-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-07-27
содержание
Выбор промышленного оборудования для переработки эластомеров требует глубокого понимания не только базовых характеристик станка, но и специфики технологического процесса. Пресс для вулканизации резиновых пластин является ключевым звеном в производственной цепочке предприятий, выпускающих уплотнительные материалы, конвейерные ленты, напольные покрытия и технические пластины. В 2026 году рынок диктует жесткие требования к энергоэффективности, точности поддержания температурных режимов и уровню автоматизации. Цена такого оборудования формируется под влиянием множества инженерных решений: от типа привода и системы нагрева плит до сложности системы управления и материалов, используемых при изготовлении рамы.
Многие закупщики совершают ошибку, фокусируясь исключительно на стоимости «железа», игнорируя эксплуатационные расходы и риск брака из-за неравномерного прогрева или недостаточного усилия смыкания. ООО «Далянь Хуахань Интеллектуальное Оборудование», обладая более чем 40-летним опытом в проектировании прессового оборудования, подчеркивает: итоговая стоимость владения оборудованием зависит от его способности стабильно выдавать продукцию с заданными физико-механическими свойствами. В данном материале мы разберем, как правильно оценить техническое предложение, какие параметры критичны для качества вулканизации и почему прямые поставки от производителя позволяют оптимизировать бюджет без потери надежности.
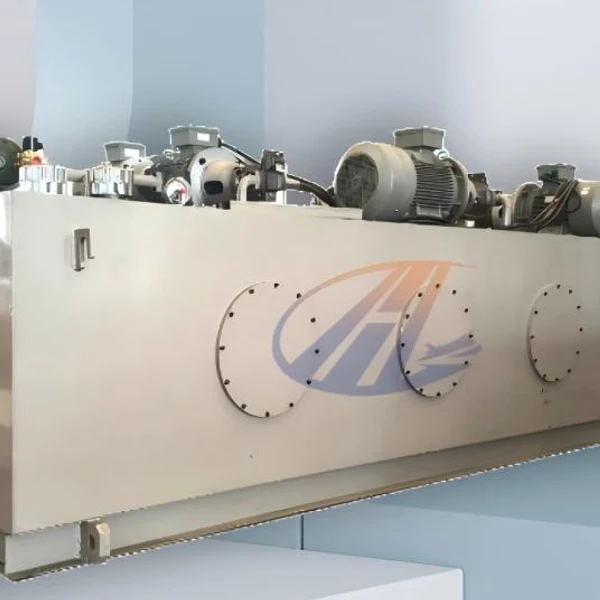
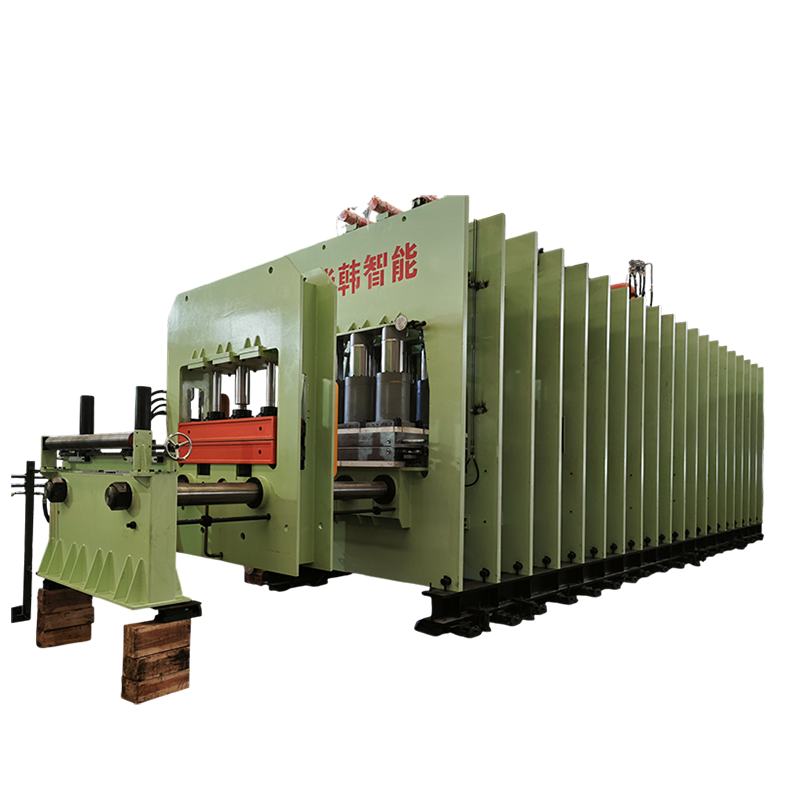
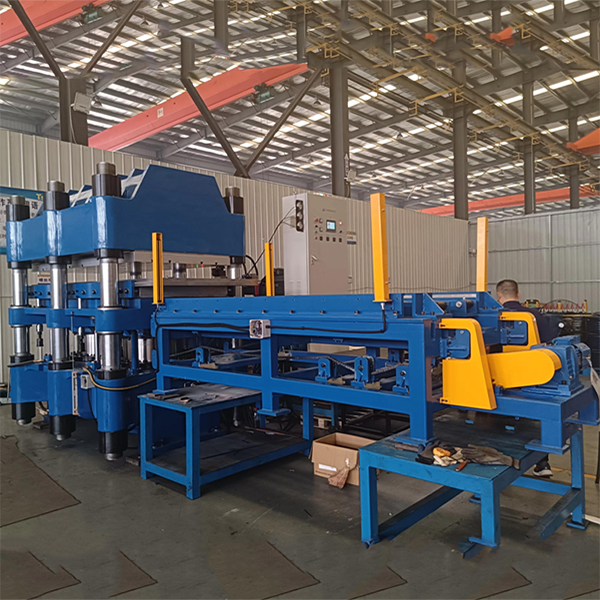
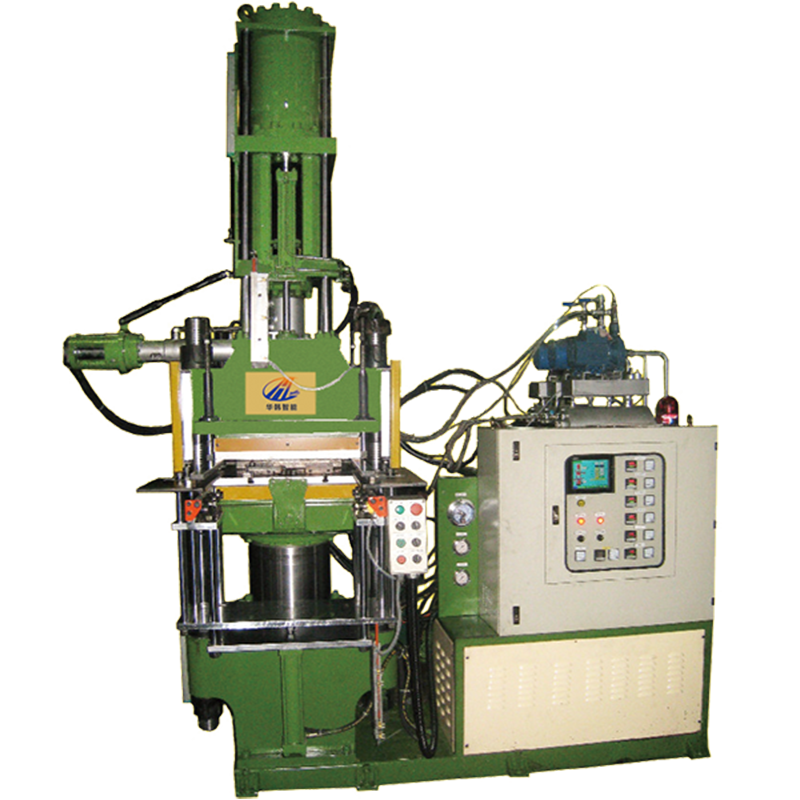
Вулканизация — это процесс необратимого превращения каучука в резину под воздействием температуры, давления и времени. Пресс для вулканизации резиновых пластин должен обеспечивать одновременное и равномерное воздействие всех трех параметров по всей площади изделия. Конструктивно современные агрегаты представляют собой массивную станину, внутри которой перемещается подвижная плита (или плиты), создающая необходимое удельное давление.
Ключевые узлы любого качественного пресса включают:
Инженерный опыт показывает, что наибольшее количество дефектов возникает из-за неравномерности температуры по поверхности плиты. Разница даже в 3-5°C между центром и краями может привести к тому, что края пластины будут недо Vulcanized (недо вулканизированы), а центр — пере Vulcanized. Поэтому при оценке оборудования необходимо запрашивать карты температурного поля плит, подтвержденные испытаниями.
Не все прессы одинаково подходят для производства листовых материалов. Выбор типа оборудования зависит от габаритов продукции, требуемой производительности и специфики сырья.
Это наиболее распространенный тип для производства технических пластин, матов и листовых уплотнений. Плиты имеют большую площадь (например, 1000×1000 мм, 1200×1400 мм и более). Загрузка заготовок может осуществляться вручную оператором или с помощью манипуляторов. Такие прессы универсальны и позволяют работать с различными формами и толщинами.
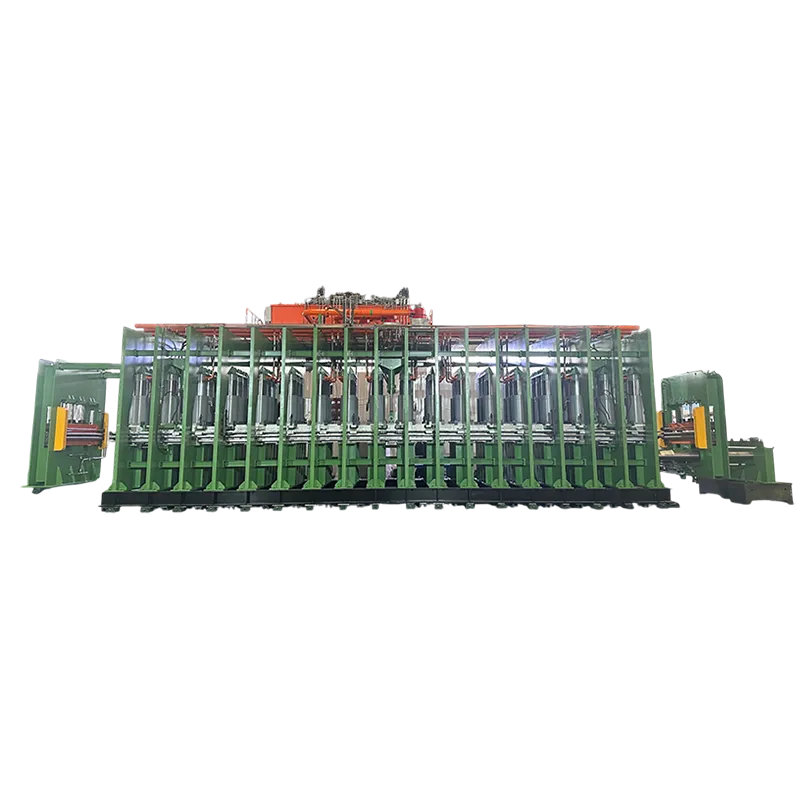
Для непрерывного производства длинномерных резиновых лент или пластин используются конвейерные системы. ООО «Далянь Хуахань Интеллектуальное Оборудование» производит конвейерные ленточные плоские вулканизационные машины, которые обеспечивают высокую производительность за счет исключения простоев на загрузку и выгрузку. Резиновая смесь подается на конвейер, проходит через нагревательные зоны и выходит уже в готовом виде. Этот тип оборудования идеален для крупных тиражей стандартной продукции.
Если к качеству поверхности резиновой пластины предъявляются повышенные требования (отсутствие пор, раковин, следов воздуха), применяются вакуумные прессы. Перед смыканием плит из рабочей камеры откачивается воздух. Это особенно актуально при производстве тонких пластин из высоковязких компаундов или силиконовых резин, где захваченный воздух может стать причиной брака. Вакуумная горячая прессовая вулканизационная машина стоит дороже обычной, но существенно снижает процент отбраковки.
При формировании технического задания для поставщика необходимо четко определить следующие параметры. От них зависит не только цена, но и возможность выполнения производственного плана.
| Параметр | Описание и влияние на процесс | Рекомендации |
|---|---|---|
| Усилие смыкания (тонны/кН) | Определяет максимальное давление, которое можно приложить к изделию. Рассчитывается исходя из площади проекции формы и удельного давления вулканизации (обычно 10-20 МПа для резины). | Запас усилия должен составлять 15-20% от расчетного максимума, чтобы избежать перегрузки гидросистемы. |
| Размер плит (мм) | Рабочая зона, определяющая максимальный габарит изделия или количество изделий за один цикл. | Учитывайте необходимость размещения нескольких форм на одной плите для повышения эффективности. |
| Ход плит (мм) | Расстояние, на которое раздвигаются плиты. Важно для загрузки высоких многоярусных форм или толстых блоков. | Для листовых пластин достаточно хода 300-500 мм, для блочных изделий требуется больше. |
| Точность поддержания температуры | Стабильность теплового режима. Влияет на однородность свойств резины по всему объему. | Допустимое отклонение не должно превышать ±2°C. Требуйте паспортные данные по равномерности. |
| Тип привода | Гидравлический (классика) или электро-механический (новинка). | Гидравлика надежнее при высоких усилиях. Серво-гидравлика экономит до 30% электроэнергии. |
| Количество рабочих мест | Одно-, двух- или четырехпозиционные прессы. | Многопозиционные прессы позволяют вести загрузку/выгрузку на одной станции, пока на другой идет вулканизация, повышая КПД. |
ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает глубокую кастомизацию данных параметров. Например, для производства армированных конвейерных лент шириной до 3200 мм требуются прессы особой конструкции с усиленной рамой и специфической системой натяжения, что невозможно реализовать на стандартном оборудовании.
Запрос «пресс для вулканизации резиновых пластин цена» часто приводит к разбросу значений в десятки тысяч долларов. Понимание структуры себестоимости помогает вести конструктивный диалог с поставщиком.
Стоимость стали для станины, качество гидравлических насосов (например, бренды Rexroth, Yuken или местные аналоги), надежность электронных компонентов (Siemens, Mitsubishi, Omron) составляют значительную часть цены. Дешевые прессы часто экономят на толщине стенок цилиндров или качестве уплотнений, что приводит к утечкам масла и потере давления уже через год эксплуатации.
Простой релейный контроль стоит дешево, но не обеспечивает точности. Прессы с ПЛК и сенсорными панелями, позволяющие задавать многоступенчатые профили давления и температуры, стоят дороже. Однако они необходимы для работы с современными сложными резиновыми смесями, чувствительными к режимам нагрева.
Оборудование с серво-гидравлическим приводом имеет более высокую начальную цену, но окупается за 1-2 года за счет снижения потребления электроэнергии. Традиционные системы с постоянным потоком масла потребляют энергию даже в режиме ожидания, тогда как сервопривод работает только при необходимости создания движения или давления.
При покупке у зарубежного производителя, такого как ООО «Далянь Хуахань Интеллектуальное Оборудование», цена FOB (Free On Board) может выглядеть привлекательно. Однако необходимо учитывать стоимость доставки, страховки и таможенной очистки. Компания берет на себя вопросы экспортного оформления и предоставляет полный пакет документов для импорта, что снижает риски скрытых расходов для покупателя.
Выбор типа привода — одно из главных технических решений при закупке. Ниже приведено сравнение для условий производства резиновых пластин.
| Критерий | Гидравлический привод (стандарт) | Серво-электрический / Серво-гидравлический |
|---|---|---|
| Начальная стоимость | Ниже | Выше на 20-40% |
| Энергопотребление | Высокое, постоянный расход | Низкое, потребление только в фазе работы |
| Точность контроля давления | Зависит от качества клапанов, возможны пульсации | Высокая, плавное регулирование |
| Скорость цикла | Средняя | Высокая (быстрый ход холостого хода) |
| Обслуживание | Требует замены масла, фильтров, контроля утечек | Меньше гидравлических узлов, чище производство |
| Рекомендация по применению | Для тяжелых условий, больших усилий, бюджетных проектов | Для высокоточных изделий, серийного производства, требований к экологии |
Для большинства задач по производству технических пластин средней толщины традиционный гидравлический пресс с качественной пропорциональной гидравликой остается «золотой серединой» по соотношению цены и надежности. Однако для тонких силиконовых или фторкаучуковых пластин, где важна чистота и точность, лучше рассмотреть варианты с улучшенной гидравликой или электроприводом.
Даже самый дорогой пресс не гарантирует качества, если не учитываются технологические особенности процесса. Из практики ООО «Далянь Хуахань Интеллектуальное Оборудование» можно выделить несколько критических моментов.
Проблема неравномерной толщины листа. Часто возникает из-за непараллельности плит. Современные прессы оснащаются системами автоматической коррекции параллельности (guidance systems), но их необходимо регулярно калибровать. Если плиты перекошены, давление в одной зоне будет выше, чем в другой, что приведет к разной плотности вулканизации.
Перегрев резины. Резина обладает низкой теплопроводностью. При вулканизации толстых пластин (более 20-30 мм) тепло от плит долго проникает в центр. Если выставить температуру плит слишком высокой, поверхность сгорит, а центр останется сырым. Решение — использование многоступенчатых режимов нагрева или применение прессов с промежуточными охлаждающими плитами для многоярусной загрузки.
Облой и загрязнение форм. Недостаточное усилие смыкания или износ уплотнений форм приводит к вытеканию резины. Это не только портит изделие, но и загрязняет плиты пресса, ухудшая теплопередачу в следующих циклах. Регулярная очистка плит и контроль усилия смыкания обязательны.
Чтобы понять, какое оборудование выбрать, рассмотрим два реальных сценария использования.
Условия: Большие объемы, толщина плитки 10-20 мм, использование вторичной резиновой крошки с полиуретановым связующим.
Требования: Высокая производительность, устойчивость к абразивному износу форм, возможность работы с крупногабаритными матрицами.
Решение: Здесь целесообразно использовать многоэтажный пресс для вулканизации резиновых пластин с большим размером плит (например, 1500×1500 мм) и быстрым циклом открытия. ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает решения с автоматической выталкивающей системой, что ускоряет съем готовых плиток. Важна равномерность давления, чтобы плотность покрытия была одинаковой по всей площади.
Условия: Малые и средние серии, использование фторкаучука (FKM) или нитрильной резины (NBR), высокие требования к отсутствию пор и точности размеров.
Требования: Точный контроль температуры (±1°C), вакуумирование для удаления воздуха, чистота процесса.
Решение: Вакуумный пресс для вулканизации с электрическим нагревом и прецизионной гидравликой. Наличие вакуумной камеры позволяет удалить пузырьки воздуха из вязкого компаунда до начала полимеризации. Система управления должна позволять сохранять сложные температурные профили, так как фторкаучуки требуют ступенчатого нагрева во избежание вспенивания.
Рынок насыщен предложениями, но не все производители обладают реальной инженерной базой. При выборе партнера обратите внимание на следующие аспекты:
Цена варьируется от $15,000 за небольшие лабораторные прессы до $100,000 и выше за крупные автоматизированные линии с вакуумированием и сервоприводом. Точная стоимость зависит от размера плит, усилия смыкания, степени автоматизации и выбранных компонентов. Для получения коммерческого предложения необходимо направить техническое задание производителю.
Да, часто экономически целесообразнее заменить систему управления (установить современный ПЛК и сенсорную панель) и гидравлические уплотнения, чем покупать новый станок. ООО «Далянь Хуахань Интеллектуальное Оборудование» предоставляет услуги по модернизации существующих линий, повышая их энергоэффективность и точность.
Обычно рабочее давление составляет от 10 до 20 МПа (100-200 кгс/см²). Для пористых губчатых резин давление ниже, для плотных технических пластин — выше. Конкретное значение зависит от рецептуры резиновой смеси и вязкости материала.
Вакуумный пресс удаляет воздух из рабочей зоны перед смыканием. Это критично для изделий сложной конфигурации или из вязких материалов, где захваченный воздух образует раковины и пузыри. Для простых плоских пластин из текучих смесей вакуум не всегда обязателен, но он повышает общее качество поверхности.
При соблюдении регламента технического обслуживания (замена масла, фильтрация, проверка уплотнений) срок службы качественного пресса составляет 15-20 лет и более. Основные изнашиваемые части — это гидравлические уплотнения и нагревательные элементы, которые являются расходными материалами.
Инвестиции в пресс для вулканизации резиновых пластин — это долгосрочное вложение в стабильность вашего производства. Ошибка в выборе оборудования может стоить дороже самой машины из-за брака, простоев и перерасхода энергии. Не гонитесь за самой низкой ценой: анализируйте совокупную стоимость владения, энергоэффективность и точностные характеристики.
Инженеры рекомендуют начинать с детального аудита ваших текущих или планируемых продуктов. Определите максимальные габариты, требуемую производительность и специфические требования к качеству поверхности. Только на основе этих данных можно подобрать оптимальную конфигурацию пресса.
ООО «Далянь Хуахань Интеллектуальное Оборудование» готово предоставить экспертную консультацию, помочь с расчетом усилия смыкания и предложить решение, которое точно впишется в ваш технологический процесс. Мы сочетаем 40-летний опыт с современными технологиями автоматизации, обеспечивая наших клиентов надежным оборудованием, соответствующим стандартам ISO и CE.
Для получения детального технического расчета, 3D-моделей и коммерческого предложения свяжитесь с нашими специалистами. Мы поможем подобрать оборудование, которое обеспечит высокую рентабельность вашего производства.
Ознакомьтесь с полным каталогом решений для резиновой промышленности: оборудование для вулканизации и литья резины.