-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-08-03
содержание
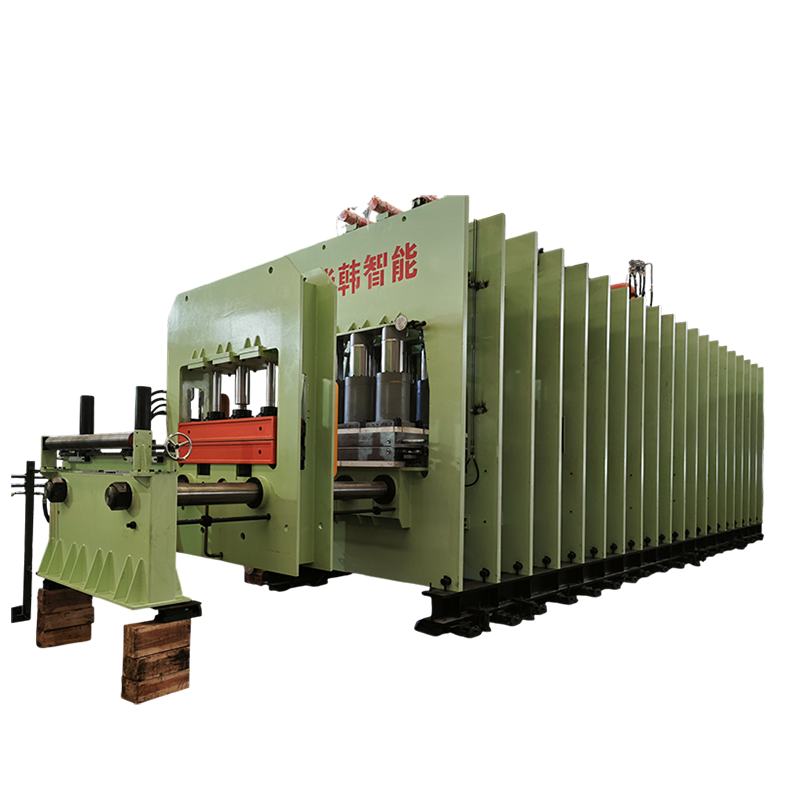
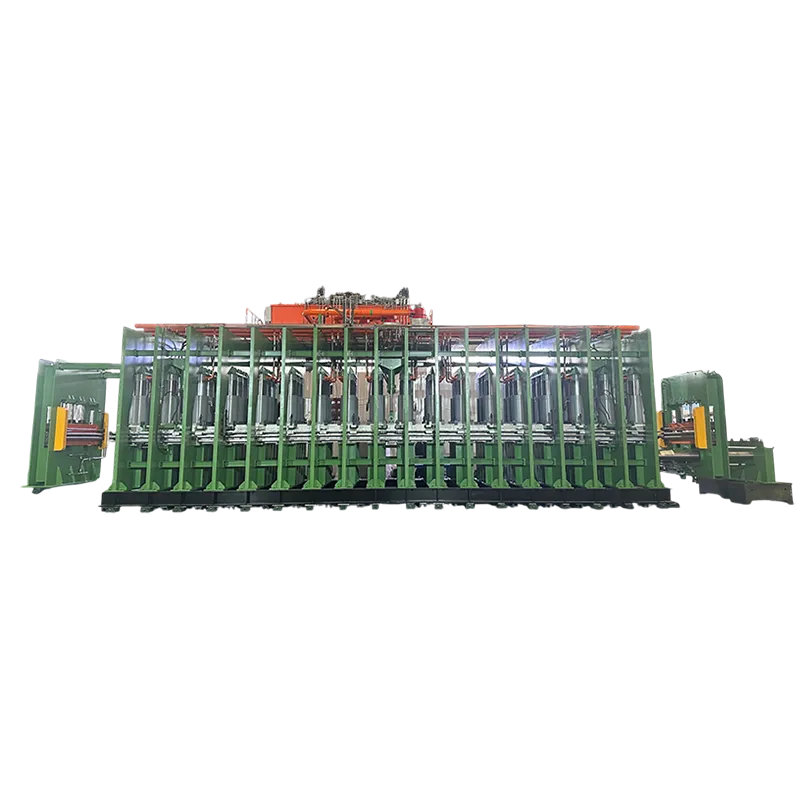
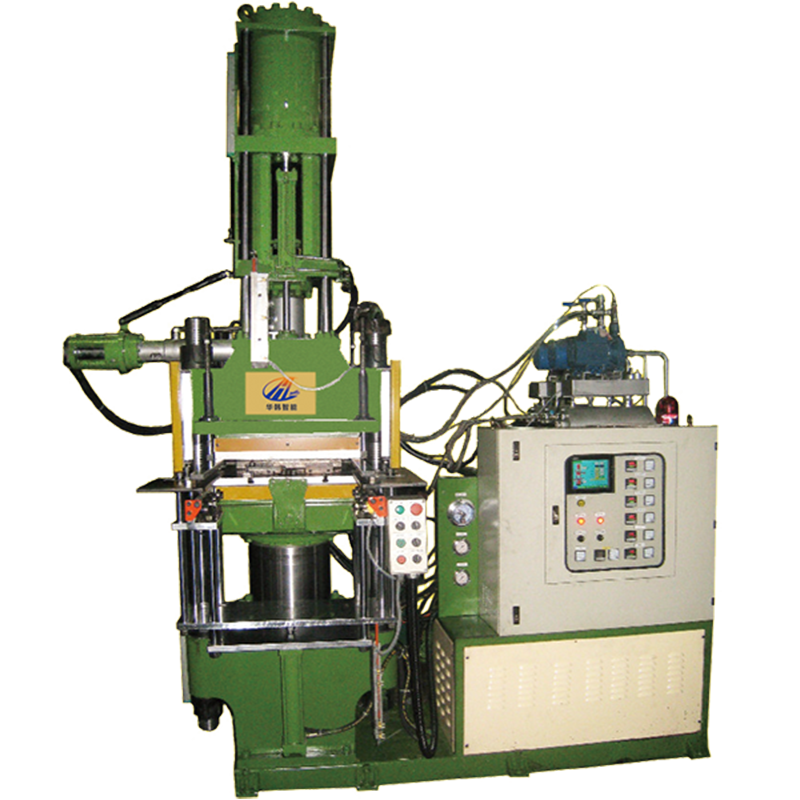
В условиях современного резиноперерабатывающего производства эффективность вулканизации напрямую зависит от равномерности распределения давления и температуры по всей площади изделия. Многослойный пресс для резиновых листов с нисходящим ходом представляет собой специализированное оборудование, разработанное для одновременной обработки нескольких слоев материала в одном рабочем цикле. Конструкция с нисходящим движением верхней плиты (траверсы) обеспечивает стабильное центрирование нагрузки, минимизирует риск перекоса форм и позволяет достигать высокой точности толщины готовых листов.
Для промышленных предприятий ключевым фактором при выборе такого оборудования является не только начальная стоимость, но и совокупная цена владения, включающая энергопотребление, скорость цикла и процент брака. ООО «Далянь Хуахань Интеллектуальное Оборудование», опираясь на более чем 40-летний опыт в проектировании прессового оборудования, предлагает решения, которые балансируют между высокой производительностью и экономической целесообразностью. В данной статье рассматриваются конструктивные особенности многослойных прессов, влияние технологии нисходящего хода на качество продукции, а также факторы, формирующие конечную цену оборудования от производителя.
Традиционные гидравлические прессы могут иметь восходящий или нисходящий тип движения рабочей плиты. В контексте производства многослойных резиновых листов, таких как конвейерные ленты, уплотнительные прокладки или напольные покрытия, конструкция с нисходящим ходом демонстрирует ряд существенных инженерных преимуществ.
Основой механизма является система гидравлических цилиндров, расположенных в верхней части станины. При подаче рабочего масла поршни выдвигаются вниз, передавая усилие на подвижную траверсу. Такая компоновка позволяет:
Инженеры ООО «Далянь Хуахань Интеллектуальное Оборудование» при разработке своих моделей учитывают специфику вулканизации резины. Резиновые смеси обладают низкой теплопроводностью, поэтому время цикла определяется временем прогрева самого толстого слоя. Многослойная конструкция позволяет нагревать несколько листов одновременно, используя общие греющие плиты, что радикально снижает удельные затраты энергии на килограмм готовой продукции.
При формировании технического задания на поставку пресса необходимо четко определять требования к рабочему пространству, усилию и температурным режимам. Ниже приведены типовые параметры, которые варьируются в зависимости от модели и конфигурации оборудования.
| Параметр | Описание и влияние на процесс |
|---|---|
| Рабочее усилие (тоннаж) | Определяет максимальное давление, которое можно приложить к материалу. Для плотных резиновых смесей требуется высокое удельное давление (до 15–20 МПа). Недостаток усилия приводит к недопрессовке и появлению раковин. |
| Количество этажей (слоев) | Количество рабочих зон между плитами. Стандартные значения: 4, 6, 8, 10 и более. Увеличение числа слоев повышает производительность, но требует более мощной системы нагрева для обеспечения равномерности температуры. |
| Размер рабочей плиты | Длина и ширина зоны контакта. Должны превышать размеры формы или листа с учетом технологических припусков. Типичные размеры: от 1000×1000 мм до 3200×1500 мм для крупногабаритных лент. |
| Ход плиты | Расстояние, на которое опускается верхняя плита. Должно быть достаточным для загрузки сырых заготовок и извлечения готовых изделий, особенно при использовании высоких многослойных форм. |
| Температурный диапазон | Обычно от комнатной температуры до +200°C или +250°C. Точность поддержания температуры не должна превышать ±2°C по всей поверхности плиты для предотвращения локальных пере Vulcanization. |
| Тип нагрева | Электрический (ТЭНы), паровой или масляный термостат. Электрический нагрев проще в монтаже, паровой обеспечивает быструю реакцию, масляный — высокую равномерность при больших размерах плит. |
Важно отметить, что конкретные параметры зависят от модели, конфигурации и реальных условий эксплуатации. Например, при производстве армированных конвейерных лент требуется особое внимание к параллельности плит, чтобы избежать неравномерного натяжения корда.
Качество вулканизированных резиновых листов определяется тремя основными факторами: температурой, давлением и временем. Многослойный пресс с нисходящим ходом оптимизирует эти параметры следующим образом.
В многослойных прессах каждая пара плит образует отдельную рабочую зону. Использование индивидуальной компенсации высоты или плавающих плит позволяет компенсировать небольшие отклонения в толщине сырых заготовок. Нисходящая конструкция, благодаря жесткой связи с направляющими колоннами, минимизирует боковые смещения, которые могут привести к сдвигу слоев и браку геометрии.
При вулканизации нескольких слоев одновременно внутренние слои нагреваются медленнее, чем внешние. Современные прессы от ООО «Далянь Хуахань Интеллектуальное Оборудование» оснащаются зональным контролем температуры. Это означает, что каждая греющая плита имеет независимые контуры нагрева и датчики обратной связи. Такой подход позволяет нивелировать тепловые потери через открытые стороны пресса и обеспечить одинаковую степень вулканизации по всему объему пакета.
Быстрое и равномерное смыкание плит под высоким давлением предотвращает образование воздушных пузырей и пористости. Нисходящий ход обеспечивает плавное, но уверенное прижатие материала, что особенно важно для вязкоэластичных резиновых смесей, склонных к течению под нагрузкой.
Многослойные прессы универсальны, однако их эффективность максимальна в определенных производственных нишах. Рассмотрим два типичных примера использования оборудования в реальных условиях.
Условия применения: Изготовление лент шириной до 1200–1600 мм с тканевым или стальным кордом. Требуется высокая прочность сцепления слоев и точная толщина покрытия.
Технические требования: Давление не менее 10–15 МПа, температура 140–160°C. Время цикла может составлять от 20 до 60 минут в зависимости от толщины ленты.
Инженерное решение: Использование пресса с 4–6 этажами и длиной плит, превышающей ширину ленты. Наличие системы предварительного натяжения корда (если предусмотрена интеграция) и точный контроль параллельности плит критичны для предотвращения волнистости краев ленты. ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает специализированные линии для вулканизации кордных лент, где пресс является центральным элементом, обеспечивающим монолитность структуры.
Условия применения: Серийное производство листовых уплотнений из маслостойкой или термостойкой резины (NBR, FKM) толщиной от 1 до 10 мм.
Технические требования: Высокая производительность, быстрая смена форм, точность толщины ±0.1 мм.
Инженерное решение: Пресс с 8–10 этажами и быстрым холостым ходом. Применение вакуумной системы (в моделях вакуумных горячих прессов) позволяет удалять воздух из сложных форм перед смыканием, что исключает дефекты поверхности. Автоматизация процесса выгрузки с помощью манипуляторов снижает время простоя между циклами.
Запрос «цена от производителя» часто подразумевает желание исключить посреднические наценки, однако итоговая стоимость оборудования складывается из множества технических и логистических компонентов. Понимание этих факторов помогает закупщикам корректно сравнивать предложения.
ООО «Далянь Хуахань Интеллектуальное Оборудование» придерживается прозрачной политики ценообразования. Стоимость формируется на основе детального технического задания, что позволяет избежать скрытых платежей на этапе монтажа и пуска.
При выборе оборудования часто возникает дилемма: выбрать ли классический многослойный пресс или инвестировать в вакуумную технологию. Ниже приведено сравнение для типичных задач производства резиновых листов.
| Критерий | Стандартный многослойный пресс | Вакуумный многослойный пресс |
|---|---|---|
| Стоимость оборудования | Ниже. Отсутствуют сложные вакуумные насосы и герметичные камеры. | Выше. Требуется дополнительная инфраструктура для создания вакуума. |
| Качество поверхности | Хорошее. Возможно наличие микропор при сложной геометрии формы. | Отличное. Полное отсутствие воздушных включений и пор. |
| Сложность изделий | Подходит для простых листов, пластин, плоских уплотнений. | Необходим для деталей сложного профиля, с ребрами жесткости, глубокой вытяжкой. |
| Энергопотребление | Среднее. Затраты только на нагрев и гидравлику. | Выше. Дополнительные затраты на работу вакуумных насосов. |
| Рекомендация по применению | Массовое производство простых листовых изделий, где важна низкая себестоимость. | Производство высокоточных технических деталей, ответственных уплотнений, изделий из дорогих компаундов. |
Из таблицы видно, что для производства обычных резиновых листов стандартный пресс с нисходящим ходом является наиболее экономически оправданным решением. Вакуумные технологии следует рассматривать только если требования к качеству поверхности или структуре материала чрезвычайно высоки.
Опыт эксплуатации прессового оборудования показывает, что заявленные в паспорте параметры не всегда совпадают с реальными условиями работы после полугода эксплуатации. При приемке многослойного пресса рекомендуется проверить следующие аспекты:
Параллельность плит под нагрузкой. Часто прессы показывают идеальную параллельность в холостом режиме, но при полном давлении возникает перекос из-за деформации станины или неравномерности работы цилиндров. Используйте индикаторы часового типа для проверки зазора между плитами в четырех углах при максимальном давлении. Допуск не должен превышать 0.1–0.2 мм на метр длины.
Стабильность температуры. Замерьте температуру поверхности всех греющих плит в установившемся режиме. Разброс температур между центральной и краевой зонами, а также между разными этажами, не должен превышать установленных норм (обычно ±2–3°C). Большие перепады приводят к неравномерной вулканизации: одни листы будут «недопечены», другие — «пережжены».
Герметичность гидросистемы. Особое внимание уделите соединениям штоков цилиндров. Утечки масла не только создают грязь в цеху, но и приводят к падению давления во время длительного цикла вулканизации, что является частой причиной брака.
Производительность зависит от времени вулканизации, которое определяется толщиной изделия и типом резиновой смеси. Для листов толщиной 5 мм цикл может занимать 10–15 минут. При 8-этажном прессе это означает выпуск 8 листов за цикл. Точный расчет требует знания рецептуры компаунда и требуемых физических свойств готового продукта.
Как правило, полная конверсия типа хода невозможна или экономически нецелесообразна, так как требует полной переработки станины и гидравлической системы. Однако можно модернизировать систему управления, заменить нагревательные элементы или добавить автоматизацию загрузки. Специалисты ООО «Далянь Хуахань Интеллектуальное Оборудование» проводят аудит существующего оборудования и предлагают варианты модернизации, если это технически оправданно.
Регулярное обслуживание включает: проверку уровня и состояния гидравлического масла (замена фильтров), калибровку датчиков температуры, проверку затяжки крепежных соединений, смазку направляющих колонок. Ежемесячный профилактический осмотр позволяет предотвратить большинство аварийных остановок.
Теоретически, увеличение числа этажей усложняет задачу обеспечения одинакового давления на каждом уровне из-за трения в направляющих и деформации плит. Однако современные конструкции с плавающими промежуточными плитами и точной системой компенсации позволяют минимизировать этот эффект. Важно правильно рассчитывать усилие смыкания с запасом.
При поставке оборудования от производителя вы получаете полный пакет технической документации: паспорт изделия, руководство по эксплуатации, электрические и гидравлические схемы, сертификаты соответствия (CE, ISO, EAC при необходимости), а также протоколы заводских испытаний. Это обеспечивает легальность эксплуатации и возможность прохождения проверок надзорных органов.
Выбор многослойного пресса для резиновых листов с нисходящим ходом — это стратегическое решение, влияющее на конкурентоспособность производства. Оборудование должно не просто соответствовать текущим задачам, но и обладать запасом надежности для работы в интенсивном режиме. Ключевыми критериями являются жесткость конструкции, точность температурного контроля и качество гидравлических компонентов.
При взаимодействии с поставщиками обращайте внимание не только на цену, но и на глубину технической проработки предложения. Способность производителя адаптировать стандартную модель под ваши специфические требования, наличие сервиса и запчастей, а также реальный опыт реализации подобных проектов являются маркерами надежности партнера.
ООО «Далянь Хуахань Интеллектуальное Оборудование» сочетает в себе производственные мощности и инженерную экспертизу, позволяющую создавать оборудование, отвечающее самым строгим требованиям современной резиновой промышленности. Мы предлагаем не просто станки, а технологические решения, подтвержденные международными стандартами качества и многолетним опытом работы на глобальном рынке.
Для получения детального технического предложения, расчета стоимости с учетом вашей спецификации и консультации по выбору оптимальной конфигурации пресса, рекомендуем связаться с нашими инженерами. Мы готовы провести предварительный анализ ваших производственных задач и предложить решение, которое обеспечит максимальную рентабельность инвестиций.
Ознакомьтесь с полным каталогом нашего оборудования и дополнительными техническими решениями на главной странице: продукция и технические решения для резиновой промышленности.