-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-07-20
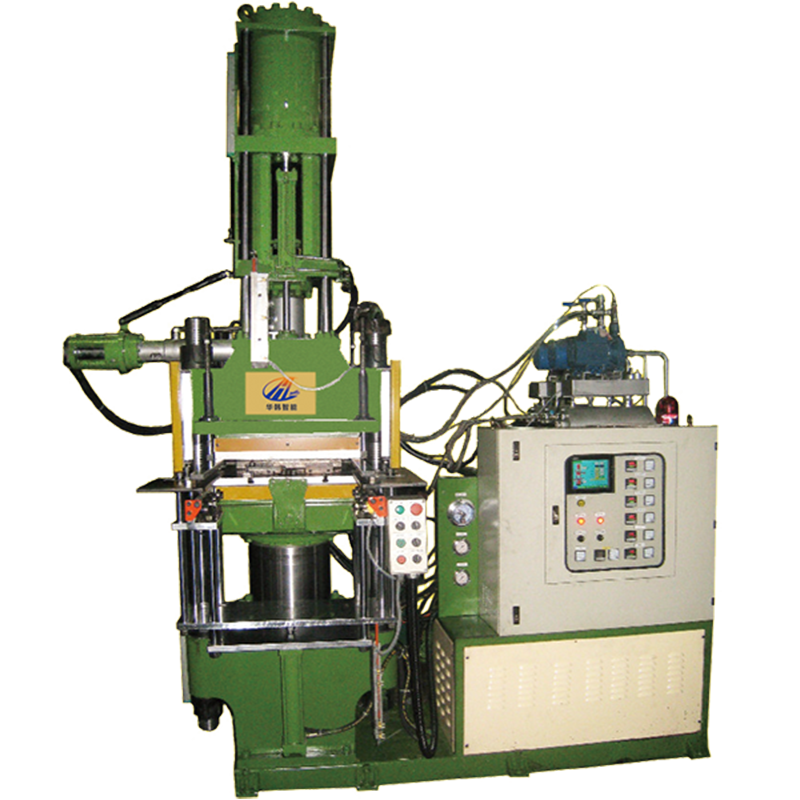
Производство конвейерных лент с тканевым кордом (сердечником) — это сложный технологический процесс, требующий точного контроля температуры, давления и скорости вулканизации. Машина для производства конвейерных лент с тканевым сердечником представляет собой комплексное оборудование, которое обеспечивает непрерывную или периодическую вулканизацию резиновой смеси, нанесенной на текстильный каркас. В отличие от лент со стальным тросом, тканевые ленты требуют более деликатного обращения с натяжением, чтобы избежать деформации основы и обеспечить равномерную адгезию резины к ткани.
В 2026 году рынок требует не просто наличия оборудования, а интеграции интеллектуальных систем управления, способных адаптироваться к различным рецептурам резиновых смесей и типам тканей (полиэстер, нейлон, хлопчатобумажные ткани). Цена такого оборудования формируется не только из стоимости металла и электроники, но и из уровня инженерной проработки системы натяжения, точности термоконтроля и энергоэффективности процесса. Компания ООО «Далянь Хуахань Интеллектуальное Оборудование», опираясь на более чем 40-летний опыт в отрасли, предлагает решения, которые учитывают эти нюансы, предоставляя машины, соответствующие стандартам ISO и CE, с возможностью глубокой кастомизации под конкретные задачи завода.
Основная задача машины — превратить сырую резиновую заготовку, наложенную на тканевый корд, в прочное, эластичное и износостойкое изделие. Процесс происходит в зоне высокого давления и температуры. Для тканевых лент критически важным является сохранение геометрической стабильности каркаса. Если натяжение будет неравномерным, лента может пойти «винтом» или получить разнотолщинность, что приведет к браку при эксплуатации на конвейере.
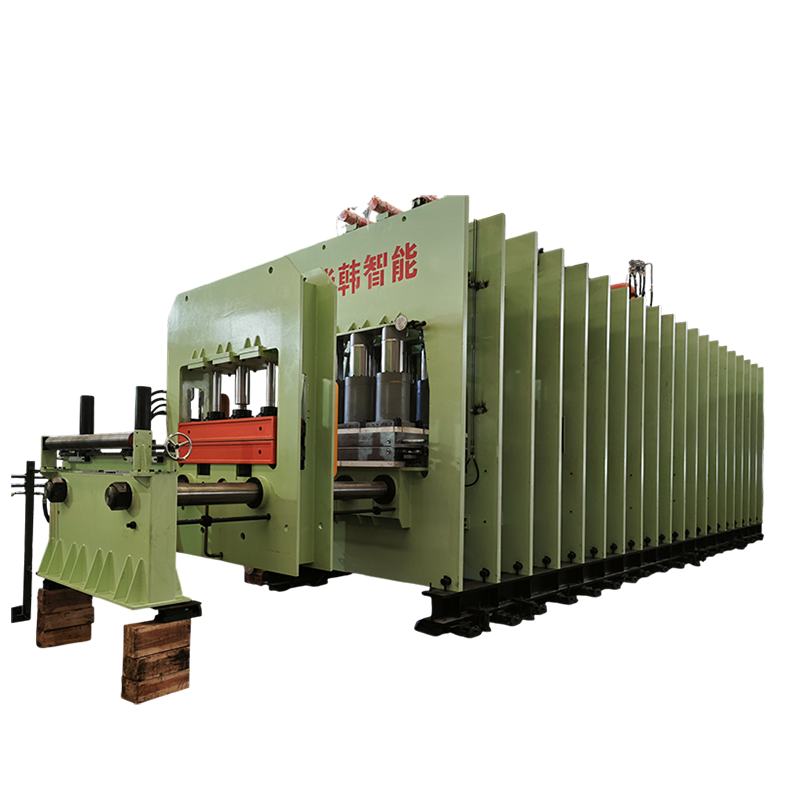
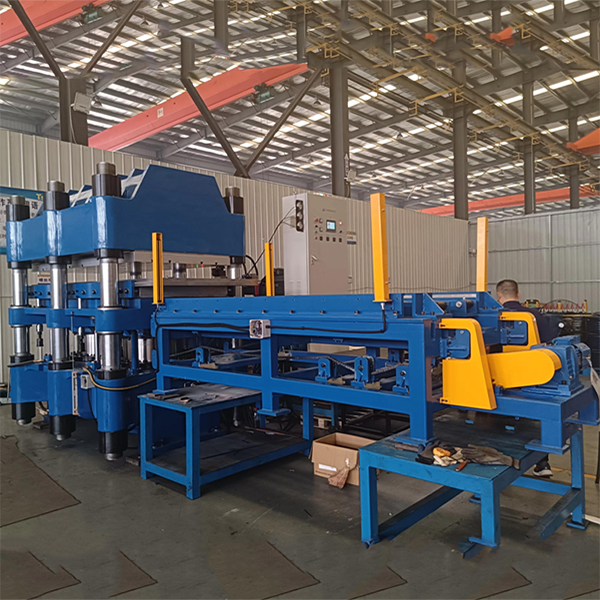
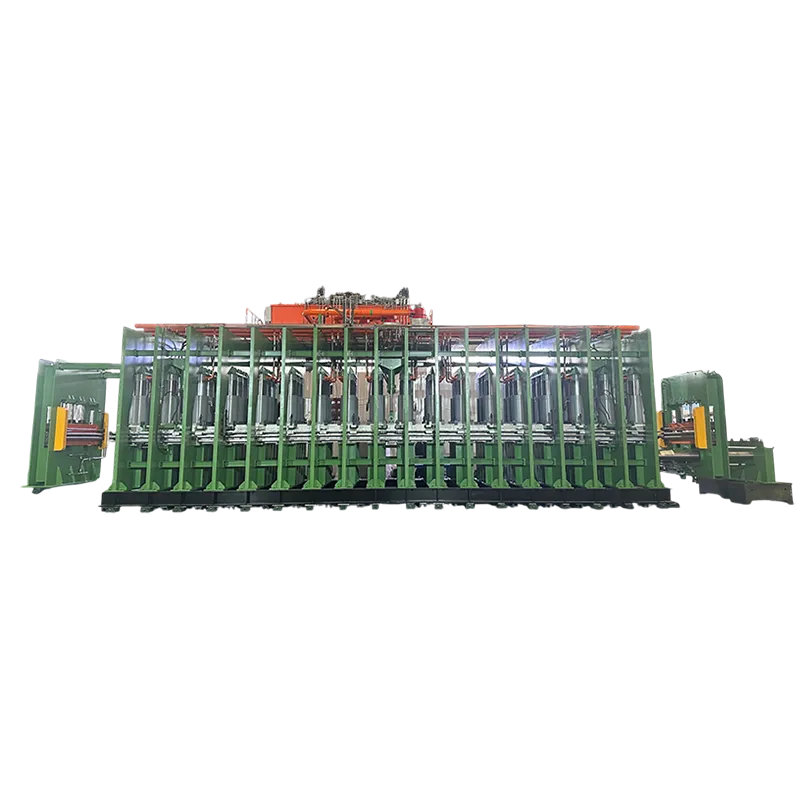
Конструктивно линия состоит из нескольких основных модулей:
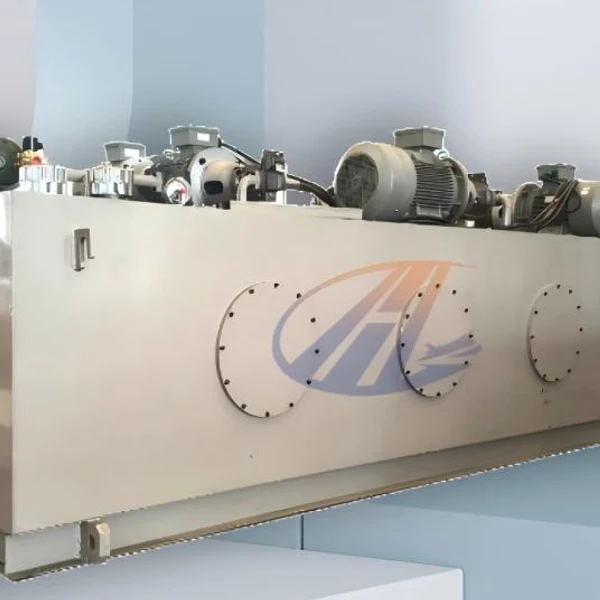
Инженеры ООО «Далянь Хуахань Интеллектуальное Оборудование» уделяют особое внимание системе терморегуляции. Неравномерный прогрев приводит к тому, что резина внутри корда может остаться недовулканизованной, что резко снижает прочность связи «резина-ткань». Использование современных ТЭНов с жидкостным или паровым теплоносителем позволяет достичь необходимой однородности температурного поля по всей ширине ленты, которая может достигать 3200 мм.
Запрос «цена от завода» подразумевает желание покупателя исключить посреднические наценки. Однако итоговая стоимость машины для производства конвейерных лент с тканевым сердечником зависит от множества технических параметров. Понимание этих факторов помогает закупщикам и главным инженерам формировать реалистичный бюджет и избегать скрытых расходов на доработку оборудования в будущем.
| Параметр | Влияние на стоимость | Техническое обоснование |
|---|---|---|
| Рабочая ширина ленты | Высокое | Увеличение ширины до 2000–3200 мм требует более мощной станины, прецизионной шлифовки плит и усиленных систем выравнивания. Цена растет не линейно, а экспоненциально из-за сложности изготовления широких нагревательных плит. |
| Тип системы нагрева | Среднее | Паровой нагрев дешевле в изготовлении, но сложнее в эксплуатации и менее точен. Электрический нагрев с масляным теплоносителем дороже, но обеспечивает лучшую равномерность температуры и проще в автоматизации. |
| Степень автоматизации | Высокое | Базовые модели с ручным управлением стоят дешевле. Линии с PLC-управлением (Siemens, Mitsubishi), сенсорными панелями и системой сбора данных (SCADA) увеличивают стоимость, но снижают процент брака и расход сырья. |
| Материал исполнения контактных поверхностей | Среднее | Использование нержавеющей стали или специальных антиадгезионных покрытий для плит и валов увеличивает срок службы и упрощает очистку, но повышает первоначальные инвестиции. |
| Дополнительные модули | Переменное | Включение узлов для нанесения маркировки, лазерного контроля толщины или автоматической дефектоскопии существенно удорожает линию, но необходимо для продукции премиум-сегмента. |
Важно отметить, что дешевое оборудование часто экономит на качестве гидравлических компонентов и датчиках. В долгосрочной перспективе это приводит к частым простоям и нестабильному качеству продукции. ООО «Далянь Хуахань Интеллектуальное Оборудование» придерживается стратегии использования комплектующих проверенных брендов, что гарантирует стабильность работы линии в условиях круглосуточного производства.
При выборе машины для производства конвейерных лент с тканевым сердечником необходимо четко определять технические требования. Ниже приведены типовые параметры, которые варьируются в зависимости от модели и задач заказчика. Конкретные значения зависят от конфигурации и должны быть уточнены при проектировании.
| Параметр | Типовые значения | Примечание |
|---|---|---|
| Ширина рабочей зоны | 800 – 3200 мм | Определяет максимальную ширину производимой ленты. Стандартные ряды: 1000, 1200, 1400, 1600, 2000, 2400 мм. |
| Температура вулканизации | 140 – 200 °C | Зависит от типа резиновой смеси (EPDM, NBR, NR). Требуется высокая точность поддержания. |
| Рабочее давление | До 25 МПа | Для тканевых лент обычно требуется меньшее давление, чем для стальных, чтобы не раздавить ячейки ткани. |
| Скорость движения ленты | 0.5 – 10 м/мин | Регулируется частотными преобразователями. Зависит от времени вулканизации рецептуры. |
| Толщина производимой ленты | 3 – 20 мм | Включая толщину тканевого корда и резиновых обкладок. |
| Электропитание | 380 В / 50 Гц (или под заказ) | Возможна адаптация под стандарты страны эксплуатации (например, 440 В / 60 Гц). |
| Система управления | PLC + HMI | Централизованное управление всеми параметрами, хранение рецептов. |
Отдельного внимания заслуживает система натяжения. Для тканевых кордов (полиэстер, нейлон) коэффициент удлинения под нагрузкой отличается от стали. Инженерный опыт подсказывает, что использование жестких систем натяжения без обратной связи по удлинению приводит к необратимой деформации ткани еще до этапа вулканизации. Поэтому современные линии оснащаются тензодатчиками и системами автоматической компенсации удлинения, которые интегрированы в общий контур управления.
Выбор типа вулканизационного пресса является фундаментальным решением при проектировании линии. Для тканевых лент подходят оба варианта, но они имеют разные области применения и экономические показатели.
| Критерий | Платформенная (плоская) машина | Барабанная (цилиндрическая) машина |
|---|---|---|
| Качество поверхности | Идеально плоское, высокая гладкость | Может иметь микро-искривления, зависит от качества оболочки |
| Производительность | Ниже (циклический или медленный непрерывный процесс) | Выше (непрерывный процесс, высокая скорость) |
| Риск повреждения ткани | Минимальный (равномерное давление по плоскости) | Средний (требуется точная настройка давления оболочки) |
| Сложность обслуживания | Проще (доступ к плитам открыт) | Сложнее (замена оболочки, обслуживание барабана) |
| Стоимость оборудования | Ниже для малых и средних ширин | Выше из-за сложности изготовления большого барабана |
| Рекомендуемое применение | Ленты высокой точности, сложные резины, малые серии | Массовое производство стандартных лент, большие объемы |
Из инженерной практики следует: если завод планирует производить широкие ленты (свыше 2000 мм) с высокими скоростями, барабанная технология предпочтительнее. Однако для специализированных лент с уникальными свойствами резины, где важен каждый миллиметр толщины, платформенные машины от ООО «Далянь Хуахань Интеллектуальное Оборудование» обеспечивают лучший контроль качества. Компания предлагает оба типа решений, позволяя клиенту выбрать оптимальный вариант под свой бизнес-план.
Понимание того, как оборудование работает в реальных условиях, помогает правильно оценить его возможности. Рассмотрим два типичных сценария использования линий для тканевых лент.
Условия: Требуется производство лент из белой резины (пищевой EPDM или силикон) на основе полиэстровой ткани. Ключевые требования: отсутствие пор, идеальная гладкость поверхности, соответствие санитарным нормам.
Технические вызовы: Пищевые резины часто имеют низкую вязкость и склонны к прилипанию. Высокие температуры могут вызвать преждевременную вулканизацию в экструдере.
Решение: Используется машина с прецизионными хромированными плитами и системой антиадгезионной обработки. Температурные зоны разделены на 5-7 независимых секций для плавного нарастания температуры. Система натяжения минимизирована, чтобы не растягивать легкую ткань. ООО «Далянь Хуахань Интеллектуальное Оборудование» реализует такие проекты с использованием специальных уплотнений, исключающих попадание смазки в зону контакта с продуктом.
Условия: Производство лент шириной 1400-1600 мм для угольных разрезов. Резина обладает высокой абразивостойкостью и огнестойкостью. Ткань — многослойный полиамид.
Технические вызовы: Толстые обкладки требуют длительного времени прогрева. Риск расслоения из-за разной теплопроводности резины и ткани.
Решение: Применяется линия с увеличенной длиной зоны вулканизации (до 50-70 метров суммарного пути или длинный пресс). Давление повышается до 15-20 МПа для обеспечения проникновения резины в структуру ткани. Важна система постепенного охлаждения, чтобы избежать термического шока и внутренних напряжений. Опыт компании показывает, что использование вакуумной камеры перед входом в пресс позволяет удалить воздух из слоев, предотвращая образование пузырей.
Покупка машины для производства конвейерных лент — это инвестиция на десятилетия. Ошибки в выборе поставщика ведут не только к финансовым потерям, но и к потере рыночных позиций из-за нестабильного качества продукции. На что следует обращать внимание промышленному закупщику в 2026 году?
Инженерный совет: не гонитесь за максимальной скоростью линии на бумаге. Для тканевых лент важнее стабильность процесса и качество адгезии. Лучше линия, которая работает на 80% от максимальной скорости, но выдает 99% продукции первого сорта, чем скоростная машина, генерирующая 20% брака.
Цена варьируется в широких пределах в зависимости от ширины ленты, степени автоматизации и комплектации. Базовые модели для узких лент могут стоить значительно дешевле, чем широкоформатные автоматизированные линии шириной 2000+ мм. Для получения точного коммерческого предложения необходимо направить техническое задание производителю, указав требуемую ширину, толщину ленты и планируемый объем выпуска. ООО «Далянь Хуахань Интеллектуальное Оборудование» предоставляет индивидуальные расчеты с учетом логистики и таможенных особенностей региона.
Теоретически это возможно, но не рекомендуется без серьезной модернизации. Тканевые и стальные корды требуют разных систем натяжения и разного давления вулканизации. Стальной корд требует значительно более высокого давления для проникновения резины между проволоками. Переключение между режимами займет много времени и снизит эффективность. Лучше использовать специализированную линию для каждого типа продукта или машину с гибкой системой регулировки давления и натяжения, которую предлагают эксперты компании.
Время вулканизации зависит от толщины ленты и типа резиновой смеси. Обычно оно составляет от 10 до 40 минут при температуре 140-160°C. Для тонких лент процесс быстрее. Важно соблюдать правило: время должно быть достаточным для прогрева самого центра резинового слоя. Недовулканизация приводит к снижению прочности связи с тканью. Современные машины позволяют точно контролировать этот параметр через датчики температуры в толще материала.
Да, работа с вулканизационным оборудованием требует квалификации. Операторы должны понимать процессы термодинамики резины, уметь настраивать параметры PLC-контроллера и проводить техобслуживание. Производитель, такой как ООО «Далянь Хуахань Интеллектуальное Оборудование», включает в контракт программу обучения персонала заказчика, как на заводе-изготовителе, так и на месте эксплуатации, что снижает риски аварийных ситуаций при запуске.
Стандартная гарантия на механические части обычно составляет 12-18 месяцев, на электрические компоненты — согласно гарантиям их производителей (Siemens, Schneider и др.). Однако ключевым фактором является наличие сервисной поддержки. Компания обеспечивает поставку запасных частей и дистанционную техническую поддержку, что является частью ее сервисной политики полного жизненного цикла.
Выбор машины для производства конвейерных лент с тканевым сердечником — это стратегическое решение, определяющее конкурентоспособность предприятия на рынке резинотехнических изделий. В 2026 году успех приносит не просто наличие оборудования, а способность производить стабильно качественный продукт с минимальными затратами сырья и энергии.
Мы рекомендуем при планировании закупки:
Инвестиции в качественное оборудование окупаются за счет снижения процента брака, экономии резиновой смеси и возможности выхода на рынки с высокими требованиями к качеству продукции. Свяжитесь с техническими специалистами для проведения аудита ваших потребностей и разработки индивидуального технического решения.