-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-05-04
содержание
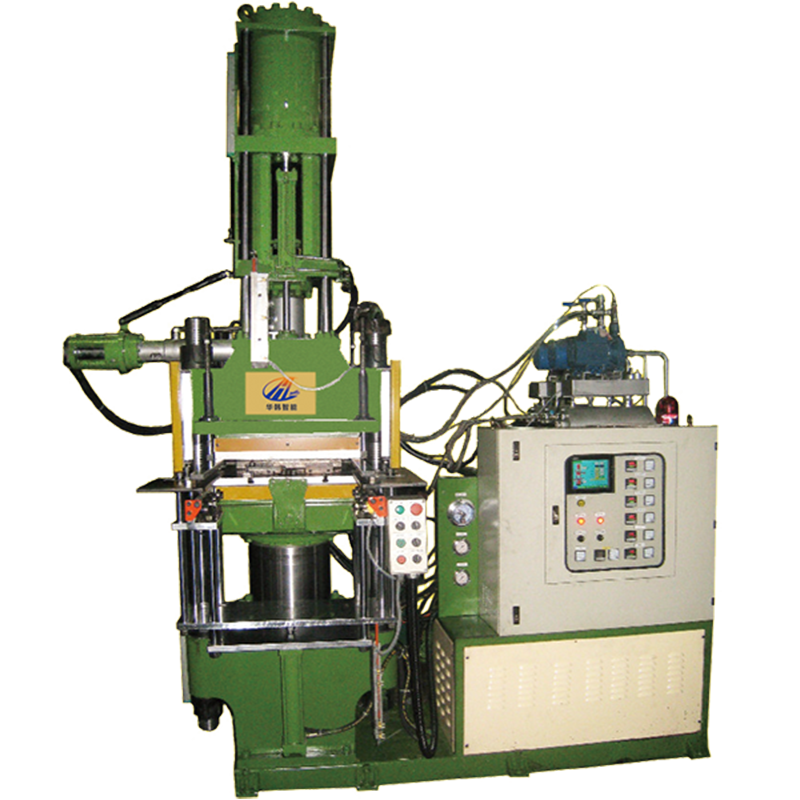
Вулканизация является ключевым технологическим процессом в производстве резинотехнических изделий (РТИ), определяющим конечные физико-механические свойства продукции. Пресс для вулканизации резиновых пластин для резиновых листов представляет собой сложное гидравлическое или механическое оборудование, обеспечивающее одновременное воздействие высокой температуры и давления на сырую резиновую смесь. Именно в этих условиях происходит формирование поперечных химических связей между макромолекулами полимера, превращая пластичный каучук в эластичный, прочный и устойчивый к деформациям материал.
Для промышленных предприятий выбор правильного типа пресса и его конфигурации напрямую влияет на производительность линии, процент брака и энергоэффективность производства. В 2026 году рынок требует не просто наличия нагревательных плит, а интегрированных систем с точным контролем температурных полей и автоматизацией цикла. Компания ООО «Далянь Хуахань Интеллектуальное Оборудование», опираясь на более чем 40-летний опыт в проектировании оборудования для резиновой промышленности, предлагает решения, которые учитывают специфику различных рецептур и геометрии изделий. Данное руководство подробно разбирает технические аспекты, принципы работы и критерии выбора вулканизационного оборудования, помогая инженерам и закупщикам принять обоснованное решение.
Основная задача любого вулканизационного пресса — обеспечить передачу тепловой энергии и механического давления к резиновой заготовке с высокой равномерностью. Процесс вулканизации листовых материалов требует особой точности, так как неравномерность нагрева или давления приводит к появлению внутренних напряжений, пузырей, недо vulcanization (недовулканизации) или перевулканизации материала.
Инженерный опыт показывает, что наибольшее влияние на качество листа оказывает не максимальная температура, а скорость её выхода на рабочий режим и стабильность поддержания заданного профиля. Перепады температуры даже в пределах ±5°C могут существенно изменить твердость готового изделия по Шору.
Выбор типа оборудования зависит от объема производства, размеров изделий и требуемой точности. На рынке представлены несколько основных конструкций, каждая из которых имеет свои области применения.
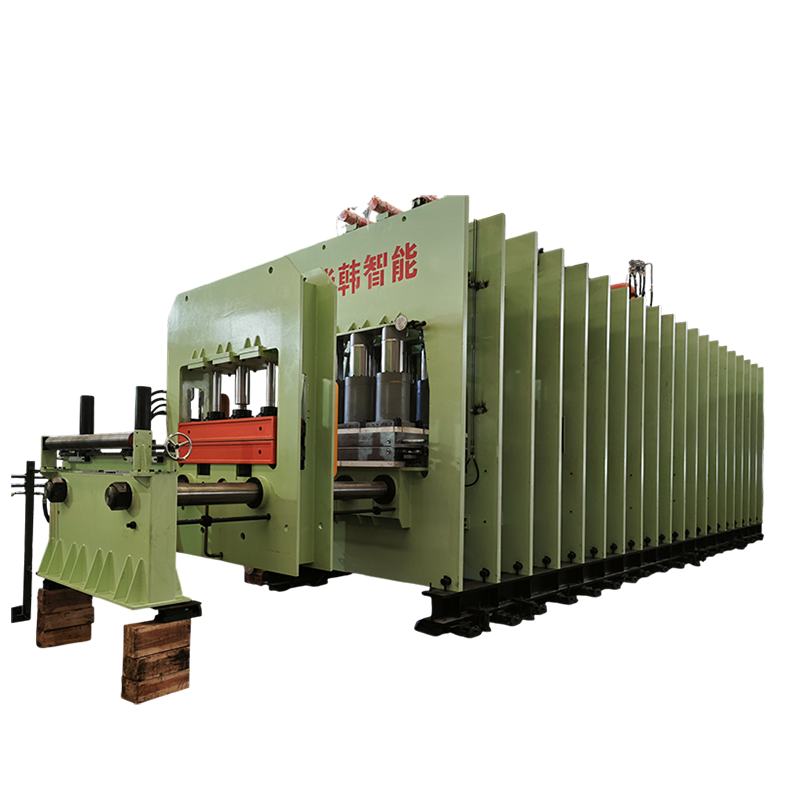
Наиболее распространенный тип для производства технических листов, ковров, настилов и пластин. Они обеспечивают высокое удельное давление (до 20–25 МПа) и подходят для работы с твердыми резиновыми смесями. Плиты могут быть горизонтальными или вертикальными. Горизонтальная компоновка удобнее для загрузки тяжелых листов, тогда как вертикальная экономит производственную площадь.
Используются для производства высококачественных листов без пористости. Перед смыканием плит из рабочей камеры откачивается воздух. Это предотвращает захват воздушных пузырей в толщу резины, что критично для изделий, работающих под высоким давлением или в агрессивных средах. ООО «Далянь Хуахань Интеллектуальное Оборудование» активно внедряет вакуумные технологии в свои линии, что позволяет клиентам получать продукцию премиального качества без дополнительной механической обработки.
Применяются для выпуска длинномерных листов и лент. Резиновая заготовка проходит через нагревательную зону на движущемся конвейере. Такие системы обеспечивают высокую производительность, но требуют сложной системы натяжения и охлаждения после вулканизации. Они идеальны для массового производства уплотнительных лент и транспортерных полотен.
При формировании технического задания на закупку необходимо четко определять рабочие параметры. Ниже приведены типовые характеристики, которые варьируются в зависимости от модели и кастомизации.
| Параметр | Описание и влияние на процесс | Типичные значения |
|---|---|---|
| Рабочее давление | Усилие, передаваемое на единицу площади. Определяет плотность изделия. | 10 – 25 МПа (регулируемое) |
| Температура нагрева | Максимальная температура плит. Зависит от типа каучука (NR, SBR, EPDM, Silicone). | До 200°C (для спецрезин до 250°C) |
| Точность поддержания температуры | Равномерность теплового поля. Критично для отсутствия коробления листа. | ±1°C – ±3°C |
| Размер рабочей зоны (плиты) | Определяет максимальный габарит изготавливаемого листа. | От 500×500 мм до 3000×4000 мм и более |
| Ход плит / Раскрытие | Максимальное расстояние между плитами для загрузки заготовки. | 200 – 800 мм |
| Тип привода | Источник создания давления. | Гидравлический (масло), реже пневматический для малых форматов |
| Электропитание | Параметры сети для нагревателей и гидравлики. | 380В / 50Гц (стандарт промышленный) |
Важно отметить, что конкретные параметры зависят от модели, конфигурации и реальных условий эксплуатации. Например, при работе с силиконовыми каучуками требуется более строгий контроль температуры, так как они чувствительны к перегреву, в то время как фторкаучуки (FKM) требуют высоких температур и длительного времени выдержки.
Выбор теплоносителя является одним из первых вопросов при проектировании линии. Каждый метод имеет свои инженерные ограничения и экономические последствия.
| Критерий | Паровой нагрев | Масляный нагрев (Термальное масло) | Электрический нагрев (ТЭНы) |
|---|---|---|---|
| Максимальная температура | Ограничена давлением пара (обычно до 180°C) | Высокая (до 250-300°C) | Высокая (до 300°C и выше) |
| Равномерность нагрева | Высокая, но требует сложной системы конденсатоотвода | Очень высокая, хорошая теплоемкость | Зависит от расположения ТЭНов, риск локальных перегревов |
| Сложность обслуживания | Высокая (котельная, трубы, утечки конденсата) | Средняя (риск утечек масла, старение масла) | Низкая (замена ТЭНов при выходе из строя) |
| Энергоэффективность | Низкая (потери в трубопроводах) | Средняя/Высокая | Высокая (прямой нагрев, зональный контроль) |
| Рекомендация по применению | Крупные шинные заводы с собственной котельной | Производство технических изделий средней и высокой сложности | Универсальное решение для большинства РТИ, легкий монтаж |
С точки зрения современной модернизации, электрический нагрев с зональным PID-регулированием становится стандартом для новых установок, таких как оборудование от ООО «Далянь Хуахань Интеллектуальное Оборудование». Это позволяет гибко настраивать температурные профили для разных зон плиты, компенсируя теплопотери по краям.
Понимание того, как оборудование работает в реальных условиях, помогает избежать ошибок при выборе модели. Рассмотрим два типичных сценария.
Условия: Изготовление листов толщиной 10-50 мм с тканевой или металлической кордовой прослойкой.
Требования: Высокое давление для пропитки корда резиной, отсутствие расслоений.
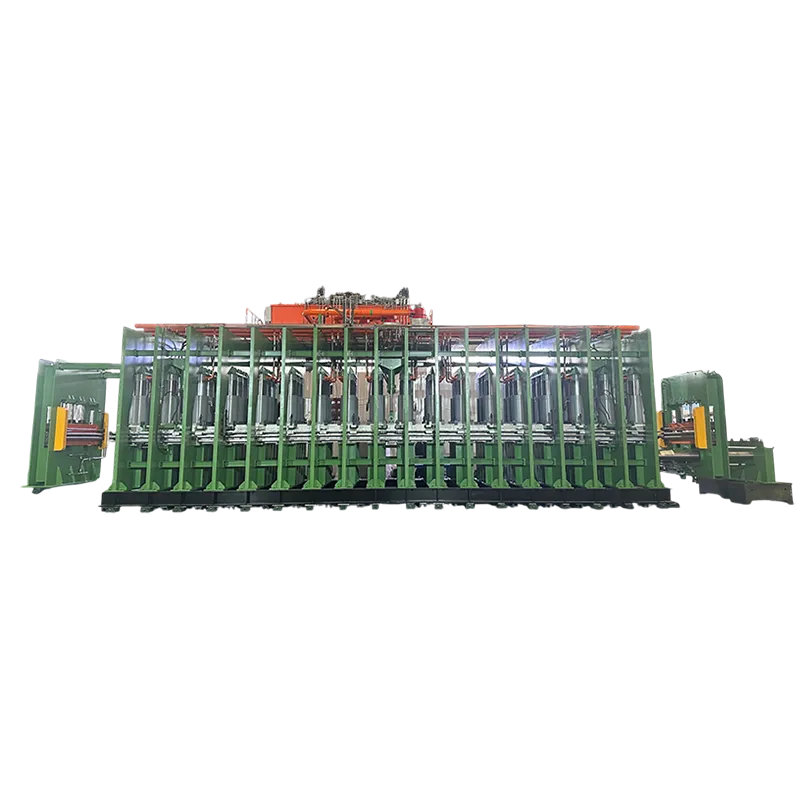
Решение: Используется многоэтажный гидравлический пресс с высоким усилием смыкания. Критически важна параллельность плит при смыкании, чтобы избежать смещения корда.
Риск: При недостаточном давлении или быстром сбросе давления возможно образование микропустот вокруг нитей корда, что ведет к быстрому разрушению листа при эксплуатации.
Инженерный совет: Рекомендуется использовать ступенчатый профиль давления: начальное низкое давление для удаления воздуха, затем рабочее высокое давление для вулканизации.
Условия: Толщина 1-3 мм, строгие гигиенические нормы, отсутствие запаха.
Требования: Идеальная чистота поверхности плит, точный контроль температуры (силикон быстро деградирует при перегреве).
Решение: Вакуумный пресс с тефлоновым покрытием плит или использованием разделительных пленок. Электрический нагрев с точностью ±1°C.
Риск: Появление “обгорелых” участков или изменение цвета материала.
Инженерный совет: Обязательна установка системы охлаждения плит после цикла вулканизации перед разгрузкой, чтобы предотвратить пост-вулканизацию и деформацию тонкого листа при извлечении.
Рынок насыщен предложениями, но качество вулканизационных прессов варьируется крайне широко. Закупка оборудования — это инвестиция на 10-15 лет, поэтому выбор партнера должен базироваться на технических и организационных критериях.
Инженеры ООО «Далянь Хуахань Интеллектуальное Оборудование» подчеркивают, что системный подход включает не только продажу “железа”, но и предпродажный технико-экономический анализ. Адаптация решений под конкретные производственные условия позволяет избежать ситуаций, когда мощный пресс оказывается избыточным для тонких листов, или наоборот, мощности не хватает для толстых армированных плит.
Время вулканизации зависит от толщины листа и типа резиновой смеси. Эмпирическое правило: примерно 1 минута на 1 мм толщины для натуральных каучуков при стандартных температурах. Для синтетических каучуков (EPDM, NBR) время может увеличиваться. Точное время определяется реометрическими испытаниями конкретной рецептуры.
Да, большинство старых прессов поддаются модернизации. Чаще всего заменяют систему управления (устанавливают современный PLC и сенсорную панель), обновляют гидравлические уплотнения и меняют нагревательные элементы на более эффективные. Это позволяет значительно повысить точность и энергоэффективность без покупки нового станка.
Основные причины: наличие влаги в сырой резиновой смеси, недостаточное время дегазации (предварительного низкого давления), слишком быстрый рост давления или загрязнение поверхности формы/плит. Использование вакуумного пресса практически исключает эту проблему.
Ежедневная очистка плит от остатков резины и разделительных агентов. Еженедельная проверка уровня и состояния гидравлического масла. Ежемесячная калибровка датчиков температуры и давления. Регулярная смазка направляющих колонок. Строгое соблюдение регламента продлевает срок службы оборудования на годы.
Да, чем больше размер плиты, тем сложнее обеспечить равномерную температуру по всей площади. Для крупноформатных прессов (более 1500 мм) критически важно наличие многозонного регулирования нагрева и качественной изоляции краев, чтобы компенсировать теплопотери.
Выбор пресса для вулканизации резиновых пластин — это баланс между техническими требованиями к продукту, объемом производства и бюджетом. Ошибки на этапе выбора модели приводят к хроническому браку и высоким эксплуатационным расходам. Современное оборудование должно обладать высокой степенью автоматизации, точным температурным контролем и надежной гидравлической системой.
ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает не просто станки, а комплексные решения, разработанные с учетом многолетнего опыта в резиновой отрасли. Благодаря собственному производству, строгому контролю качества на всех этапах (от литья рам до сборки гидравлики) и соответствию международным стандартам (ISO, CE), компания обеспечивает надежность поставок и долговечность оборудования. Глубокая кастомизация позволяет адаптировать прессы под уникальные задачи, будь то выпуск тончайших силиконовых мембран или массивных противоизносных плит для карьеров.
Инженерная рекомендация: При заказе нового оборудования обязательно проводите тестовую вулканизацию вашей конкретной резиновой смеси на оборудовании поставщика или требуйте предоставления подробного теплового расчета плит. Не экономьте на системе контроля температуры — это сердце процесса вулканизации.
Совет для отдела закупок: Запрашивайте не только цену оборудования, но и стоимость владения (TCO) за 5 лет, включая энергопотребление и расход запчастей. Уточняйте условия гарантийного обслуживания и наличие сервисной поддержки в вашем регионе.
Для получения детальной технической спецификации, консультаций по подбору оборудования под ваши задачи или запроса коммерческого предложения, пожалуйста, ознакомьтесь с нашим каталогом и свяжитесь с нашими инженерами.
Каталог вулканизационного оборудования и технические решения