-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-04-27
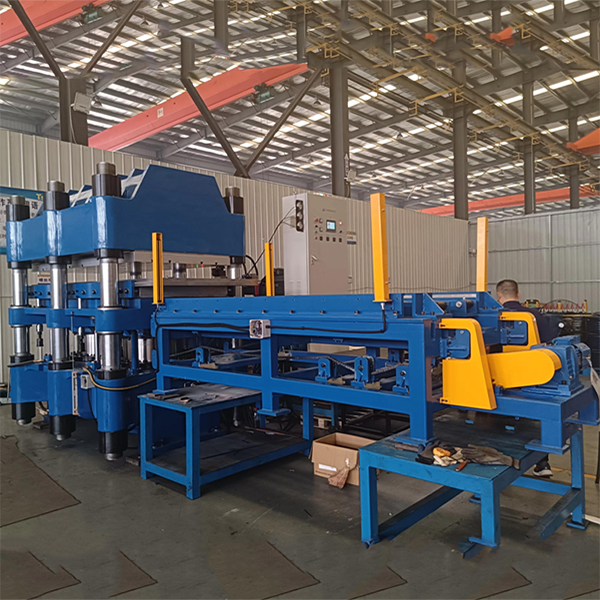
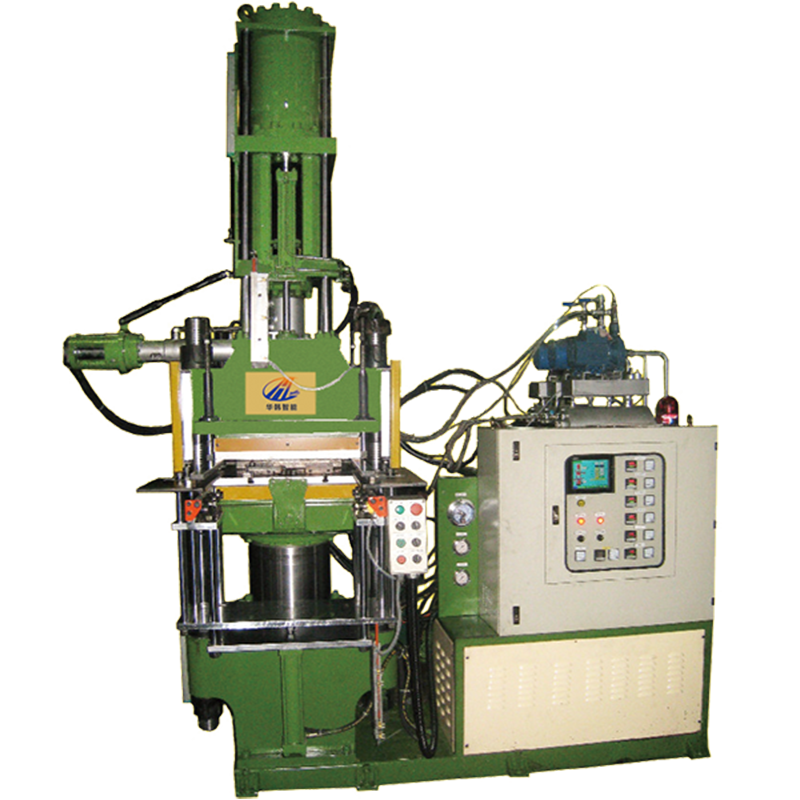
В условиях современного промышленного производства резиновых изделий, особенно крупногабаритных или требующих высокой плотности материала, стандартное рамное оборудование часто оказывается недостаточно эффективным. Высоконагруженный колонный пресс для резины представляет собой специализированную гидравлическую систему, спроектированную для работы с экстремальными усилиями смыкания и длительными циклами вулканизации под высоким давлением. В отличие от традиционных рамных конструкций, колонная архитектура обеспечивает превосходную жесткость рамы, минимизируя угловые деформации плит при неравномерном распределении нагрузки в форме.
Для инженеров-технологов и руководителей производств ключевой задачей является не просто покупка оборудования, а интеграция агрегата, способного гарантировать стабильность геометрических параметров изделия на протяжении всего срока службы. Компания ООО «Далянь Хуахань Интеллектуальное Оборудование», опираясь на более чем 40-летний опыт в проектировании систем вулканизации, предлагает решения, где механическая прочность сочетается с прецизионным контролем температурных полей. Выбор такого пресса определяется необходимостью устранения дефектов, связанных с недопрессовкой или неравномерной усадкой, что критично для производителей конвейерных лент, шинных заготовок и технических резиновых изделий (ТРТИ) сложной конфигурации.
Основное конструктивное различие между рамным и колонным прессом заключается в способе восприятия реактивных сил, возникающих при рабочем ходе гидроцилиндров. В рамных прессах усилие воспринимается боковыми стойками, которые могут подвергаться изгибу. В высоконагруженном колонном прессе четыре (или более) массивные стальные колонны принимают на себя всю нагрузку растяжения. Это позволяет достичь нескольких важных инженерных преимуществ:
Гидравлическая система таких прессов обычно строится по схеме прямого привода или с использованием гидравлических аккумуляторов для быстрого смыкания. Рабочий цикл включает этапы быстрого сближения плит, рабочего хода под высоким давлением (вулканизация), выдержки времени и возврата. Для управления этими процессами в оборудовании от ООО «Далянь Хуахань Интеллектуальное Оборудование» применяются современные ПЛК-контроллеры, позволяющие задавать многоступенчатые профили давления и температуры.
При выборе оборудования необходимо анализировать не только номинальное усилие, но и совокупность параметров, определяющих реальную производительность линии. Ниже приведены основные характеристики, которые подлежат тщательной проверке при закупке.
| Параметр | Инженерное значение | Рекомендации по выбору |
|---|---|---|
| Номинальное усилие (кН/тс) | Определяет максимальное удельное давление на изделие. Для плотных резиновых смесей требуется высокое давление. | Выбирать с запасом 15-20% от расчетного давления формования, чтобы избежать работы системы на предельных режимах. |
| Размер нагревательных плит (мм) | Рабочая зона, определяющая габариты формируемого изделия. | Должна превышать размеры формы минимум на 100-150 мм с каждой стороны для размещения крепежных элементов и компенсаторов. |
| Ход подвижной плиты (мм) | Максимальное расстояние между плитами. Важно для загрузки высоких форм или многоярусных инструментов. | Учитывать высоту формы плюс необходимый зазор для удобства загрузки сырья и выгрузки готового продукта. |
| Точность параллельности плит (мм) | Показатель качества изготовления колонн и монтажа. | Не более 0.1 мм на 1 метр длины. Критично для тонкостенных изделий и изделий с металлической арматурой. |
| Диапазон рабочих температур (°C) | Способность системы поддерживать заданный тепловой режим. | Стабильность ±1-2°C по всему полю плиты. Наличие зон независимого подогрева предпочтительно для крупных форм. |
| Тип нагрева | Влияет на скорость выхода на режим и энергоэффективность. | Электрический нагрев (картриджные нагреватели) для точности; паровой — для крупных объемов при наличии инфраструктуры. |
Инженеры ООО «Далянь Хуахань Интеллектуальное Оборудование» при проектировании уделяют особое внимание термостабильности плит. Использование стали специальных марок с последующей термообработкой и фрезеровкой каналов для нагревателей позволяет минимизировать тепловые деформации. Каждый агрегат проходит многоуровневую проверку параметров температуры, давления и точности позиционирования, что гарантирует надежность в эксплуатации.
Универсальность колонной схемы позволяет использовать такие прессы в широком спектре задач. Однако для каждого сектора существуют свои специфические требования к конфигурации оборудования.
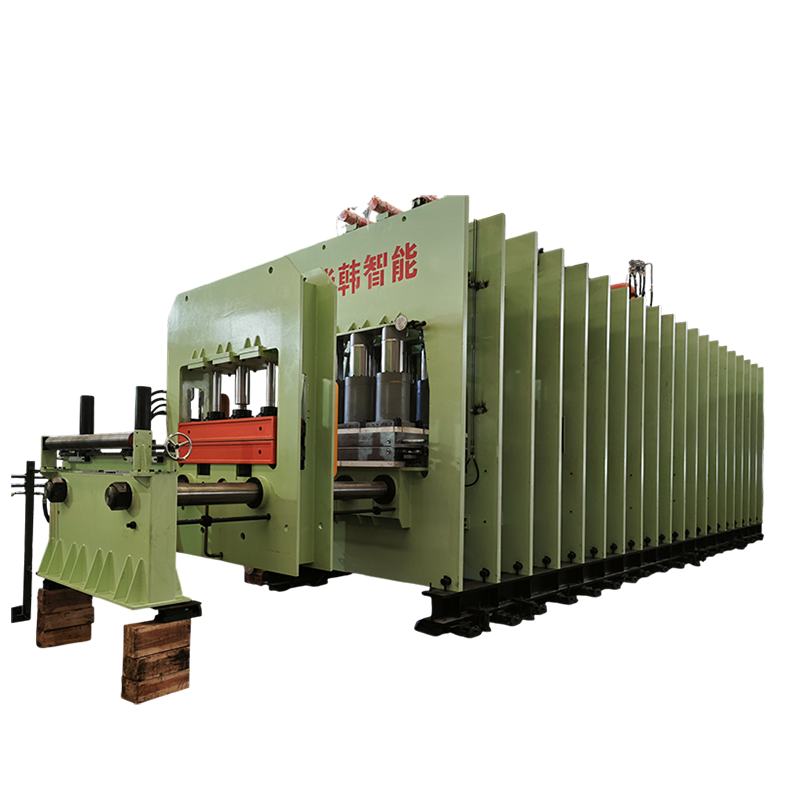
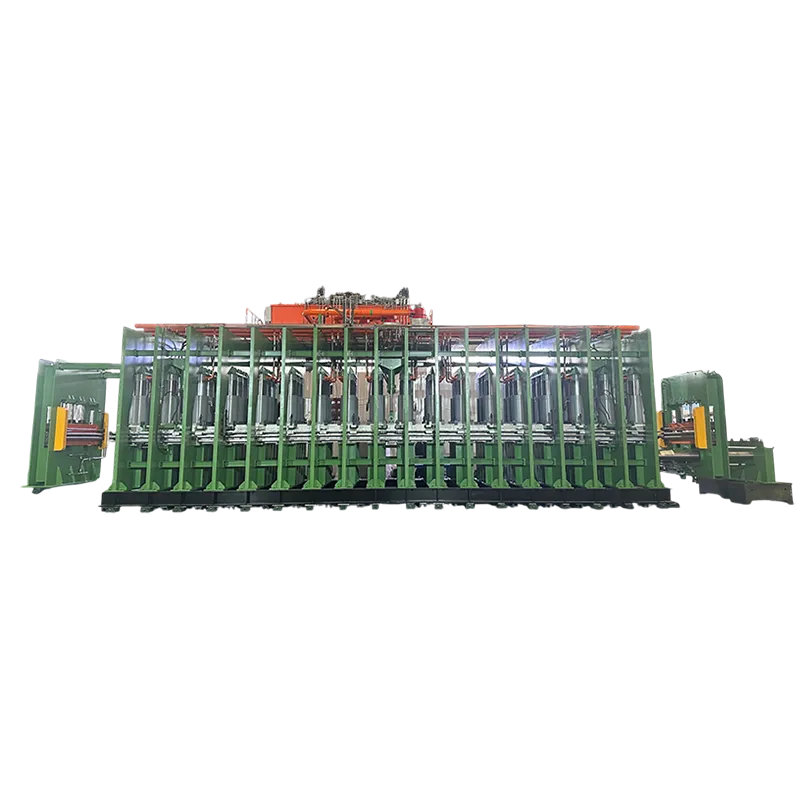
Это одно из наиболее требовательных применений. Вулканизация стыков или изготовление секций конвейерных лент шириной до 3200 мм требует огромных усилий смыкания для обеспечения монолитности слоев ткани или стального корда с резиновой матрицей. Здесь критична равномерность давления по всей ширине ленты. Неравномерность приводит к расслоению ленты в процессе эксплуатации под нагрузкой. Линии по вулканизации тканевых и стальных кордных конвейерных лент, предлагаемые производителем, оснащаются системами синхронизации давления в нескольких гидроцилиндрах, что исключает «перекос» усилия.
Производство шин для карьерных самосвалов, сельскохозяйственной техники или резиновых гусениц для вездеходов связано с формованием изделий сложного профиля с глубокими грунтозацепами. Высоконагруженный пресс должен обеспечивать полное заполнение рисунка протектора резиновой смесью. Вакуумная система, интегрированная в пресс, играет здесь ключевую роль: она удаляет воздух из полости формы перед смыканием, предотвращая образование воздушных пузырей (пористости) в массивных участках резины. Машины для горячего прессования резины с вакуумированием позволяют значительно снизить процент брака из-за внутренних дефектов.
При производстве опор мостов, амортизаторов или муфт, содержащих металлические вкладки, требуется высокая точность позиционирования. Смещение металлического сердечника относительно оси формы недопустимо. Жесткая колонная конструкция обеспечивает стабильность положения плит, что позволяет использовать сложные многоместные формы с высокими требованиями к соосности.
При модернизации производства часто возникает вопрос целесообразности замены существующего рамного оборудования на колонное. Ниже приведено сравнение для принятия взвешенного инженерного решения.
| Критерий | Колонный высоконагруженный пресс | Рамный пресс (традиционный) |
|---|---|---|
| Жесткость рамы | Очень высокая. Минимальная деформация при эксцентричной нагрузке. | Средняя. Возможны угловые искажения при неравномерном заполнении формы. |
| Точность параллельности | Высокая. Направляющие колонны обеспечивают строгую вертикальность. | Зависит от износа направляющих рамки. Требует частой юстировки. |
| Стоимость оборудования | Выше из-за сложности изготовления колонн и требований к металлоемкости. | Ниже. Проще в изготовлении и ремонте. |
| Обслуживание | Требует контроля состояния поверхности колонн и смазки втулок. | Требует контроля затяжки гаек рамки и состояния направляющих. |
| Применение | Крупногабаритные изделия, высокая точность, твердые смеси, многоярусные формы. | Мелкие и средние изделия, мягкие смеси, бюджетные производства. |
| Энергоэффективность | Часто оснащаются современными серво-гидравлическими системами. | Чаще используются классические гидросистемы с дроссельным регулированием. |
Инженерный вывод: Если ваше производство ориентировано на выпуск высокоточных изделий или работу с твердыми резиновыми смесями (например, эбониты или высоконаполненные композиции), переход на колонную схему окупается за счет снижения брака и увеличения межремонтного интервала форм. Для простых уплотнителей низкого давления рамный пресс может оставаться экономически оправданным решением.
Современный высоконагруженный колонный пресс для резины — это не просто механика и гидравлика, это сложный мехатронный комплекс. ООО «Далянь Хуахань Интеллектуальное Оборудование» интегрирует в свои решения передовые системы управления, которые позволяют:
Системный подход к разработке решений, сочетающий стандартизированные агрегаты с возможностью глубокой кастомизации, позволяет адаптировать автоматику под специфические технологические карты заказчика. Например, для некоторых видов резины требуется ступенчатое повышение давления («дыхание» формы) для удаления летучих веществ. Такая функция легко программируется в контроллере пресса.
Опыт эксплуатации показывает, что ресурс колонного пресса напрямую зависит от соблюдения правил эксплуатации и качества исходных компонентов. При выборе поставщика следует обращать внимание на следующие аспекты, которые реализованы в продукции ООО «Далянь Хуахань Интеллектуальное Оборудование»:
Компания придерживается принципа своевременного выполнения обязательств и строгого контроля качества на всех этапах: от проектирования и механической обработки до сборки и испытаний. Это гарантирует, что каждый поставленный агрегат будет соответствовать заявленным техническим характеристикам.
Усилие смыкания (F) рассчитывается по формуле: F = P × S, где P — удельное давление формования (обычно 10-25 МПа в зависимости от типа резины), а S — проекционная площадь изделия вместе с литниковой системой. Рекомендуется добавлять запас 15-20% к расчетному значению для компенсации потерь и обеспечения надежности. Для точного расчета лучше предоставить чертежи изделия инженерам производителя.
Нет, это конструктивно разные типы машин. Замена рамы на колонны невозможна без полной перепроектировки станины и гидросистемы. Однако можно модернизировать существующий пресс, установив более точные системы контроля температуры или вакуумирования, если конструкция позволяет.
Вакуумирование удаляет воздух из рабочей полости формы перед началом вулканизации. Это предотвращает образование пор, раковин и непропрессовок, особенно в сложных рельефах и толстостенных изделиях. Для высоконагруженных прессов, работающих с вязкими смесями, вакуум является практически обязательной опцией для обеспечения высокого качества поверхности.
Основные процедуры включают: регулярную проверку уровня и качества гидравлического масла, контроль состояния уплотнений цилиндров, смазку направляющих втулок колонн, проверку калибровки датчиков температуры и давления. Также рекомендуется периодически проверять затяжку крепежных элементов и состояние электрических соединений. Производитель предоставляет подробные руководства по техническому обслуживанию.
Да, колонны занимают определенное пространство по углам рабочей зоны. Поэтому при выборе пресса необходимо учитывать не только расстояние между колоннами, но и реальный доступ к форме. Инженеры ООО «Далянь Хуахань Интеллектуальное Оборудование» оптимизируют расположение колонн, чтобы максимизировать полезную площадь плит при сохранении необходимой жесткости.
Выбор высоконагруженного колонного пресса для резины — это стратегическое решение, влияющее на конкурентоспособность вашего производства. Не стоит руководствоваться только ценой оборудования. Ключевыми факторами должны быть:
ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает полный цикл технической поддержки — от индивидуального проектирования и адаптации оборудования до сервисного обслуживания и модернизации существующих линий. Рыночное присутствие компании охватывает более 40 стран, что подтверждает соответствие продукции международным стандартам ISO, CE и RMA. Инвестиции в НИОКР позволяют компании постоянно повышать энергоэффективность и автоматизацию своих решений.
Для получения детальной технической документации, расчета стоимости и консультации по подбору оборудования под ваши конкретные изделия, рекомендуется связаться с техническими специалистами производителя. Правильно подобранный пресс станет основой стабильного выпуска качественной резиновой продукции на долгие годы.
Узнайте больше о наших технологических решениях и возможностях кастомизации: оборудование для резиновой промышленности.