-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-05-11
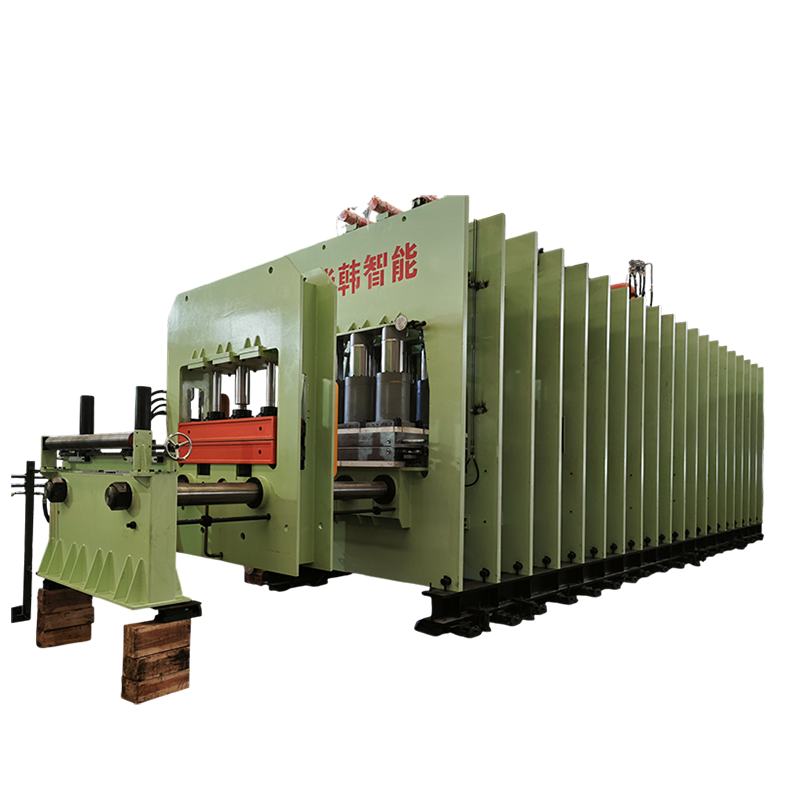
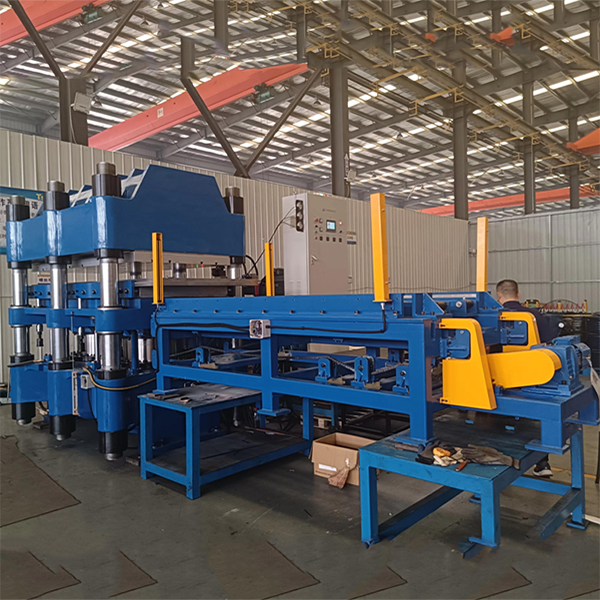
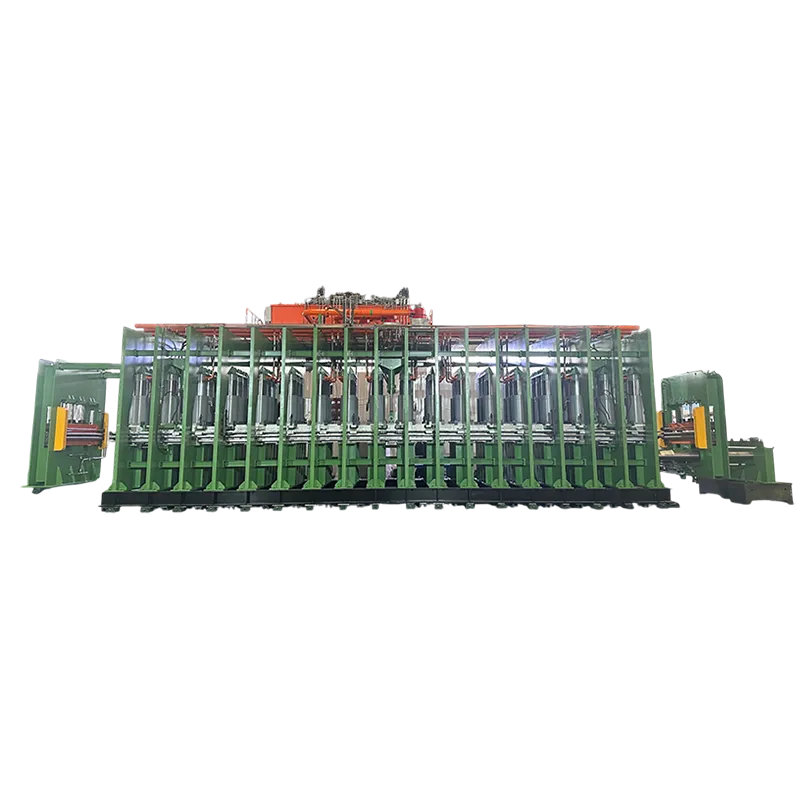
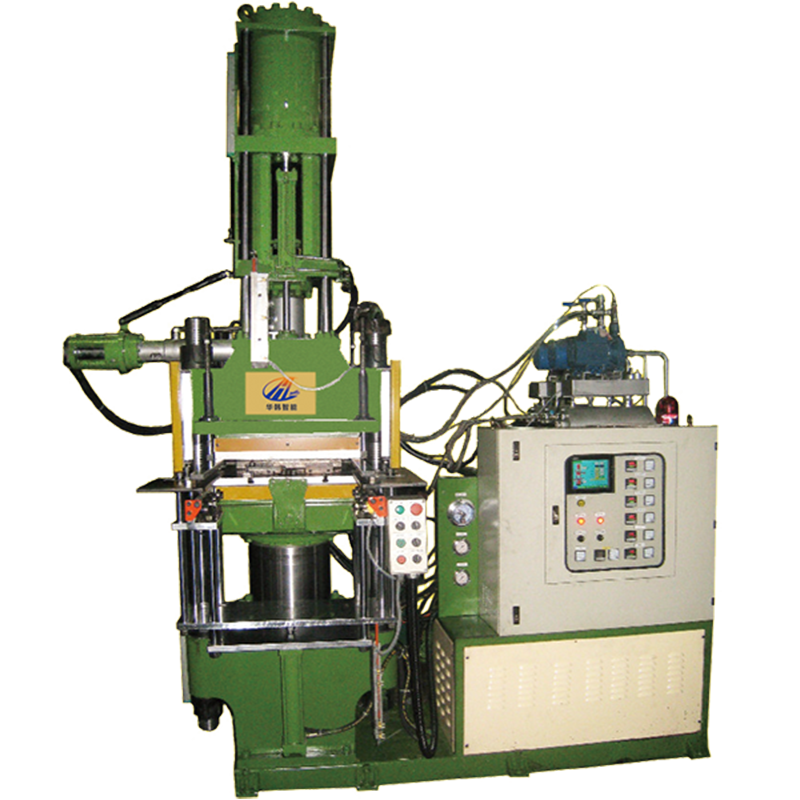
В производстве технических резиновых изделий, таких как конвейерные ленты, уплотнительные профили и виброизоляторы, критическим фактором качества является однородность структуры материала. Многослойный пресс для вулканизации листов с нисходящим ходом представляет собой специализированное оборудование, разработанное для решения задач формования толстостенных и многослойных резиновых изделий под высоким давлением. В отличие от стандартных плоских прессов, конструкция с нисходящим ходом подвижной плиты обеспечивает стабильность позиционирования заготовки и равномерное распределение давления по всей площади контакта, что особенно важно при работе с материалами, склонными к усадке или деформации в процессе термообработки.
Выбор такого оборудования требует глубокого понимания не только механики процесса, но и термодинамики вулканизации. Инженеры ООО «Далянь Хуахань Интеллектуальное Оборудование», опираясь на более чем 40-летний опыт в отрасли, подчеркивают, что ключевым преимуществом нисходящей кинематики является возможность эффективного удаления воздуха из межслойного пространства без использования сложных вакуумных систем на начальных этапах цикла, хотя современные модели часто комбинируют оба метода для достижения максимального качества.
Основное отличие пресса с нисходящим ходом заключается в направлении движения главной гидроцилиндрической группы. Подвижная плита перемещается сверху вниз, опираясь на жесткие направляющие колонны. Такая архитектура имеет ряд фундаментальных преимуществ для многослойной вулканизации:
ООО «Далянь Хуахань Интеллектуальное Оборудование» интегрирует в свои прессы системы прецизионного контроля температуры. Каждая нагревательная плита оснащена независимыми зонами нагрева, что позволяет компенсировать теплопотери по краям и поддерживать градиент температуры в пределах ±1°C. Это критически важно для предотвращения недовулканизации центра толстых листов или пережога краев.
При выборе многослойного пресса необходимо учитывать не только габариты рабочей зоны, но и динамические характеристики гидравлической системы. Ниже приведены типовые параметры, которые варьируются в зависимости от конкретной модели и требований заказчика.
| Параметр | Типичный диапазон / Значение | Влияние на процесс |
|---|---|---|
| Рабочее давление | 10 – 25 МПа | Определяет плотность изделия и степень проникновения резины в тканевый корд. Для многослойных лент требуется давление не менее 15 МПа. |
| Температура нагрева плит | До 200°C (точность ±1°C) | Скорость вулканизации зависит от температуры экспоненциально. Равномерность нагрева предотвращает внутренние напряжения. |
| Ход подвижной плиты | 300 – 800 мм | Должен превышать высоту пакета форм плюс запас для загрузки. Большой ход увеличивает цикл открытия/закрытия. |
| Количество рабочих мест (этажей) | 2 – 6 слоев | Увеличивает производительность, но требует более сложной системы синхронизации температуры и давления. |
| Точность параллельности плит | < 0.1 мм/м | Гарантирует одинаковую толщину изделия по всей площади. Критично для прецизионных уплотнений. |
Важно отметить, что конкретные параметры зависят от конфигурации оборудования и типа перерабатываемого материала. Например, для вулканизации листов с металлическим кордом требуется большее усилие смыкания, чем для чисто резиновых изделий, из-за высокой жесткости армирующего слоя.
Из опыта эксплуатации оборудования в условиях серийного производства можно сделать следующий вывод: для многослойных изделий решающим фактором брака является не недостаток общего усилия пресса, а локальные зоны пониженного давления. Если плита имеет даже микроскопический перекос, слои резины в одной части листа будут иметь большую плотность, чем в другой. После остывания это приводит к короблению изделия.
Прессы с нисходящим ходом, производимые ООО «Далянь Хуахань Интеллектуальное Оборудование», оснащаются системой автоматической коррекции параллельности. Датчики положения в углах подвижной плиты постоянно мониторят ее ориентацию, и гидравлическая система тонко регулирует давление в отдельных цилиндрах (если используется многоцилиндровая схема) или компенсирует износ направляющих. Это техническое решение значительно снижает процент брака при производстве крупногабаритных листов шириной более 1000 мм.
Для обоснования выбора именно нисходящего многослойного пресса целесообразно сравнить его с альтернативными технологиями, такими как горизонтальные прессы и прессы с восходящим ходом.
| Критерий | Нисходящий многослойный пресс | Пресс с восходящим ходом | Горизонтальный пресс |
|---|---|---|---|
| Загрузка тяжелых заготовок | Высокое удобство (на нижний стол) | Затруднена (необходимо поднимать вес) | Средняя (требует боковой подачи) |
| Стабильность толщины многослойных изделий | Высокая (жесткая рама) | Средняя (возможны люфты) | Высокая |
| Занимаемая площадь | Компактная по высоте, требует высоты цеха | Компактная | Большая footprint (площадь) |
| Дегазация слоев | Эффективная (гравитация + давление) | Требует вакуума | Требует вакуума |
| Стоимость обслуживания | Средняя (доступ к верхним узлам) | Низкая | Высокая (сложная гидравлика) |
Как видно из сравнения, нисходящие прессы являются оптимальным выбором для производства толстых, многослойных изделий, где важна точность геометрии и удобство ручной или полуавтоматической загрузки. Горизонтальные прессы чаще используются для литья под давлением мелких деталей, а восходящие — для легких формовых изделий.
Рассмотрим два типичных сценария использования многослойных прессов с нисходящим ходом, чтобы понять специфику их применения.
При изготовлении конвейерных лент используется пакет из нескольких слоев текстильного или стального корда, проложенного резиновой смесью.
Технические требования: Необходимо обеспечить полное пропитывание корда резиной и отсутствие воздушных пузырей между слоями, так как они становятся очагами расслоения при эксплуатации.
Решение: Пресс с нисходящим ходом позволяет загружать тяжелый рулонный материал на нижний стол. Цикл включает несколько этапов «дыхания» для удаления воздуха, затем полное смыкание под давлением 18 МПа при температуре 150°C. Жесткая конструкция рамы гарантирует, что толщина ленты будет одинаковой по всей ширине (до 2000 мм), что критично для её центровки на транспортере.
Виброизоляторы представляют собой многослойную структуру из металла и резины.
Технические требования: Высокая адгезия резины к металлу, точное соблюдение геометрических размеров посадочных мест.
Решение: Использование многослойного пресса позволяет вулканизировать несколько изделий одновременно (например, 4-6 штук в одном цикле). Нисходящее движение обеспечивает точное позиционирование металлических вкладок в формах. Система контроля температуры ООО «Далянь Хуахань Интеллектуальное Оборудование» обеспечивает равномерный прогрев массивных металлических частей, предотвращая образование зон с разной степенью вулканизации.
Выбор поставщика оборудования для вулканизации — это стратегическое решение. ООО «Далянь Хуахань Интеллектуальное Оборудование», являясь российским юридическим лицом с производственными корнями в Далине (КНР), сочетает в себе преимущества азиатского производственного масштаба и европейского подхода к качеству и сервису. Компания не просто продает прессы, а выступает системным интегратором.
Ключевые аспекты сотрудничества включают:
Максимальная толщина зависит от мощности нагревательных элементов и рабочего давления. Обычно прессы ООО «Далянь Хуахань Интеллектуальное Оборудование» способны эффективно вулканизировать пакеты толщиной до 100-150 мм за один цикл. Для более толстых изделий рекомендуется увеличивать время выдержки или использовать многоступенчатый режим нагрева, чтобы избежать перегрева внешних слоев.
Да, конструкция прессов предусматривает возможность интеграции с роботизированными системами загрузки и выгрузки. Наличие неподвижного нижнего стола упрощает работу манипуляторов. Система управления прессом поддерживает протоколы обмена данными с PLC-контроллерами общей линии, позволяя синхронизировать циклы.
Используются электрические нагревательные элементы с зонным регулированием. Каждая плита разделена на несколько независимых зон нагрева. ПИД-регуляторы постоянно корректируют мощность нагрева в каждой зоне, компенсируя теплоотвод в окружающую среду и разницу теплоемкости загружаемого материала. Это обеспечивает точность поддержания температуры в пределах ±1°C.
Нисходящий ход не заменяет вакуум, а дополняет его. Механическое удаление воздуха через «дыхание» пресса эффективно для крупных пузырей и первичной укладки. Вакуумная система необходима для удаления микропор из самой резиновой смеси. Современные прессы ООО «Далянь Хуахань» часто комбинируют оба метода: сначала происходит дегазация движением плит, затем создается вакуум в камере для финального уплотнения.
Для многослойных листов обычно используют алюминиевые или стальные формы с тефлоновым покрытием или обработкой для предотвращения адгезии. Алюминий предпочтительнее благодаря лучшей теплопроводности, что ускоряет прогрев многослойного пакета. Однако для высоких давлений (более 20 МПа) рекомендуются стальные формы из легированных сталей, обладающие большей прочностью на изгиб.
При планировании закупки многослойного пресса для вулканизации листов с нисходящим ходом, инженерам и закупщикам следует обратить внимание на следующие аспекты:
Инвестиции в качественное вулканизационное оборудование окупаются за счет снижения процента брака, экономии сырья и повышения производительности труда. ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает решения, которые балансируют между передовыми технологиями и экономической эффективностью, обеспечивая надежную работу в условиях интенсивного промышленного производства.
Для получения детальных технических характеристик, расчета стоимости и адаптации оборудования под ваши конкретные задачи, рекомендуем ознакомиться с полным каталогом решений или связаться с нашими инженерами.
Подробнее о решениях для вулканизации и техническом консалтинге