-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-08-10
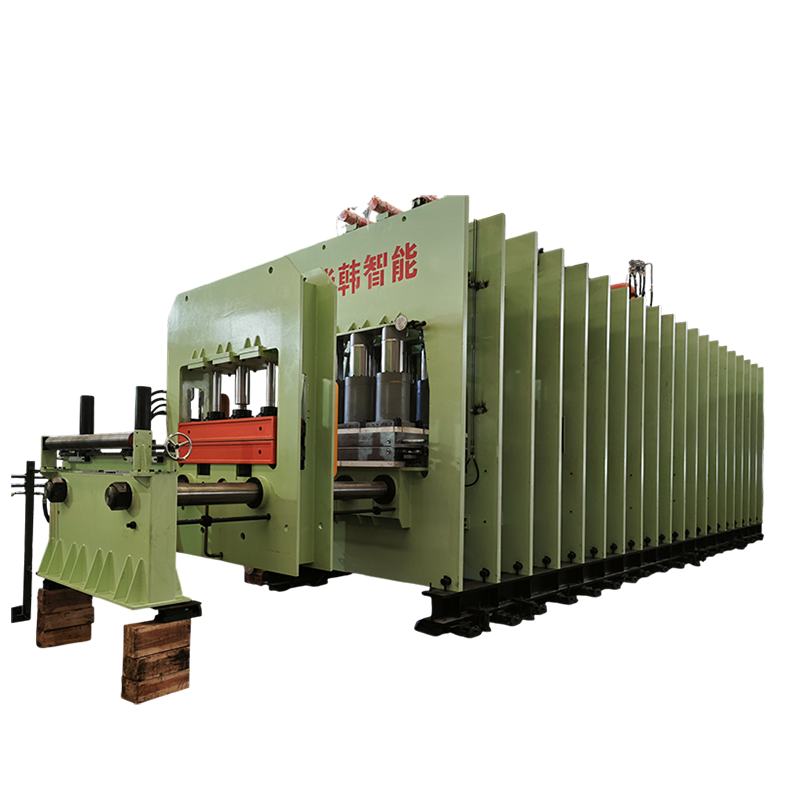
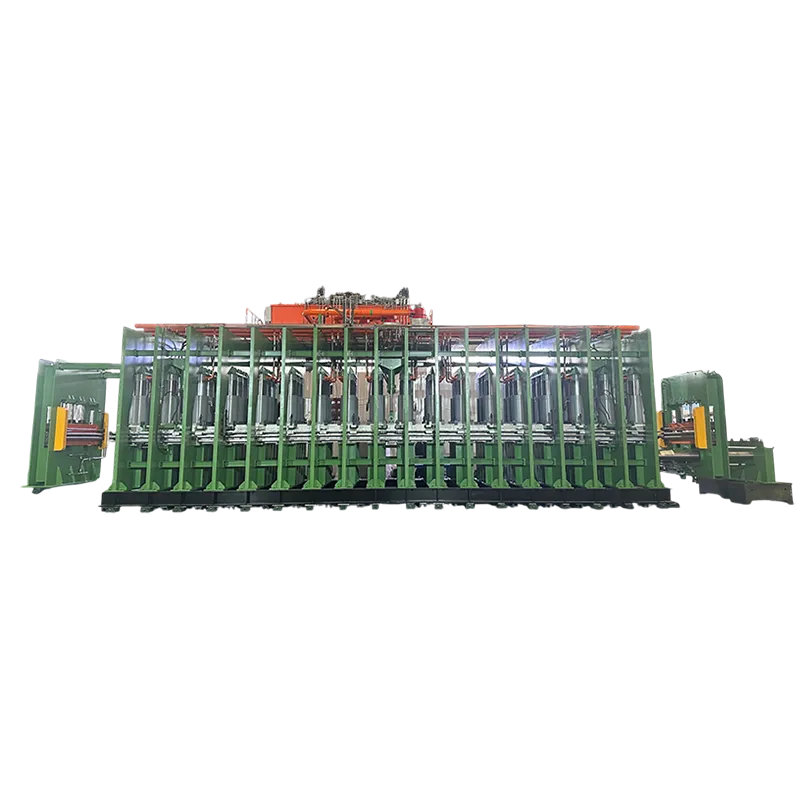
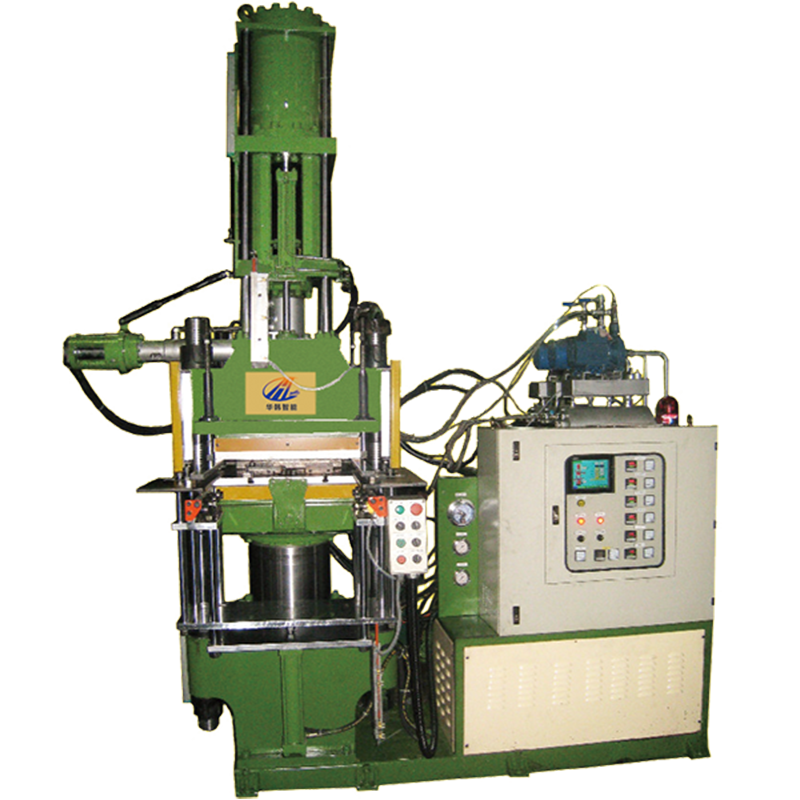
В современной резиновой промышленности эффективность производственного процесса напрямую зависит от равномерности распределения давления и температуры в зоне формования. Многослойный пресс для вулканизации пластин с нисходящим ходом представляет собой специализированное оборудование, разработанное для решения задач массового производства листовых резиновых изделий, уплотнений и технических пластин. Ключевая особенность конструкции с нисходящим ходом (down-stroke) заключается в направлении основного рабочего усилия сверху вниз, что обеспечивает естественное удаление воздуха из формы и способствует более плотному прилеганию материала к матрице на начальных этапах цикла.
Для промышленных предприятий, стремящихся оптимизировать энергозатраты и повысить стабильность качества продукции, выбор правильного типа пресса является критическим этапом модернизации. В отличие от традиционных горизонтальных или восходящих систем, вертикальные многослойные прессы с нисходящим движением плиты позволяют эффективно использовать гравитацию для позиционирования заготовок и минимизировать риск образования воздушных пузырей в толстостенных изделиях. Компания ООО «Далянь Хуахань Интеллектуальное Оборудование», обладая более чем 40-летним опытом в проектировании оборудования для резиноперерабатывающей отрасли, интегрирует передовые гидравлические системы и алгоритмы термоконтроля в свои агрегаты, обеспечивая соответствие международным стандартам ISO и CE.
Основой функционирования многослойного пресса является гидравлическая система, создающая высокое удельное давление на нескольких рабочих уровнях одновременно. Конфигурация с нисходящим ходом подразумевает, что подвижная траверса (плита) перемещается от верхней мертвой точки к нижней. Это решение имеет ряд существенных технологических преимуществ по сравнению с системами восходящего типа:
Инженеры ООО «Далянь Хуахань Интеллектуальное Оборудование» уделяют особое внимание жесткости станины. Использование высокопрочной стали и компьютерное моделирование напряжений (FEA-анализ) на этапе проектирования гарантируют, что деформация рамы под максимальной нагрузкой не превысит допустимых значений, сохраняя параллельность плит с точностью до сотых долей миллиметра. Это условие является обязательным для производства высокоточных технических пластин с жесткими допусками по толщине.
При выборе оборудования для вулканизации необходимо учитывать не только габаритные размеры, но и динамические характеристики пресса. Ниже приведены типовые технические параметры, которые могут варьироваться в зависимости от конкретной модели и требований заказчика. Важно понимать, что реальные эксплуатационные характеристики зависят от конфигурации гидросистемы и типа нагревательных элементов.
| Параметр | Типовое значение / Диапазон | Значение для процесса |
|---|---|---|
| Рабочее давление | 10 – 25 МПа | Определяет плотность конечного продукта и способность заполнять сложные рельефы формы. |
| Температурный диапазон | От комнатной до +200°C (опционально до +250°C) | Необходим для активации вулканизующих агентов в различных типах каучуков (NBR, EPDM, Silicone). |
| Точность поддержания температуры | ±1°C – ±3°C | Влияет на однородность степени вулканизации по всему объему изделия. |
| Количество рабочих слоев | 4, 6, 8, 10 и более | Определяет производительность линии; каждый слой может работать независимо. |
| Ход подвижной плиты | 300 – 600 мм | Достаточное пространство для установки высоких многоярусных форм. |
| Тип нагрева | Электрический (ТЭН), паровой, масляный | Выбор зависит от доступных энергоресурсов на предприятии и требуемой скорости выхода на режим. |
| Система управления | PLC + HMI сенсорная панель | Позволяет задавать рецепты вулканизации, контролировать время, давление и температуру. |
Стоит отметить, что точность параллельности плит является одним из ключевых факторов, влияющих на срок службы форм. Если плиты перекошены даже на долю градуса, это приводит к неравномерному износу направляющих и локальным перегрузкам в форме. В оборудовании, поставляемом ООО «Далянь Хуахань Интеллектуальное Оборудование», применяется система автоматической коррекции параллельности, которая компенсирует возможные перекосы, возникающие при неравномерной загрузке слоев.
Выбор кинематической схемы пресса часто вызывает вопросы у технологов. Чтобы сделать обоснованный выбор, необходимо сравнить различные типы конструкций в контексте конкретных производственных задач.
| Критерий сравнения | Пресс с нисходящим ходом (Down-stroke) | Пресс с восходящим ходом (Up-stroke) | Горизонтальный пресс |
|---|---|---|---|
| Удаление воздуха | Отличное. Гравитация помогает материалу оседать, воздух выходит вверх. | Среднее. Требуется вакуумирование или специальные приемы загрузки для удаления воздушных карманов. | Хорошее. Зависит от конструкции формы и направления впрыска/прессования. |
| Загрузка заготовок | Удобная. На уровне груди/пояса оператора. | Неудобная. Часто требуется подъем на высоту или использование платформ. | Среднее. Требует бокового доступа, может быть затруднен при узких проходах. |
| Жесткость конструкции | Высокая. Цилиндр закреплен в верхней части массивной рамы. | Средняя. Цилиндр снизу, требует мощного фундамента для компенсации усилий. | Высокая. Но занимает большую площадь пола. |
| Применение для тяжелых форм | Рекомендуется. Форма лежит на нижней неподвижной плите, устойчиво. | Не рекомендуется. Форма крепится к поднимающейся плите, риск смещения центра тяжести. | Подходит. Формы устанавливаются на салазки. |
| Занимаемая площадь | Компактная. Вертикальная компоновка экономит место в цеху. | Компактная. Аналогично нисходящему типу. | Большая. Требует значительного пространства по длине и ширине. |
Из таблицы видно, что многослойный пресс для вулканизации пластин с нисходящим ходом является оптимальным выбором для производства листовых материалов, ковровых покрытий и крупногабаритных уплотнений, где важна стабильность положения формы и качество поверхности. Горизонтальные прессы чаще используются для литья под давлением сложных профильных изделий, а восходящие — для небольших деталей, где не критично удаление воздуха.
С точки зрения инженерной практики, надежность пресса определяется не только качеством сборки, но и правильностью его интеграции в производственную линию. Опыт специалистов ООО «Далянь Хуахань Интеллектуальное Оборудование» показывает, что большинство проблем с качеством вулканизации связано не с дефектами оборудования, а с нарушением теплового баланса.
Важным аспектом является система отвода тепла. При интенсивной работе многослойного пресса выделяется значительное количество тепла, которое должно эффективно рассеиваться. Отсутствие правильной вентиляции вокруг агрегата может привести к перегреву гидравлического масла и электроники, что сокращает срок службы компонентов. Поэтому при монтаже оборудования необходимо предусмотреть зазоры между задней стенкой пресса и стеной цеха не менее 1 метра для обеспечения циркуляции воздуха.
Еще один критический момент — синхронизация движения плит. В многослойных прессах с нисходящим ходом используется система синхронизации (механическая или гидравлическая), которая гарантирует, что все уровни смыкаются одновременно. Рассинхронизация даже на несколько миллиметров может привести к повреждению дорогостоящих форм. Регулярная проверка состояния направляющих колонок и смазка узлов скольжения являются обязательными процедурами технического обслуживания, которые должны выполняться согласно регламенту производителя.
Универсальность многослойных прессов позволяет использовать их в широком спектре производств. Рассмотрим два характерных примера применения, демонстрирующих требования к оборудованию.
В данном случае используются толстые резиновые пластины с металлическими закладными элементами. Процесс требует высокого давления (до 20 МПа) для обеспечения адгезии резины к металлу и полного заполнения формы. Нисходящий ход пресса позволяет аккуратно разместить тяжелую сборную форму на нижней плите, избегая риска ее падения или смещения. Точный контроль температуры (±2°C) необходим для предотвращения недогрева внутренних слоев резины, что могло бы привести к снижению демпфирующих свойств изделия.
Здесь критическим параметром является отсутствие внутренних дефектов (пор, пустот) в материале, так как прокладки работают под высоким давлением агрессивных сред. Использование вакуумной камеры в сочетании с нисходящим прессованием позволяет удалить весь захваченный воздух до начала химической реакции вулканизации. Оборудование ООО «Далянь Хуахань Интеллектуальное Оборудование» может быть оснащено системой предварительного вакуумирования, что значительно снижает процент брака.
Рынок промышленного оборудования насыщен предложениями, однако не все производители обладают необходимой компетенцией для создания сложных многослойных систем. При выборе партнера для поставки многослойного пресса для вулканизации пластин с нисходящим ходом, техническим директорам и закупщикам следует обращать внимание на следующие аспекты:
Важно также учитывать возможность кастомизации. Стандартные прессы могут не подходить под специфические габариты ваших форм или особые требования по скорости цикла. Системный интегратор, такой как ООО «Далянь Хуахань Интеллектуальное Оборудование», предлагает адаптацию оборудования под конкретные задачи клиента, включая изменение количества слоев, типа нагрева и интерфейса управления.
В: Какова средняя скорость цикла вулканизации для многослойного пресса?
О: Скорость цикла зависит от толщины изделия, типа резиновой смеси и температуры формы. Обычно время вулканизации составляет от 5 до 30 минут. Время смыкания/размыкания пресса с нисходящим ходом обычно составляет 10-20 секунд, что минимизирует холостые потери времени.
В: Можно ли модернизировать существующий пресс с восходящим ходом до нисходящего?
О: Технически это крайне сложно и экономически нецелесообразно из-за необходимости полной замены силовой рамы и гидравлической системы. Проще и надежнее приобрести новый специализированный агрегат.
В: Как обеспечивается равномерность температуры по площади плиты?
О: В прессах ООО «Далянь Хуахань Интеллектуальное Оборудование» используются нагревательные элементы, расположенные в шахматном порядке, и алюминиевые термораспределительные плиты. Система ПИД-регулирования постоянно корректирует мощность нагрева, компенсируя теплопотери.
В: Подходит ли этот тип пресса для силиконовой резины?
О: Да, многослойные прессы с нисходящим ходом отлично подходят для силикона, особенно если они оснащены системой принудительного охлаждения плит после цикла, что позволяет быстро извлекать изделие и предотвращать его деформацию.
В: Какие меры безопасности предусмотрены в конструкции?
О: Оборудование оснащено световыми барьерами, блокирующими движение плит при наличии рук оператора в рабочей зоне, аварийными кнопками остановки на каждом уровне и механическими предохранителями от превышения давления.
Инвестиции в многослойный пресс для вулканизации пластин с нисходящим ходом — это стратегический шаг для повышения конкурентоспособности резиноперерабатывающего предприятия. Данная технология обеспечивает превосходное качество поверхности изделий, высокую производительность за счет одновременной вулканизации нескольких слоев и эргономичность рабочих процессов. Однако успех внедрения зависит от правильного выбора параметров оборудования под ваши конкретные формы и материалы.
Инженеры рекомендуют перед заказом провести аудит существующих технологических процессов: измерить реальные температурные поля в ваших текущих формах, оценить вес и габариты заготовок, рассчитать необходимое усилие прессования. Эти данные позволят производителю предложить оптимальную конфигурацию пресса, избегая как избыточной мощности (и переплаты), так и недостаточной производительности.
ООО «Далянь Хуахань Интеллектуальное Оборудование» готово предоставить подробные технические консультации, выполнить расчет окупаемости оборудования и разработать индивидуальное коммерческое предложение. Наша цель — не просто продать станок, а обеспечить ваше производство надежным инструментом для роста.
Для получения детальных чертежей, спецификаций и обсуждения условий поставки свяжитесь с нашими техническими специалистами или изучите полный каталог решений для резиновой промышленности: оборудование для вулканизации и литья резины.