-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-07-13
содержание
При закупке крупногабаритного резиноперерабатывающего оборудования ключевым фактором принятия решения является не только базовая стоимость агрегатов, но и совокупная стоимость владения (TCO). Линия по производству вальцующих станков для конвейерных лент представляет собой сложный инженерный комплекс, где цена формируется под влиянием десятков переменных: от типа привода и точности системы ЧПУ до требований к термостабилизации валов. В 2026 году рынок требует от производителей прозрачности в ценообразовании и глубокой технической экспертизы.
Компания ООО «Далянь Хуахань Интеллектуальное Оборудование», обладая более чем 40-летним опытом в проектировании решений для резиновой промышленности, подходит к формированию стоимости не как к простому суммированию компонентов, а как к расчету эффективности будущего производства. Мы предлагаем комплексные линии, включающие не только вальцы, но и сопутствующее оборудование для вулканизации и контроля качества, что позволяет оптимизировать капитальные затраты заказчика. Данная статья разбирает структуру ценообразования, технические нюансы, влияющие на стоимость, и критерии выбора поставщика, способного обеспечить стабильную работу линии в условиях высоких нагрузок.
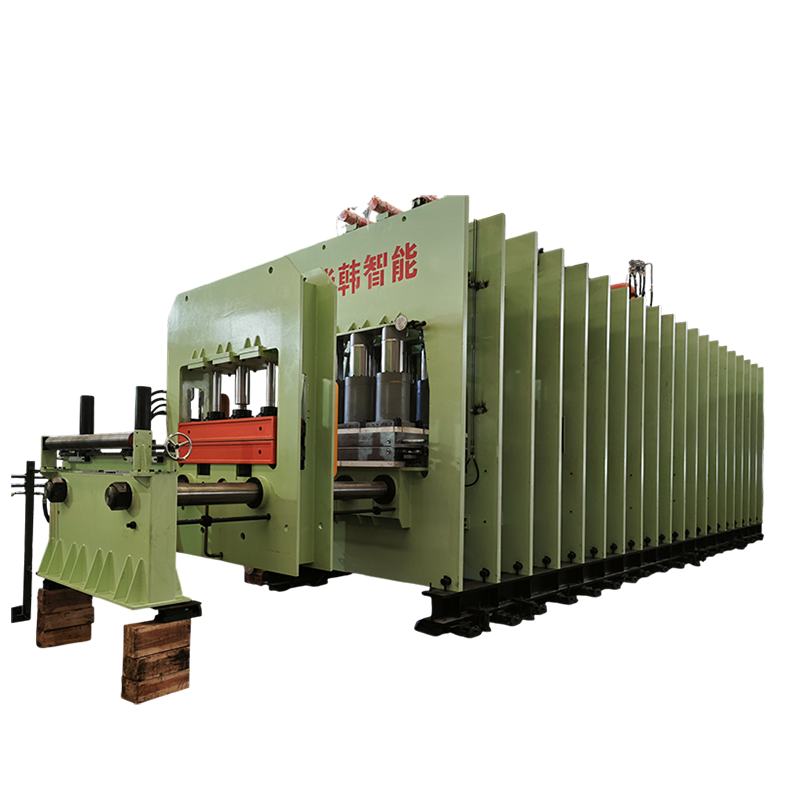
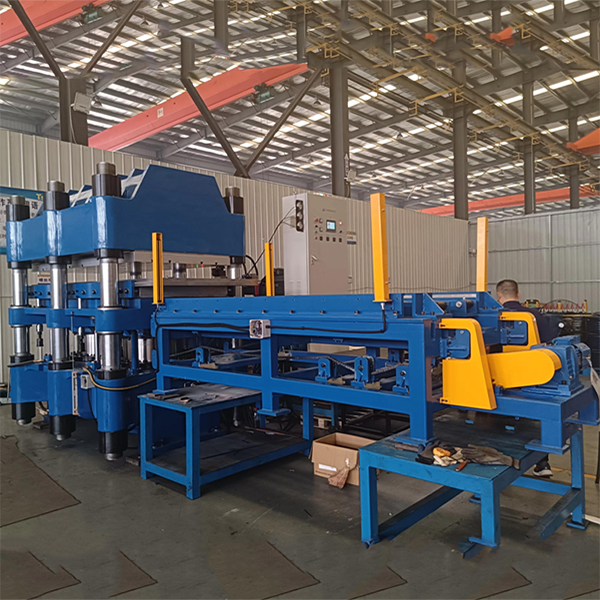
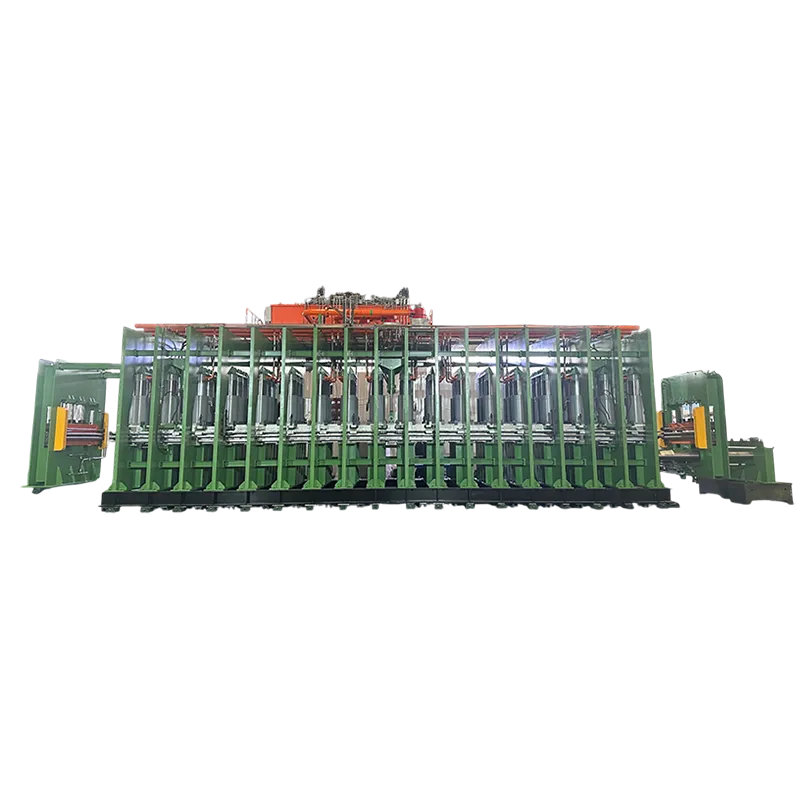
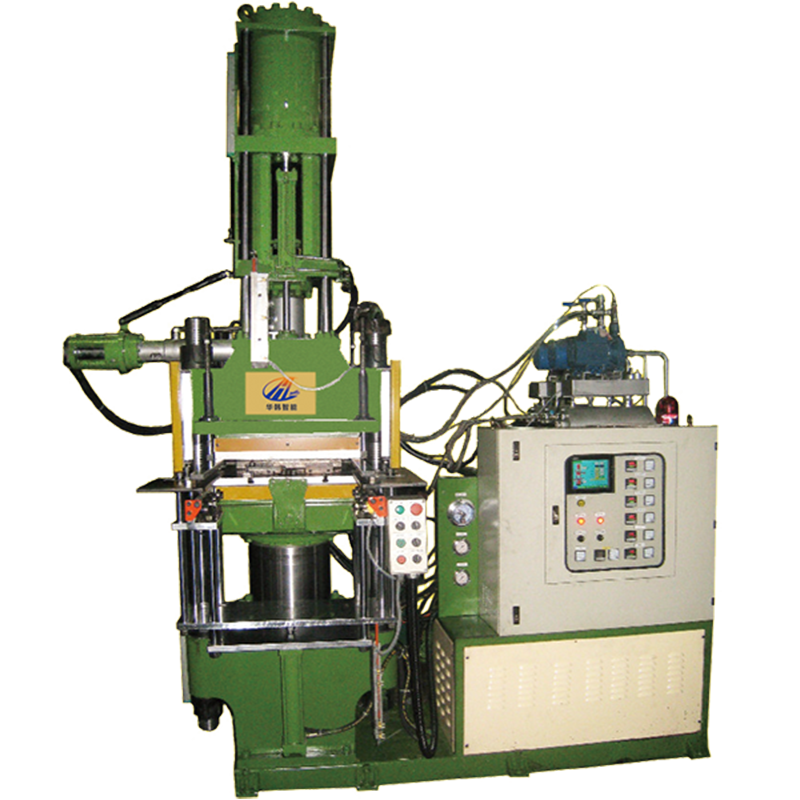
Вальцовочная линия для конвейерных лент — это не одиночный станок, а последовательность технологических узлов, каждый из которых вносит вклад в итоговую цену и качество конечного продукта. Понимание этой архитектуры необходимо для корректной оценки коммерческих предложений.
Инженерный опыт показывает, что экономия на системе охлаждения или подшипниковых узлах в краткосрочной перспективе снижает цену закупки на 15-20%, но в долгосрочной перспективе приводит к росту затрат на энергоносители и ремонты на 40-50% ежегодно. Поэтому ООО «Далянь Хуахань Интеллектуальное Оборудование» включает в базовые конфигурации компоненты промышленного класса, прошедшие многоуровневую проверку на герметичность и температурную стабильность.
Запрос «цена линии по производству вальцующих станков» не имеет однозначного ответа без технического задания. Стоимость варьируется в широких пределах в зависимости от следующих технических параметров.
Валы работают в условиях экстремального трения и теплового расширения. Использование биметаллических валов со стальной оболочкой и чугунной сердцевиной обеспечивает оптимальный баланс между прочностью и теплопроводностью. Однако для агрессивных сред или сверхвысоких давлений могут требоваться специальные покрытия (например, хромирование или нанесение композитных сплавов), что увеличивает стоимость узла.
Для конвейерных лент, особенно многослойных с металлическим кордом, критична равномерность толщины. Достижение допуска ±0.05 мм требует прецизионной шлифовки валов и использования гидравлических систем компенсации прогиба. Оборудование более низкого ценового сегмента часто имеет допуск ±0.1-0.2 мм, что недопустимо для высоконагруженных транспортерных систем.
Ручное управление зазором нипеля дешевле, но зависит от квалификации оператора. Автоматические системы с обратной связью по толщине ленты (с использованием рентгеновских или лазерных датчиков) значительно удорожают линию, но обеспечивают стабильность качества, независимую от человеческого фактора. ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает гибкие решения: от полуавтоматических линий для небольших партий до полностью роботизированных комплексов для массового производства.
Производство линий для лент шириной 1000 мм и 3200 мм технологически различается. Широкоформатные станки требуют усиленной рамы, более мощных приводов и сложных систем синхронизации вращения валов, чтобы избежать эффекта «скручивания» ленты. Цена растет не линейно, а экспоненциально с увеличением ширины захвата из-за роста металлоемкости и сложности сборки.
Ниже приведена таблица типовых параметров, влияющих на классификацию и стоимость оборудования. Конкретные значения зависят от модели и требований заказчика.
| Параметр | Эконом-сегмент / Базовая конфигурация | Премиум-сегмент / Высокая автоматизация | Влияние на процесс |
|---|---|---|---|
| Диаметр верхнего вала | 400 – 500 мм | 600 – 800 мм и более | Больший диаметр обеспечивает лучшее охлаждение смеси и меньшее тепловое расширение, повышая стабильность толщины. |
| Мощность главного привода | 75 – 110 кВт | 160 – 250 кВт | Определяет возможность переработки жестких резиновых смесей и скорость прохождения ленты через нипель. |
| Точность регулировки зазора | ± 0.1 мм (механическая/гидравлическая) | ± 0.02 – 0.05 мм (сервопривод + ЧПУ) | Критично для многослойных лент с металлическим кордом. Ошибки ведут к расслоению. |
| Скорость вращения валов | До 20 м/мин | До 40-60 м/мин | Влияет на общую производительность линии (метров в минуту). |
| Система охлаждения | Проточная вода, ручной контроль | Замкнутый цикл с чиллером, автоматический контроль температуры | Стабильная температура валов предотвращает подвулканизацию и обеспечивает постоянное качество поверхности. |
Важно отметить, что конкретные параметры должны быть адаптированы под рецептуру резиновой смеси. Например, смеси с высоким содержанием силики требуют иных температурных режимов и скоростей сдвига, чем стандартные EPDM или NR композиции.
При выборе оборудования покупатели часто стоят перед дилеммой: приобрести типовое серийное оборудование или заказать индивидуальную разработку. Ниже представлено сравнение двух подходов с точки зрения промышленной эксплуатации.
| Критерий | Типовое серийное оборудование | Кастомизированная линия (ООО «Далянь Хуахань») |
|---|---|---|
| Стоимость закупки | Ниже на 20-30% | Выше из-за инженерных работ и уникальных компонентов |
| Срок поставки | Короткий (при наличии на складе или быстрой сборке) | Длиннее (требуется проектирование и изготовление спец. узлов) |
| Адаптация к продукту | Ограниченная. Подходит для стандартных лент общего назначения. | Полная. Оптимизировано под конкретную ширину, тип корда и смесь. |
| Энергоэффективность | Стандартные двигатели, отсутствие рекуперации | Возможность установки частотных преобразователей и энергосберегающих приводов |
| Масштабируемость | Сложно модернизировать под новые задачи | Предусмотрены интерфейсы для интеграции дополнительного оборудования |
Рекомендация инженера: Если ваше производство ориентировано на выпуск широкой номенклатуры нестандартных конвейерных лент (например, с уникальным рисунком протектора или специфическим металлическим кордом), кастомизированная линия от ООО «Далянь Хуахань Интеллектуальное Оборудование» окупится быстрее за счет снижения брака и повышения скорости переналадки. Для выпуска массового стандартного продукта может подойти и базовая конфигурация, но с обязательным аудитом системы охлаждения.
Чтобы понять, как технические характеристики трансформируются в экономические показатели, рассмотрим два типичных сценария использования вальцовочных линий.
Условия: Ленты шириной 1400-2000 мм, многослойные, с металлическим кордом. Резиновая смесь содержит абразивные наполнители. Высокие требования к адгезии резины к металлу.
Технические требования: Необходима высокая сила прижима валов для обеспечения проникновения резины в структуру корда. Требуется прецизионный контроль температуры, так как перегрев может ухудшить адгезию клеевого слоя.
Решение: Линия с усиленной рамой и гидравлической системой создания давления до 150 тонн. Валы с каналом внутреннего охлаждения. Интеграция с линией вулканизации, которую предоставляет ООО «Далянь Хуахань Интеллектуальное Оборудование», позволяет осуществлять непрерывный процесс, минимизируя окисление поверхностей.
Риск: При использовании оборудования с недостаточной жесткостью рамы возможно возникновение волнистости краев ленты, что приведет к браку при последующей вулканизации.
Условия: Ленты шириной 500-800 мм, из светлых каучуков (силикон, ПВХ, светлый натуральный каучук). Требования к чистоте поверхности и отсутствию загрязнений.
Технические требования: Полированные поверхности валов (класс зеркальности), отсутствие масляных пятен, быстрая смена рецептов.
Решение: Компактная вальцовочная линия с системой автоматической очистки валов. Использование нержавеющей стали в контактных узлах. Высокая скорость вращения для обеспечения производительности при малой толщине слоя.
Инженерный совет: В этом сценарии важна не столько мощность привода, сколько чистота поверхности валов и точность поддержания минимального зазора. ООО «Далянь Хуахань» применяет специальные покрытия валов, облегчающие очистку и предотвращающие налипание липких компаундов.
Выбор производителя линии — это стратегическое партнерство. На рынке множество предложений, но не все поставщики обладают реальной инженерной компетенцией. Вот на что следует обращать внимание промышленному закупщику:
Стоимость варьируется от нескольких сотен тысяч до нескольких миллионов долларов США в зависимости от ширины ленты, степени автоматизации и комплектации. Точная цена формируется только после разработки технического задания. ООО «Далянь Хуахань Интеллектуальное Оборудование» предоставляет детализированные коммерческие предложения с разбивкой по узлам, что позволяет оптимизировать бюджет.
Да, большинство современных линий поддаются модернизации. Чаще всего заменяют систему управления на ЧПУ, устанавливают новые датчики толщины или модернизируют систему охлаждения. Специалисты нашей компании проводят аудит существующего оборудования и предлагают варианты апгрейда, которые продлевают срок службы парка машин.
Срок службы зависит от интенсивности эксплуатации, типа перерабатываемой смеси и качества обслуживания. При правильной эксплуатации и своевременной шлифовке валы могут служить десятилетиями. Однако подшипниковые узлы и уплотнения требуют регулярной замены согласно графику ТО.
Системный интегратор отвечает за совместимость всех узлов линии: от подачи сырья до выхода готовой ленты. Это исключает ситуацию, когда вальцы одного производителя некорректно взаимодействуют с вулканизационным прессом другого. Вы получаете единое окно ответственности за производительность всей линии.
Точность обеспечивается комбинацией механической жесткости станины, точности шлифовки валов и работы системы автоматического регулирования зазора (АРЗ). В современных линиях используются лазерные сканеры, которые в реальном времени корректируют положение валов, компенсируя температурные деформации.
Инвестиции в линию по производству вальцующих станков для конвейерных лент — это долгосрочное вложение в производственную мощность предприятия. Ошибка в выборе оборудования на этапе проектирования линии ведет к хроническим проблемам с качеством продукции и высоким эксплуатационным расходам.
Мы рекомендуем закупщикам не фокусироваться исключительно на начальной цене. Оценивайте энергоэффективность, точность поддержания параметров, возможность масштабирования и качество сервисной поддержки. Инженеры ООО «Далянь Хуахань Интеллектуальное Оборудование» готовы провести бесплатный предварительный анализ ваших производственных задач и предложить конфигурацию линии, которая обеспечит оптимальный баланс между стоимостью владения и производительностью.
Для получения детального технического расчета, 3D-модели линии и актуального коммерческого предложения свяжитесь с нашими специалистами. Мы обеспечиваем полный цикл сопровождения: от аудита площадки до пуска и обучения персонала.
Узнайте больше о наших комплексных решениях для резиновой промышленности: оборудование для вулканизации и литья резины.