-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-07-06
Производство конвейерных лент с текстильным (тканевым) кордом — это сложный технологический процесс, требующий точного контроля температурных режимов, давления и скорости вулканизации. В отличие от стальных кордовых лент, где ключевым фактором является адгезия металла к резине, в лентах с тканевым сердечником критически важно обеспечить равномерную пропитку текстильных нитей резиновой смесью без их повреждения термическим шоком или механическим перенапряжением. Линия по производству конвейерных лент с тканевым сердечником представляет собой комплекс агрегатов, объединяющих процессы нанесения промежуточных слоев, сборки каркаса и непрерывной вулканизации готового изделия.
Для промышленных предприятий, занимающихся выпуском резинотехнических изделий (РТИ), выбор оборудования определяет не только производительность, но и качество конечного продукта. Ошибки в проектировании линии или неверный подбор параметров вулканизационного пресса приводят к расслоению ленты, волнистости краев и неравномерной толщине покрытия. Компания ООО «Далянь Хуахань Интеллектуальное Оборудование», опираясь на более чем 40-летний опыт в сфере резиноперерабатывающей промышленности, предлагает системные решения, которые учитывают специфику работы с текстильными материалами. В данной статье мы разберем технические особенности таких линий, ключевые параметры выбора и инженерные нюансы, влияющие на рентабельность производства.
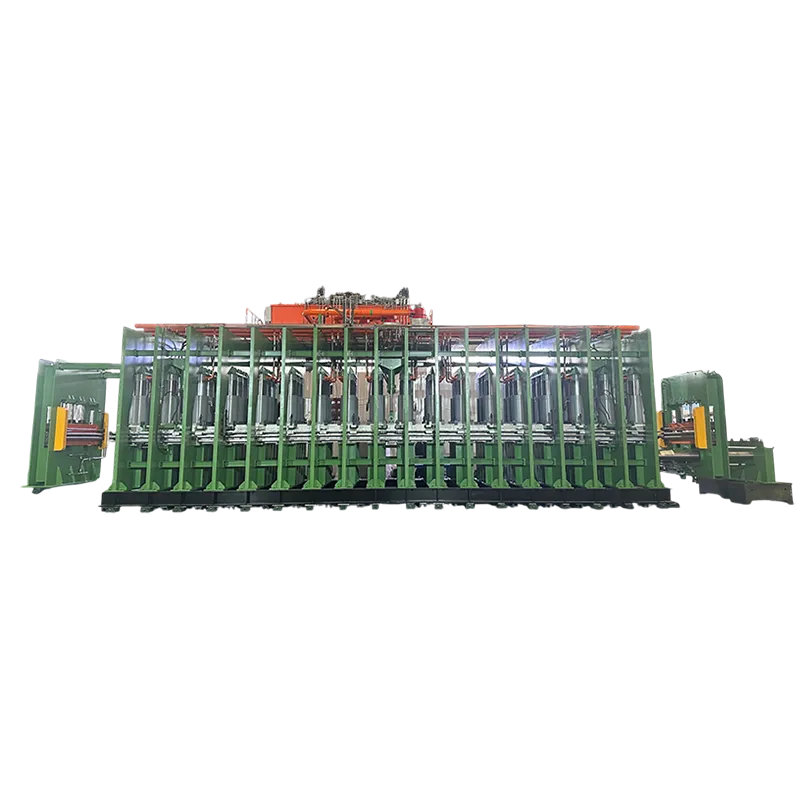
Современная линия для выпуска текстильных конвейерных лент — это не просто набор отдельных машин, а интегрированная система, где каждый этап влияет на последующий. Процесс можно разделить на несколько ключевых узлов, каждый из которых требует специфического технического обеспечения.
Первым этапом является подготовка и нанесение резиновых прослоек. Текстильный корд (полиэстер, нейлон, хлопчатобумажная ткань) должен быть равномерно покрыт резиновой смесью. Здесь используются шнековые экструдеры или каландры, которые формируют тонкие листы резины. Важнейшим параметром на этом этапе является температурная стабильность резиновой смеси. Перегрев может привести к преждевременной вулканизации (подвулканизации) еще до попадания в пресс, что ухудшит адгезию.
Второй этап — сборка каркаса. Тканевые слои укладываются друг на друга с определенной натяжкой. Натяжение должно быть строго контролируемым: слишком слабое натяжение приведет к образованию складок внутри ленты, а слишком сильное — к деформации ткани после снятия нагрузки в процессе охлаждения. ООО «Далянь Хуахань Интеллектуальное Оборудование» оснащает свои линии системами автоматического контроля натяжения, что позволяет минимизировать человеческий фактор и обеспечить геометрию ленты в пределах допусков.
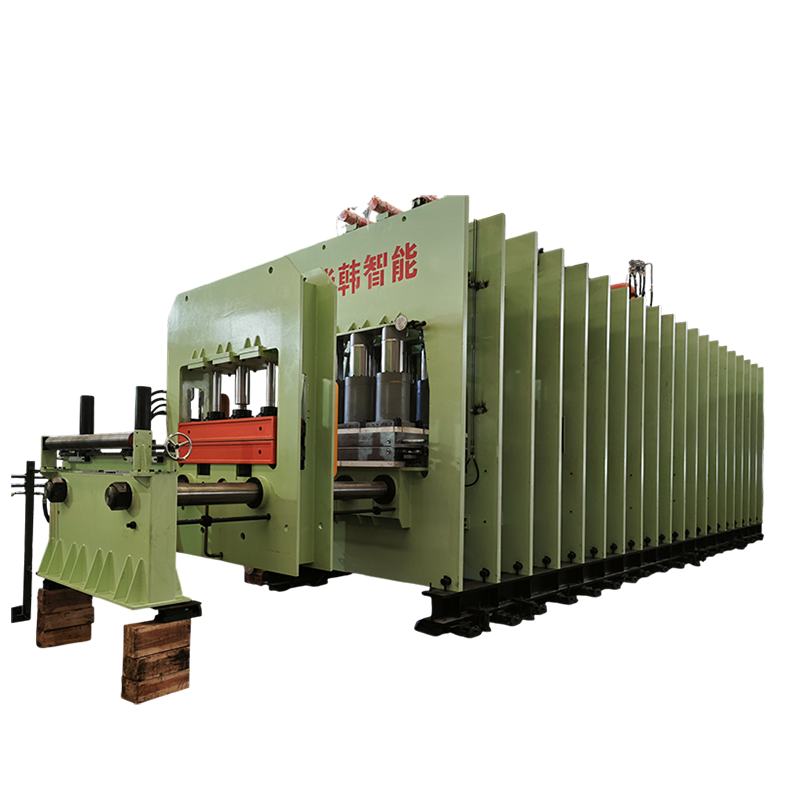
Третий и самый ответственный этап — непрерывная вулканизация. Именно здесь полуфабрикат превращается в готовое изделие. Для лент с тканевым сердечником чаще всего применяются плоские вулканизационные машины (плиточные прессы непрерывного действия) или барабанные вулканизаторы. Выбор типа оборудования зависит от требуемой толщины ленты и ширины полотна.
При анализе предложения поставщиков, инженерно-техническому отделу заказчика следует обращать внимание на следующие компоненты линии, так как они напрямую определяют эксплуатационные характеристики оборудования:
При выборе конфигурации линии часто возникает вопрос: какой тип вулканизатора лучше подходит для текстильных лент? Ответ зависит от объемов производства и номенклатуры продукции. Ниже приведено сравнение двух основных подходов.
| Параметр | Плоская вулканизационная машина (Continuous Flat Cure) | Барабанный вулканизатор (Drum Cure) |
|---|---|---|
| Принцип действия | Лента проходит между двумя бесконечными стальными лентами, нагреваемыми плитами сверху и снизу. | Лента наматывается на вращающийся нагреваемый барабан и прижимается внешним обжимным ремнем. |
| Качество поверхности | Идеально гладкая поверхность с обеих сторон. Высокая точность толщины. | Одна сторона гладкая (контакт с барабаном), вторая может иметь следы от обжимного ремня. |
| Влияние на тканевый корд | Минимальное механическое воздействие на корд в зоне нагрева. Низкий риск растяжения. | Высокое натяжение при наматывании на барабан может приводить к удлинению текстильного корда. |
| Ширина ленты | Подходит для широких лент (до 3200 мм и более). | Ограничена шириной барабана, сложность масштабирования на сверхширокие ленты. |
| Энергоэффективность | Высокая, благодаря прямой передаче тепла через стальные ленты. | Средняя, требуются затраты на поддержание вращения и натяжения обжимного ремня. |
| Рекомендация по применению | Высококачественные ленты для пищевой промышленности, точного машиностроения, широкие шахтные ленты. | Стандартные общепромышленные ленты, где допустимы незначительные отклонения по геометрии. |
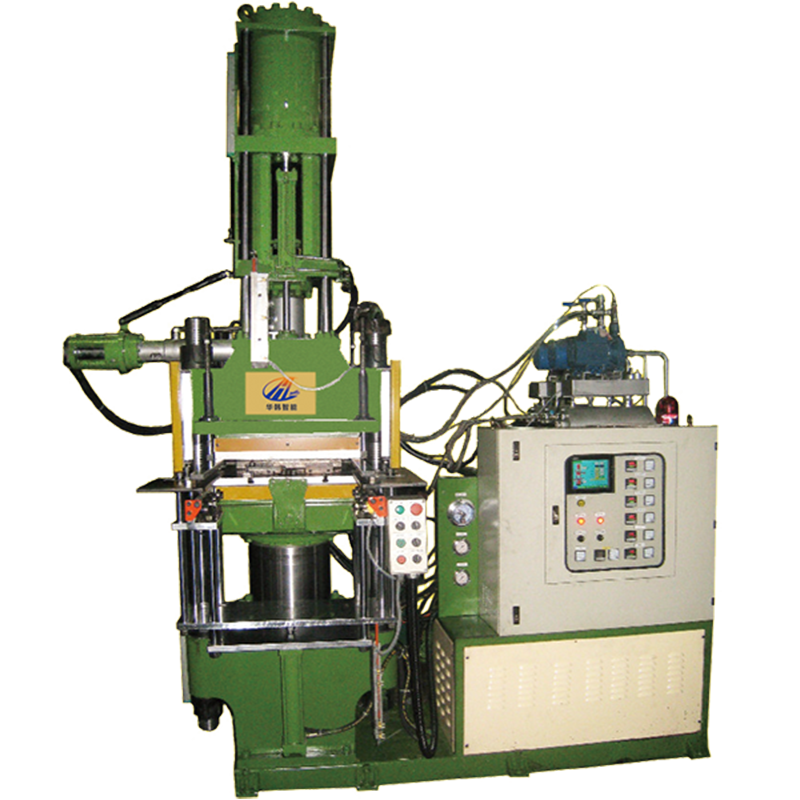
Инженерный опыт показывает, что для лент с чувствительным текстильным сердечником, где важна стабильность размеров и отсутствие остаточных деформаций, плоские вулканизационные машины являются предпочтительным выбором. ООО «Далянь Хуахань Интеллектуальное Оборудование» специализируется именно на таких решениях, предлагая прессы челюстного типа и плоские линии, которые обеспечивают бережное обращение с материалом.
Работа с тканевыми материалами имеет свою специфику, которую необходимо учитывать при настройке линии. В отличие от стали, текстиль гигроскопичен и чувствителен к перегреву.
Проблема влажностной усадки. Текстильные волокна (особенно натуральные или смешанные) могут содержать остаточную влагу. При попадании в зону высоких температур (150–180°C) влага испаряется, создавая микропузыри в структуре резины. Это приводит к дефектам адгезии. Решение заключается в предварительной сушке ткани или использовании вакуумных зон в начале линии вулканизации. Оборудование ООО «Далянь Хуахань» может быть оснащено вакуумными системами для удаления летучих веществ из зоны контакта.
Термическая деградация волокон. Полиэстер и нейлон имеют пределы термостойкости. Превышение температуры вулканизации или времени пребывания в горячей зоне снижает прочность самого корда. Поэтому точность термоконтроля является не просто вопросом качества резины, но и сохранения несущей способности ленты. Системы управления от ООО «Далянь Хуахань Интеллектуальное Оборудование» позволяют задавать сложные температурные профили, обеспечивая постепенный нагрев и избегая термического шока.
Адгезия резина-ткань. Качество сцепления зависит от чистоты поверхности ткани и химического состава клея (латекса или резорцинового клея). Линия должна обеспечивать такое давление, чтобы резиновая смесь проникла в структуру ткани, но не выдавила её полностью наружу. Оптимальное давление подбирается экспериментально для каждой марки резины и типа ткани, но обычно находится в диапазоне 1.5–2.5 МПа.
Рассмотрим два реальных производственных сценария, чтобы понять, как требования рынка влияют на выбор конфигурации линии.
Сценарий 1: Производство лент для пищевой промышленности.
Здесь используются белые или светлые резины на основе ПВХ или силикона, армированные полиэстером. Ключевые требования: абсолютная гладкость поверхности (для легкой очистки), отсутствие миграции красителей, соответствие санитарным нормам.
Техническое решение: Линия с полированными хромированными стальными лентами, высокоточным контролем толщины (допуск ±0.5 мм) и зоной охлаждения, исключающей контакт ленты с загрязняющими веществами. Оборудование ООО «Далянь Хуахань» позволяет использовать специальные покрытия нагревательных элементов, предотвращающие прилипание липких пищевых компаундов.
Сценарий 2: Шахтные конвейерные ленты средней мощности.
Ширина ленты до 2000 мм, многослойный тканевый каркас (EP 200/3). Требования: высокая прочность на разрыв, огнестойкость, устойчивость к истиранию.
Техническое решение: Мощная линия с высоким давлением вулканизации (до 3 МПа) для обеспечения глубокой пропитки толстых слоев. Необходима система стабилизации краев, чтобы предотвратить «гуляние» широкой ленты в процессе движения. Прессы челюстного типа от ООО «Далянь Хуахань Интеллектуальное Оборудование» идеально подходят для таких задач, обеспечивая жесткую фиксацию полотна по всей ширине.
При запросе коммерческого предложения важно оперировать конкретными параметрами. Ниже приведены ориентировочные характеристики линий, которые могут быть адаптированы под нужды заказчика.
| Параметр | Значение / Диапазон | Примечание |
|---|---|---|
| Рабочая ширина ленты | 500 – 3200 мм | По запросу возможно изготовление под нестандартные ширины |
| Скорость движения ленты | 0.5 – 10 м/мин | Зависит от толщины и времени вулканизации |
| Температура вулканизации | 140 – 200 °C | Точность поддержания ±1 °C |
| Рабочее давление | 0 – 3.0 МПа | Регулируемое гидравлическое давление |
| Толщина изготавливаемой ленты | 3 – 50 мм | Зависит от количества слоев корда |
| Тип нагрева | Пар / Масло / Электричество | Выбор зависит от доступных энергоносителей на заводе |
| Система управления | PLC + HMI сенсорная панель | Возможность сохранения рецептов для разных типов лент |
Важно отметить, что конкретные параметры зависят от модели оборудования и требований к конечному продукту. ООО «Далянь Хуахань Интеллектуальное Оборудование» проводит предпродажный технико-экономический анализ, чтобы подобрать конфигурацию, которая обеспечит максимальную эффективность именно для вашего ассортимента.
Закупка производственной линии — это инвестиция на десятилетия. Ошибка в выборе поставщика может стоить миллионов рублей из-за простоев и брака. На что следует обратить внимание при оценке предложений?
Вопрос: Какова средняя окупаемость линии по производству конвейерных лент с тканевым сердечником?
Ответ: Срок окупаемости зависит от загрузки оборудования, маржинальности продукции и региона сбыта. В среднем, при двухсменной работе и стабильном спросе, промышленные линии окупаются за 18–36 месяцев. Ключевым фактором является снижение процента брака, чего позволяет достичь высокоточное оборудование ООО «Далянь Хуахань Интеллектуальное Оборудование».
Вопрос: Можно ли на одной линии производить ленты с разным типом корда (нейлон, полиэстер)?
Ответ: Да, современные универсальные линии позволяют работать с разными типами текстиля. Однако требуется перенастройка параметров натяжения и температурного профиля. Система управления PLC позволяет сохранять разные «рецепты» для быстрого переключения между типами продукции.
Вопрос: Какое давление необходимо для качественной вулканизации многослойной тканевой ленты?
Ответ: Для лент толщиной более 10 мм с несколькими слоями корда рекомендуется давление в диапазоне 2.0–2.5 МПа. Это обеспечивает проникновение резины между нитями ткани. Слишком низкое давление приведет к расслоению, слишком высокое — к выдавливанию резины и обеднению структуры.
Вопрос: Влияет ли влажность в цехе на работу линии?
Ответ: Влажность воздуха может влиять на свойства текстильного корда до его подачи в пресс. Рекомендуется поддерживать в зоне хранения и подготовки ткани контролируемый микроклимат. Само оборудование вулканизации герметично и не зависит от влажности цеха, но качество сырья критично.
Вопрос: Предоставляет ли ООО «Далянь Хуахань Интеллектуальное Оборудование» обучение персонала?
Ответ: Да, компания включает в контракт пусконаладочные работы и обучение операторов и инженеров заказчика. Обучение проводится как на месте монтажа, так и может включать стажировку на производственной базе, если это предусмотрено соглашением.
Выбор линии по производству конвейерных лент с тканевым сердечником — это стратегическое решение, определяющее конкурентоспособность завода на рынке РТИ. Технологии 2026 года требуют не просто механического прессования, а интеллектуального управления процессом, где каждый градус и каждый ньютон давления контролируются автоматикой.
Инженерная практика показывает, что экономия на системе контроля натяжения или точности термо регулирования неизбежно приводит к росту брака и рекламациям со стороны клиентов. Поэтому при выборе оборудования приоритет должен отдаваться не самой низкой цене, а технологической оснащенности и репутации производителя.
ООО «Далянь Хуахань Интеллектуальное Оборудование» демонстрирует системный подход к решению этих задач. Сочетая 40-летний опыт, современные стандарты ISO и CE, а также гибкость в кастомизации, компания предлагает решения, которые работают стабильно и предсказуемо. Наличие российской юридической структуры облегчает взаимодействие, а глобальный сервисный опыт гарантирует поддержку на всех этапах жизненного цикла оборудования.
Если вы планируете модернизацию производства или запуск новой линии, рекомендуем начать с детального технического аудита ваших текущих процессов и требований к продукту. Специалисты компании готовы провести консультационную встречу, чтобы предложить конфигурацию, которая максимизирует вашу прибыль и минимизирует операционные риски.
Для получения подробных технических чертежей, схем компоновки и предварительного расчета стоимости свяжитесь с нашими инженерами для обсуждения вашего проекта.