-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-06-29
содержание
Производство конвейерных лент, способных выдерживать экстремальные нагрузки в горнодобывающей, металлургической и портовой отраслях, требует не просто наличия оборудования, а комплексного технологического решения. Линия по производству резиновых конвейерных лент для тяжелых условий эксплуатации — это сложный агрегатный комплекс, где критическое значение имеют точность контроля температуры вулканизации, равномерность давления по всей ширине полотна и синхронизация скорости движения ленты на всех этапах формования. Ошибки в проектировании такой линии приводят к дефектам адгезии между слоями, неравномерной толщине обкладок и, как следствие, к преждевременному выходу изделия из строя при высоких ударных нагрузках.
В 2026 году стандарты качества для лент класса Heavy Duty ужесточились. Покупатели оборудования всё чаще обращают внимание не только на заявленную производительность, но и на энергоэффективность процессов нагрева, возможность работы с высокопрочными стальными кордами и гибкость настройки под различные рецептуры резиновых смесей. Компания ООО «Далянь Хуахань Интеллектуальное Оборудование», опираясь на более чем 40-летний опыт в отрасли, интегрирует в свои решения передовые системы автоматизации, позволяющие минимизировать человеческий фактор и обеспечить стабильное качество продукции шириной до 3200 мм.
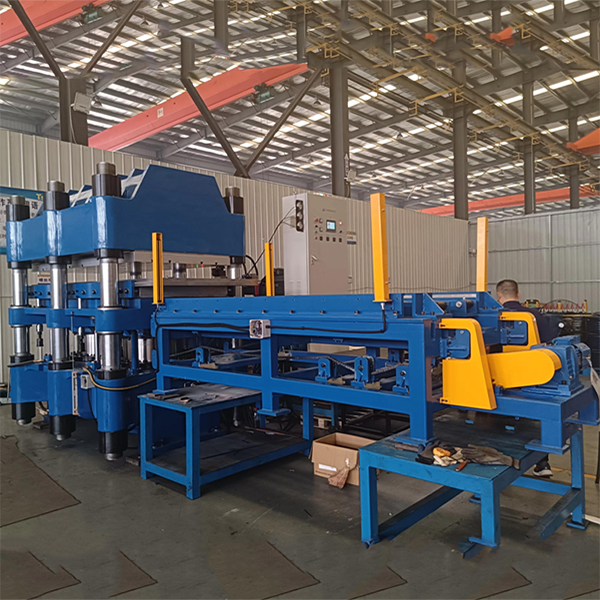
Полноценная линия для изготовления тяжелонагруженных лент состоит из нескольких функциональных узлов, каждый из которых должен быть идеально согласован с предыдущим и последующим. Разрыв в технологической цепочке или несоответствие параметров одного из узлов неизбежно сказывается на итоговых физико-механических свойствах ленты.
Процесс начинается с подачи резиновой композиции на каландровые машины или экструдеры. Для лент тяжелого исполнения ключевым является обеспечение высокой степени однородности смеси и точное дозирование материала при нанесении на тканевый или стальной корд. Неравномерность слоя на этом этапе невозможно компенсировать на стадии вулканизации. Современные линии, такие как разрабатываемые специалистами «Далянь Хуахань», оснащены системами лазерного контроля толщины наносимого слоя в реальном времени, что позволяет оператору мгновенно корректировать зазоры валков.
После нанесения смеси слои собираются в единое полотно. Для лент со стальным кордом критически важна адгезия металла к резине. На этом этапе часто применяются специальные клеевые составы и термообработка. Линия должна обеспечивать натяжение корда в строго заданных пределах: чрезмерное натяжение приводит к деформации ленты после охлаждения, а недостаточное — к образованию волн и снижению прочности на разрыв.
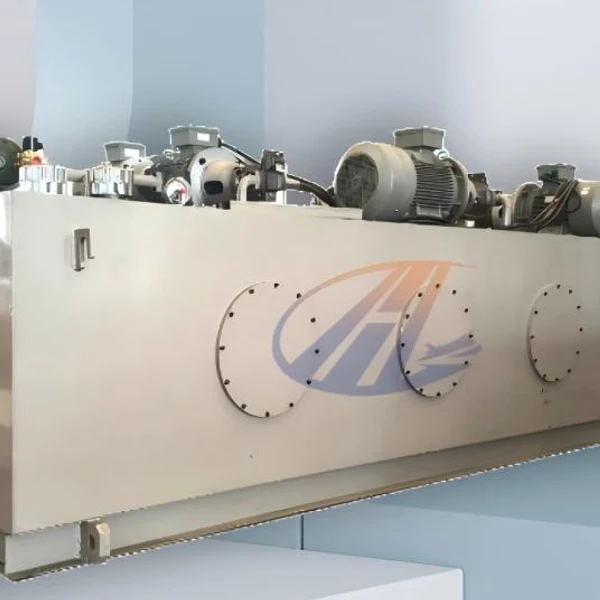
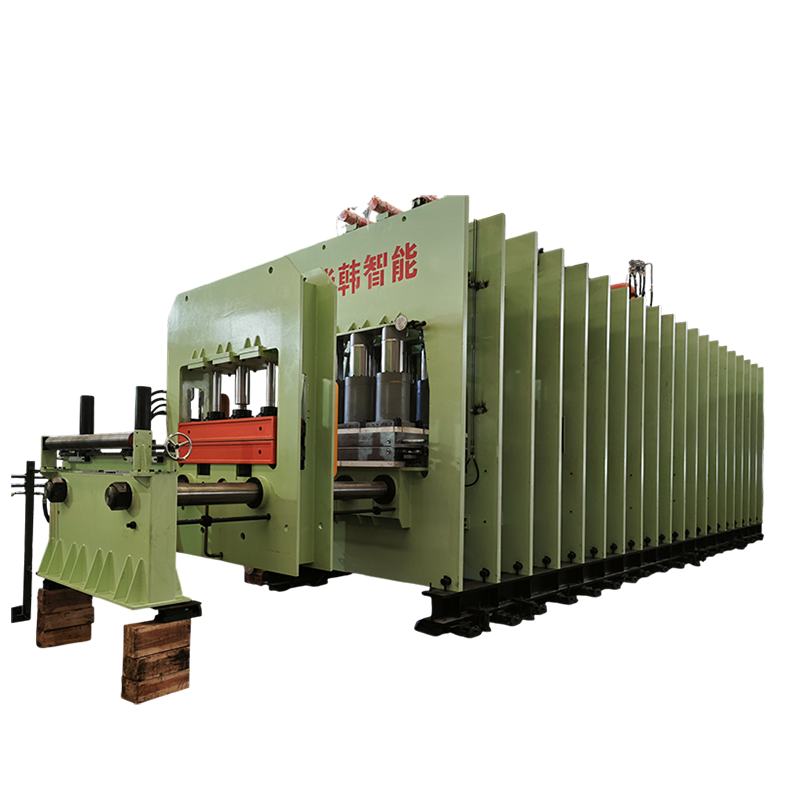
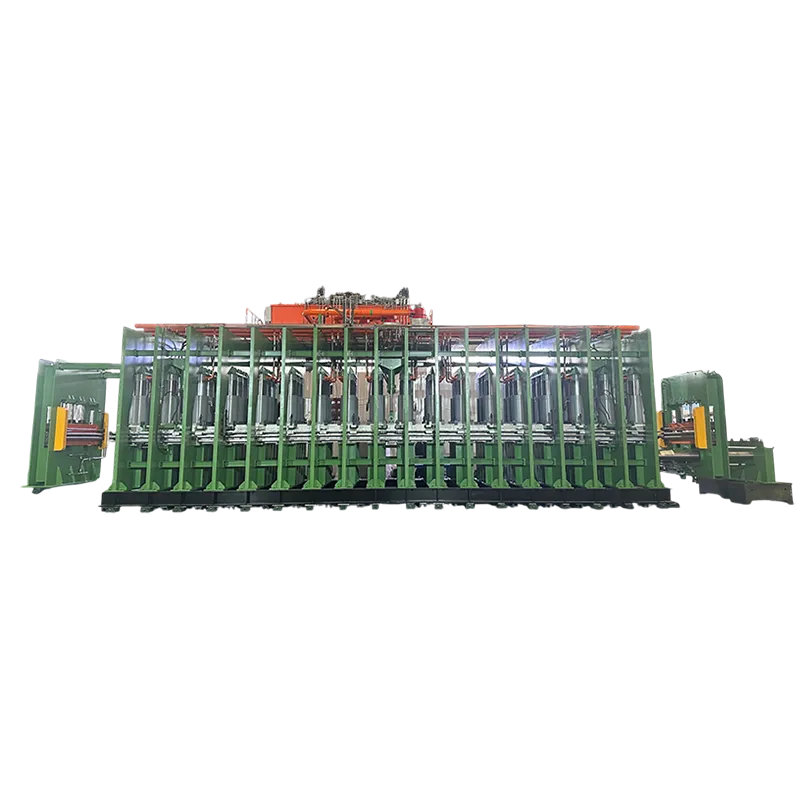
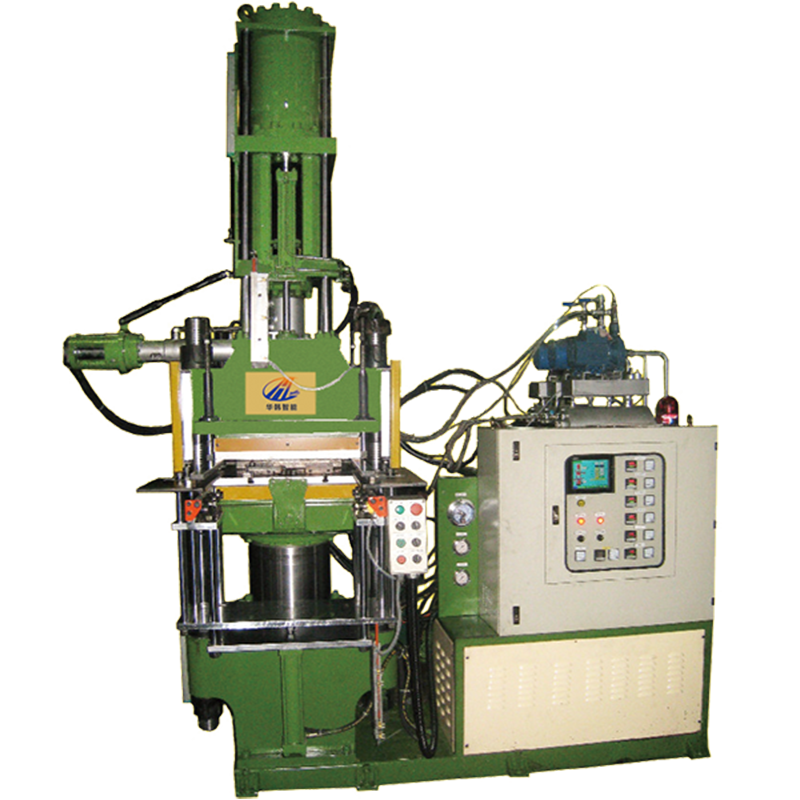
Сердцем любой линии является вулканизационный пресс. Для широких лент (свыше 1400 мм) традиционно используются плоские вулканизационные машины. Однако для обеспечения высокого качества поверхности и плотности резины всё чаще применяются комбинированные схемы или прессы челюстного типа на финальных этапах обработки кромок. ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает решения, включающие конвейерные ленточные плоские вулканизационные машины, способные работать с давлением, достаточным для полного проникновения резины в структуру корда, исключая образование воздушных пузырей.
При выборе или модернизации линии необходимо учитывать ряд технических параметров, которые напрямую определяют класс выпускаемой продукции. Ниже приведены ориентировочные характеристики для оборудования, предназначенного для производства лент тяжелого исполнения.
| Параметр | Типичное значение для Heavy Duty линий | Влияние на продукт |
|---|---|---|
| Рабочая ширина | до 3200 мм | Определяет максимальную ширину выпускаемой ленты без стыковки. |
| Давление вулканизации | 1.5 – 3.0 МПа (регулируемое) | Обеспечивает плотность резины и отсутствие пористости. |
| Точность поддержания температуры | ±1 °C | Критично для равномерной вулканизации по всей ширине и длине. |
| Скорость движения ленты | 0.5 – 5.0 м/мин (шаговая или непрерывная) | Влияет на время экспозиции и степень вулканизации. |
| Тип нагревательных плит | Стальные с каналами для пара/масла или электрические | Определяет инерционность системы и скорость выхода на режим. |
| Система охлаждения | Водяное охлаждение с контролем температуры | Предотвращает деформацию ленты после выхода из пресса. |
Важно отметить, что конкретные параметры зависят от модели оборудования и требований заказчика. Например, при производстве лент для угольной промышленности с повышенными требованиями к огнестойкости могут потребоваться иные температурные профили вулканизации по сравнению с лентами для рудной добычи.
Производство конвейерных лент для тяжелых условий эксплуатации сопряжено с рядом инженерных проблем, решение которых отличает профессионального производителя оборудования от поставщика стандартных решений.
При вулканизации широких лент со стальным кордом возникает риск неравномерной усадки резины и металла из-за разницы коэффициентов теплового расширения. Если линия не оснащена системой стабилизации натяжения и контролируемого охлаждения, готовая лента может иметь форму “желоба” или “волны”. Специалисты ООО «Далянь Хуахань» решают эту задачу путем внедрения многозонных систем охлаждения и прецизионных механизмов выравнивания полотна сразу после выхода из вулканизатора.
Для лент, работающих на длинных дистанциях и под большими нагрузками, прочность связи между резиной и стальным кордом является определяющим фактором долговечности. Недостаточное давление или низкая температура в зоне контакта приводят к расслоению. Использование вакуумных систем в процессе формования помогает удалить воздух из межслойного пространства, значительно улучшая качество адгезии. Вакуумная горячая прессовая вулканизационная машина, входящая в портфель компании, специально разработана для решения подобных задач, обеспечивая удаление воздушных включений даже в сложных профильных изделиях.
Традиционные линии потребляют значительное количество энергии на нагрев массивных металлических плит. Современные разработки направлены на снижение тепловых потерь через улучшенную изоляцию и использование рекуперации тепла. Кроме того, переход на электрический нагрев вместо парового позволяет более точно контролировать температуру и снижает выбросы на производстве, что соответствует современным экологическим стандартам.
При выборе конфигурации линии производители часто стоят перед выбором типа вулканизационного оборудования. Ниже приведено сравнение основных подходов.
| Характеристика | Плоская вулканизационная машина | Челюстной вулканизационный пресс | Вакуумная литьевая машина |
|---|---|---|---|
| Основное применение | Широкие конвейерные ленты, плоские изделия | Формование кромок, ремонт, узкие ленты | Сложные профильные изделия, резиновые гусеницы |
| Ширина обработки | До 3200 мм и более | Ограничена шириной губок | Зависит от размера формы |
| Равномерность давления | Высокая по всей площади | Локальная, высокая точность | Равномерная за счет вакуума |
| Производительность | Высокая для рулонной продукции | Средняя, циклическая | Зависит от сложности изделия |
| Качество поверхности | Отличное, гладкое | Хорошее, возможны следы смыкания | Идеальное, без дефектов |
Для производства стандартных широких конвейерных лент безальтернативным решением остаются плоские вулканизационные линии. Однако для создания специализированных лент с усиленными кромками или сложным профилем может потребоваться интеграция дополнительных модулей, таких как челюстные прессы или оборудование для литья под давлением. Системный подход ООО «Далянь Хуахань Интеллектуальное Оборудование» позволяет комбинировать эти технологии в единой производственной ячейке, обеспечивая максимальную гибкость производства.
Условия: Транспортировка крупнокусковой руды на открытых карьерах. Высокий уровень абразивного износа верхней обкладки, сильные ударные нагрузки при падении материала.
Требования к ленте: Толстая верхняя обкладка (10–15 мм), высокая прочность на разрыв, использование стального корда.
Решение линии: Линия должна обеспечивать точное нанесение толстого слоя износостойкой резины без пустот. Критична равномерность вулканизации по толщине, чтобы избежать внутренних напряжений. Оборудование «Далянь Хуахань» с системой многоуровневого контроля давления позволяет производить такие ленты с гарантированным качеством адгезии, что предотвращает отслоение обкладки при ударах камней.
Условия: Подземная транспортировка угля. Строгие требования к пожарной безопасности и отсутствию статического электричества.
Требования к ленте: Использование специальных огнестойких резиновых смесей, строгий контроль толщины обкладок для соблюдения сертификационных норм.
Решение линии: Требуется высокая точность температурного режима, так как огнестойкие компаунды часто имеют узкий диапазон оптимальной вулканизации. Плоские вулканизационные машины с зональным контролем температуры позволяют поддерживать необходимый профиль нагрева, обеспечивая соответствие ленты стандартам безопасности.
Закупка производственной линии — это инвестиция на десятилетия. При выборе поставщика оборудования следует руководствоваться не только ценой, но и техническими компетенциями.
Наши производственные линии по вулканизации тканевых и стальных кордных конвейерных лент рассчитаны на работу с полотнами шириной до 3200 мм. Это позволяет покрывать потребности большинства крупных горнодобывающих и промышленных предприятий.
Вакуумная вулканизация позволяет удалить воздух из резиновой смеси и межслойного пространства перед подачей давления. Это критически важно для предотвращения образования пузырей и пор, особенно при производстве толстых лент или изделий сложной формы. Результат — более высокая плотность резины и лучшая адгезия между слоями.
Да, компания предлагает услуги по модернизации существующих производственных мощностей. Это может включать замену систем управления, обновление нагревательных элементов, добавление вакуумных модулей или интеграцию новых узлов контроля качества. Системный подход позволяет сочетать стандартизированные агрегаты с глубокой кастомизацией.
Все решения проектируются и изготавливаются в соответствии с международными стандартами качества, включая ISO, CE и RMA. Каждый агрегат проходит многоуровневую проверку параметров перед отгрузкой заказчику.
Сроки зависят от сложности проекта и степени кастомизации. Компания придерживается принципа своевременного выполнения обязательств и соблюдения графиков поставки как неотъемлемой части операционной дисциплины. Точные сроки определяются на этапе технико-экономического анализа и заключения контракта.
Выбор линии по производству резиновых конвейерных лент для тяжелых условий эксплуатации — это баланс между производительностью, качеством продукции и эксплуатационными расходами. Инженерная практика показывает, что экономия на системах контроля температуры и давления на этапе закупки оборудования многократно перекрывается затратами на брак и рекламации при производстве лент. Стабильность геометрических параметров и физико-механических свойств ленты достигается только при использовании прецизионного оборудования.
При планировании инвестиций рекомендуется проводить детальный аудит производственных требований: какие типы корда будут использоваться, какова планируемая номенклатура лент, какие рецептуры резины применяются. На основе этих данных следует формировать техническое задание для поставщика. Сотрудничество с такими партнерами, как ООО «Далянь Хуахань Интеллектуальное Оборудование», позволяет получить не просто станок, а комплексное технологическое решение, адаптированное под специфику вашего производства, с полной технической поддержкой на всех этапах — от проектирования до сервисного обслуживания.
Для получения подробной технической документации, схем компоновки и предварительного расчета стоимости линии по производству конвейерных лент свяжитесь с нашими инженерами для проведения индивидуального технико-экономического анализа.