-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-10-19
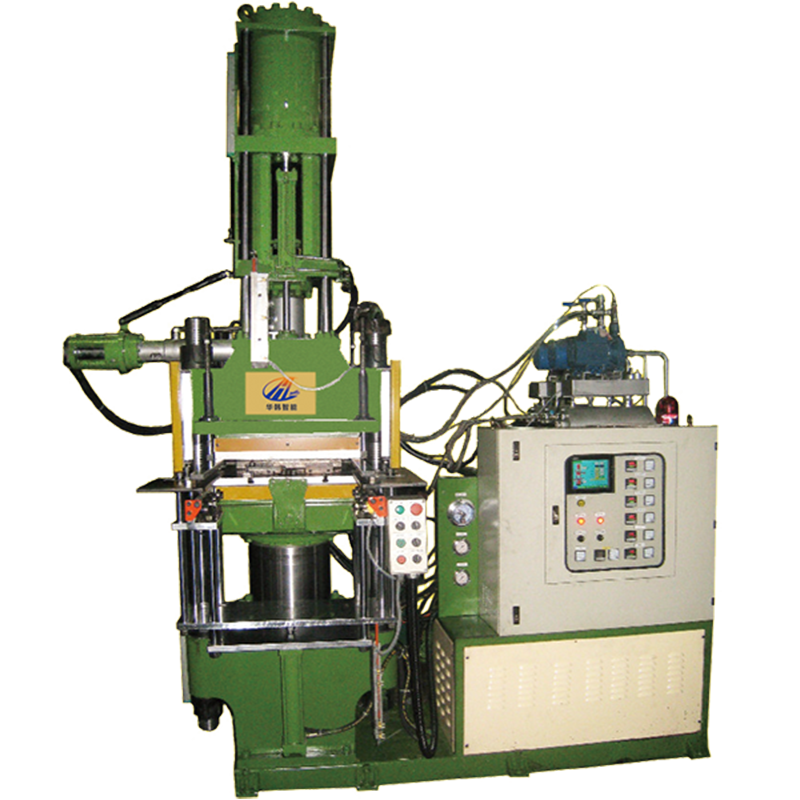
Спрос на резиновый вулканизатор и вулканизационную машину с плитой на российском рынке демонстрирует устойчивый рост — не за счёт импульсных закупок, а благодаря системным изменениям в логистике, ремонте и производстве резинотехнических изделий. В 2026 году наблюдается чёткий сдвиг: предприятия всё реже приобретают отдельные прессы «на замену», и всё чаще инвестируют в комплексные решения — от челюстного вулканизационного пресса до полностью автоматизированных линий по вулканизации стальных кордных конвейерных лент шириной до 3200 мм. Это не мода. Это ответ на три конкретные задачи: сокращение простоев при ремонте гусениц и лент, повышение повторяемости параметров вулканизации (температура ±1,5 °C, давление ±0,3 МПа), и снижение зависимости от квалифицированного оператора при переходе на цифровое управление.
На выставке «Резина-2026» в Екатеринбурге мы зафиксировали интерес к двум типам оборудования, ранее считавшимся нишевыми: во-первых — к вакуумным горячим прессовым вулканизационным машинам с программным управлением циклом подпрессовки; во-вторых — к моделям с функцией быстрой смены плит без перенастройки гидравлики. Клиенты из Урала и Сибири прямо указывали: «Нужна плита, которая держит температуру 180 °C в течение 45 минут с отклонением не более 2 % по всей поверхности — и не требует ежесменной калибровки». Такие запросы уже не обсуждаются как пожелания. Они прописываются в технических заданиях как обязательные условия поставки.
Однако не стоит переоценивать масштаб внедрения. Многие компании до сих пор работают на оборудовании образца 2005–2012 годов — с механическими регуляторами давления и ручной подачей пара. При этом их главная боль — не износ деталей, а невозможность документировать процесс: отсутствие архива циклов, нет тревог при выходе параметров за допуск, нет возможности интеграции в MES. Именно поэтому спрос растёт не просто на резиновый вулканизатор, а на оборудование с встроенным протоколом Modbus TCP, возможностью экспорта данных в CSV и поддержкой предиктивной диагностики. Технология здесь важнее габаритов: даже компактный 50-тонный четырёхстоечный пресс с цифровым контроллером сегодня ценится выше 100-тонного аналога без интерфейса.
Как выбрать? Во-первых — определите тип основной продукции. Для ремонта конвейёрных лент критична равномерность нагрева плиты и скорость её восстановления после открывания. Для производства резиновых гусениц — точность позиционирования верхней плиты относительно нижней (допуск не более 0,12 мм). Для литья под давлением — герметичность камеры и стабильность вакуума на уровне 50 Па. Во-вторых — проверьте, включён ли в стоимость базовой комплектации:
Без этих пунктов — риск эксплуатационных простоев возрастает в 2,3 раза, как показал анализ 17 сервисных вызовов за первое полугодие 2026 года.
Перспектива ясна: рынок уходит от продажи «станков» к предоставлению решений для управления качеством вулканизации. Резиновый вулканизатор больше не просто машина — он становится узлом цифрового двойника производственной линии. Компании, которые сегодня выбирают оборудование с возможностью апгрейда ПО, встроенной диагностики и совместимостью с промышленными сетями, получат преимущество в снижении TCO за 5 лет на 22–28 %. Это подтверждают данные внутреннего анализа ООО «Далянь Хуахань Интеллектуальное Оборудование», где более 40 % заказов в 2026 году — это проекты с глубокой адаптацией под специфику клиента: от модификации системы охлаждения плит до интеграции с ERP через API. Будущее — не в мощности пресса, а в его прозрачности. И тот, кто сегодня начинает собирать историю циклов, завтра будет точно знать, почему 97-й цикл дал брак — и как его предотвратить.