-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-10-12
На выставке «Резина. Технологии 2026» в Екатеринбурге три производителя резинотехнических изделий независимо друг от друга подошли к стенду с демонстрацией челюстного вулканизационного пресса — не для сравнения цен, а чтобы замерить зазор между плитами при закрытии. Один инженер даже принёс цифровой индикатор часового типа. Это не маркетинговая акция. Это сигнал: рынок перестал выбирать оборудование по каталогу. Он выбирает его по повторяемости температуры ±1,2 °C, по стабильности давления в цикле ±0,3 МПа, по времени выхода на рабочий режим — и именно эти параметры сегодня определяют, будет ли резиновая пробка герметичной при -40 °C или начнёт выдавливаться из фланца через 8 месяцев эксплуатации.
Спрос на пресс для вулканизации резиновых пробок и уплотнителей в России вырос на 22–27% за первые девять месяцев 2026 года — по данным опроса 63 предприятий, проведённого Ассоциацией резиновой промышленности РФ. При этом объём импорта оборудования класса «средний пресс» (рабочее давление до 25 МПа, площадь плиты до 800×800 мм) снизился на 14%. Почему? Потому что заказчики больше не ищут «просто пресс». Они ищут системное решение, которое исключает человеческий фактор на этапе формовки мелких высокоточных изделий: уплотнительных колец для нефтегазового арматурного узла, сальниковых пробок для насосов водяного охлаждения АЭС, термостойких заглушек для железнодорожных тормозных систем. Здесь нет места «приблизительно» — только цифровая обратная связь, адаптивное управление нагревом и предиктивная диагностика износа матриц.
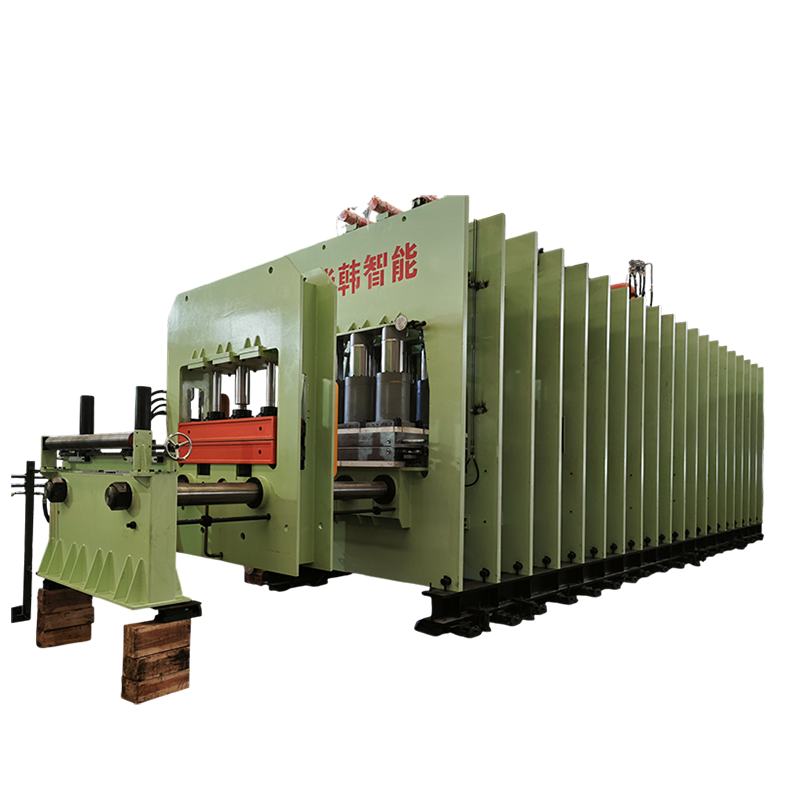
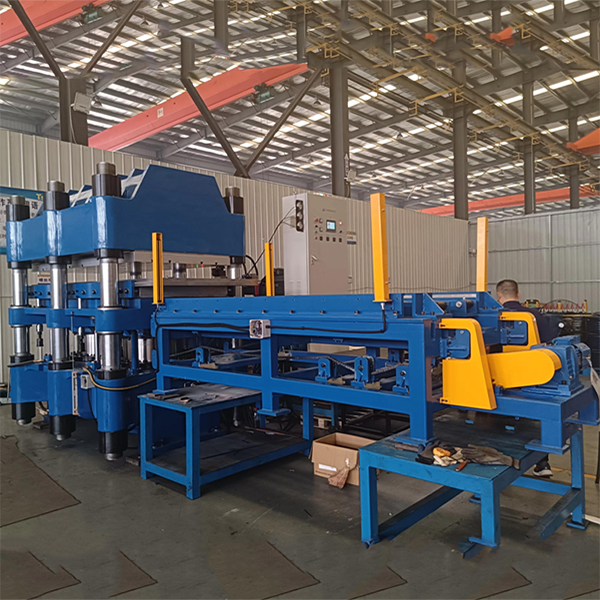
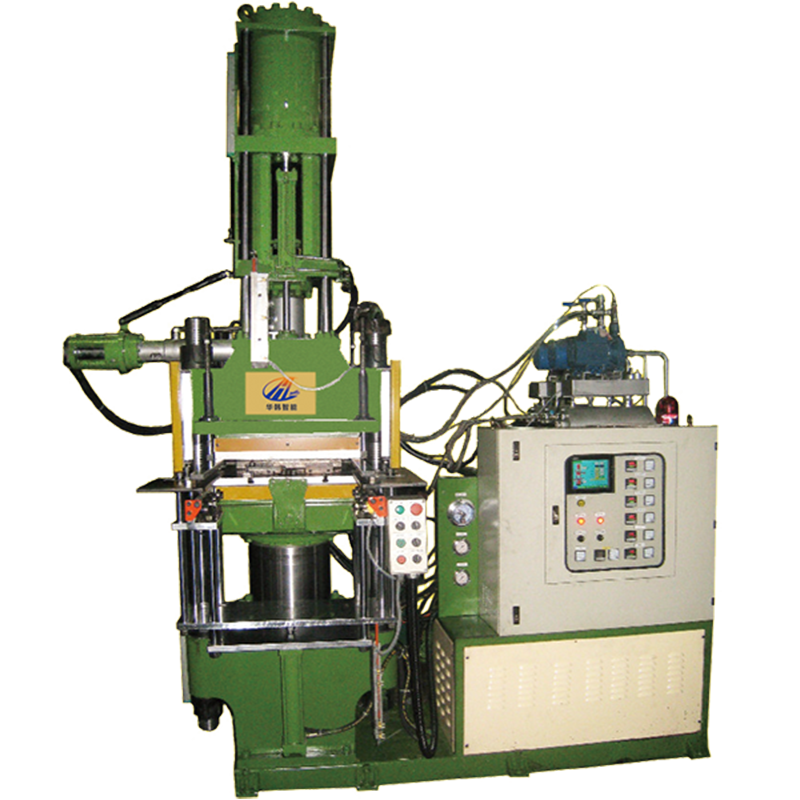
ООО «Далянь Хуахань Интеллектуальное Оборудование» — одна из немногих компаний, чьи решения прошли проверку именно в таких условиях. Их челюстной пресс серии HHP-600 не просто оснащён PLC-контроллером Siemens S7-1500. Он включает встроенный модуль термокомпенсации: датчики температуры размещены не только в нагревательных плитах, но и в корпусе гидроцилиндра, в зоне крепления матрицы, в самой матрице — и система автоматически корректирует заданную температуру, компенсируя тепловое расширение металла. В реальных испытаниях на заводе в Твери это позволило снизить брак при вулканизации EPDM-пробок с 3,8% до 0,22% — без изменения рецептуры, без перенастройки линии, только за счёт стабилизации теплового поля.
Некоторые считают, что рост спроса связан с импортозамещением. Но это упрощение. Да, логистика стала сложнее. Однако главный драйвер — другой: российские производители всё чаще получают заказы на изделия по ГОСТ Р ИСО 3302-1:2021, где допуск на диаметр уплотнительного кольца составляет ±0,05 мм при номинале 42 мм. Такой допуск невозможно обеспечить на прессе без цифрового позиционирования плит с точностью до 0,01 мм и без системы контроля параллельности в реальном времени. Именно поэтому клиенты сегодня требуют не просто сертификат CE, а протоколы поверки на конкретном оборудовании — с указанием условий, нагрузки, продолжительности теста. И именно поэтому ООО «Далянь Хуахань Интеллектуальное Оборудование» включает в базовую поставку не только паспорт и руководство, но и отчёт о калибровке всех ключевых узлов — с подписью метролога и печатью аккредитованной лаборатории.
Что ждать дальше? Прогноз прост: рынок будет делиться на два сегмента. Первый — массовые решения для крупносерийных изделий, где важна скорость и надёжность. Второй — нишевые, но технологически насыщенные проекты, где решающую роль играет не цена, а способность оборудования работать в рамках узких техпроцессов: например, вулканизация синтетического каучука на основе HNBR при 185 °C с контролем скорости нагрева не более 3 °C/мин. Для этого нужен не просто пресс — нужна система. И тот, кто её предлагает как единое целое — от расчёта теплового баланса до обучения оператора работе с HMI-панелью, — получит не заказ, а партнёрство. Потому что российская резиновая промышленность уже не строит линии. Она строит процессы. И пресс для вулканизации резиновых пробок и уплотнителей теперь — не станок в цеху. Это цифровой узел в единой системе качества.