-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-09-15
Выбор производственной линии для выпуска тканевых конвейерных лент — это стратегическое решение, определяющее рентабельность предприятия на годы вперед. В 2026 году рынок требует не просто наличия станков, а комплексных решений, обеспечивающих стабильную геометрию полотна, высокую адгезию слоев и минимальные энергозатраты. Оборудование для производства текстильных конвейерных лент представляет собой сложный технологический комплекс, включающий экструзионные узлы, каландры, сборочные столы и, что наиболее критично, вулканизационные прессы. Именно качество вулканизации определяет конечные физико-механические свойства изделия: износостойкость, эластичность и способность выдерживать ударные нагрузки.
Цена такого оборудования формируется не только из стоимости металла и электроники, но и из уровня инженерной проработки системы нагрева, точности контроля давления и автоматизации процессов. Производители, такие как ООО «Далянь Хуахань Интеллектуальное Оборудование», делают акцент на системной интеграции, предлагая линии, где каждый агрегат синхронизирован с общим центром управления. Это позволяет исключить человеческий фактор на этапах сборки каркаса и последующей горячей вулканизации, что напрямую влияет на процент брака и себестоимость готовой продукции.
Процесс создания конвейерной ленты на тканевой основе (обычно используются полиамидные, полиэстеровые или хлопчатобумажные корды) состоит из нескольких последовательных этапов. Каждый этап требует специфического оборудования, настроенного под определенные параметры сырья.
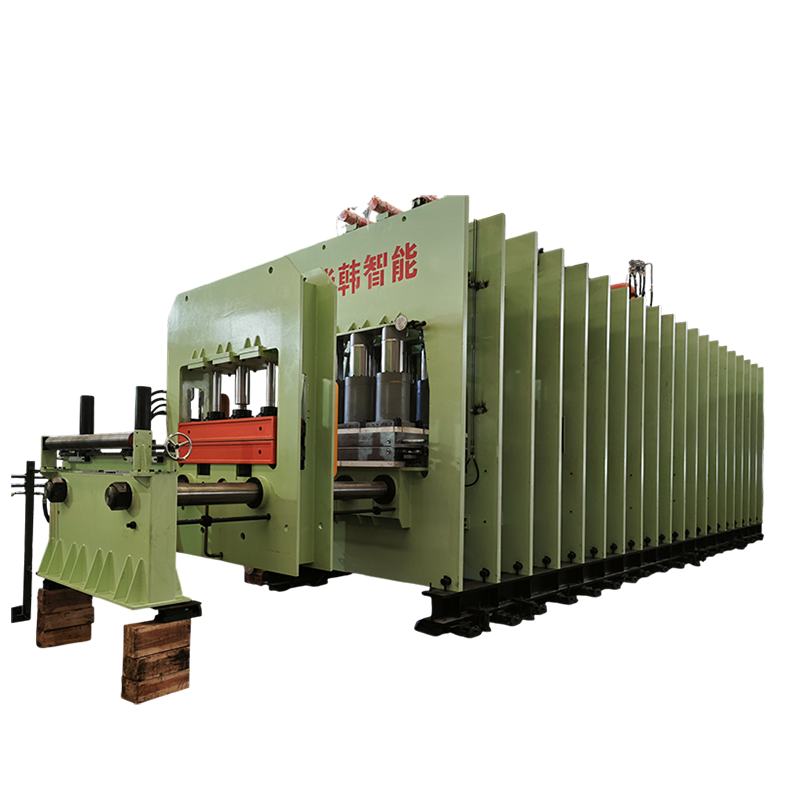
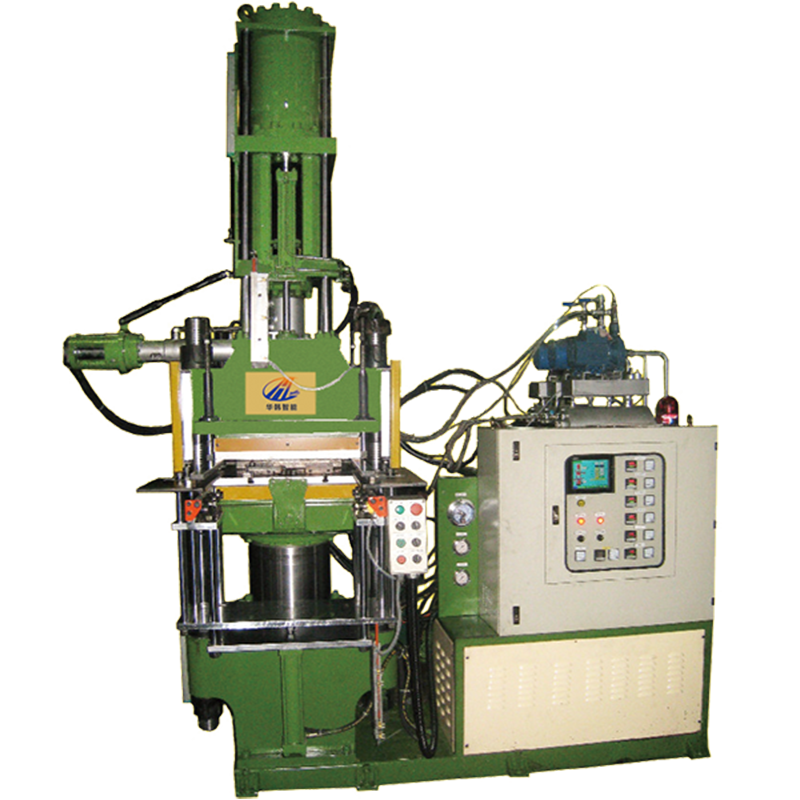
ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает решения, охватывающие весь этот цикл. Особое внимание уделяется вулканизационным прессам челюстного типа и плоским ленточным машинам, которые обеспечивают непрерывность процесса для длинномерных изделий. Ширина обрабатываемого полотна может достигать 3200 мм, что позволяет производить ленты для мощных горнодобывающих комплексов без необходимости стыковки по ширине.
Вулканизация — это необратимый процесс, и ошибки на этом этапе невозможно исправить. Поэтому оборудование должно гарантировать стабильность температурного поля по всей площади плиты. Перегрев приводит к «перевулканизации» (потере эластичности, хрупкости), а недогрев — к неполной сшивке (липкость, низкая прочность).
Современные линии оснащаются многозонными системами нагрева с индивидуальной регулировкой для каждой секции плиты. Это компенсирует теплопотери по краям и обеспечивает однородность структуры ленты. Вакуумные системы, интегрированные в прессы, играют решающую роль в удалении воздуха из межслойного пространства. Наличие вакуума предотвращает образование микропор, которые становятся очагами разрушения при эксплуатации ленты под нагрузкой.
Инженеры компании подчеркивают, что для текстильных лент важно контролировать не только температуру, но и скорость охлаждения после вулканизации. Резкое охлаждение может вызвать внутренние напряжения в материале, приводящие к короблению ленты. Поэтому линии часто включают секции контролируемого охлаждения или водяные камеры.
При выборе линии необходимо опираться на конкретные технические характеристики, которые должны соответствовать планируемой номенклатуре продукции. Ниже приведены типовые параметры, которые варьируются в зависимости от модели и конфигурации.
| Параметр | Типовые значения / Диапазон | Влияние на производство |
|---|---|---|
| Рабочая ширина плиты | 800 – 3200 мм | Определяет максимальную ширину выпускаемой ленты. Широкие ленты требуют более мощных систем выравнивания давления. |
| Рабочее давление | 1.5 – 2.5 МПа | Достаточно для текстильных кордов. Для стальных кордов требуется давление до 4-5 МПа. |
| Температура нагрева | До 200°C (точность ±2°C) | Высокая точность необходима для современных быстровулканизующихся смесей. |
| Скорость движения ленты | 0.5 – 5 м/мин (регулируемая) | Влияет на производительность. Должна синхронизироваться со временем вулканизации смеси. |
| Тип нагрева | Пар, горячее масло, электричество | Электрический нагрев проще в монтаже, пар/масло обеспечивают более мягкий тепловой профиль. |
| Система управления | PLC + HMI (сенсорная панель) | Позволяет сохранять рецепты для разных типов лент и вести журнал параметров партий. |
Важно отметить, что конкретные параметры зависят от выбранной модели и требований заказчика. Например, для производства легких лент общего назначения достаточно меньшего давления, тогда как для армированных лент, работающих в абразивных средах, требуется усиленная конструкция рамы пресса.
Запрос «оборудование для производства текстильных конвейерных лент цена» часто приводит к разбросу значений в коммерческих предложениях. Понимание структуры ценообразования помогает закупщикам избежать скрытых расходов в будущем.
ООО «Далянь Хуахань Интеллектуальное Оборудование» придерживается прозрачной политики ценообразования. Стоимость формируется на основе технического задания, где четко прописаны все узлы и их характеристики. Компания избегает практики «демпинга» за счет ухудшения качества комплектующих, таких как гидравлика или термопары, что часто встречается у недобросовестных поставщиков.
Для производства текстильных лент чаще всего используются два типа оборудования. Выбор между ними зависит от объема производства и типа продукции.
| Критерий | Плоская ленточная вулканизационная машина | Челюстной вулканизационный пресс |
|---|---|---|
| Принцип действия | Непрерывное движение ленты через нагревательные плиты | Циклическое смыкание плит, подача ленты шагами или непрерывно (в зависимости от конструкции) |
| Производительность | Высокая, подходит для массового выпуска | Средняя, лучше подходит для коротких серий или широких лент |
| Качество поверхности | Отличное, стабильная толщина по всей длине | Хорошее, но возможны следы от замыкания плит на краях |
| Гибкость настройки | Требует времени на перенастройку скорости и температуры | Быстрая смена режимов для разных толщин |
| Стоимость обслуживания | Выше из-за сложности транспортировочной системы | Ниже, конструкция проще и надежнее |
| Рекомендация | Для крупных заводов, работающих 24/7 на одном типе ленты | Для универсальных производств с частой сменой ассортимента |
Из инженерной практики следует, что для текстильных лент шириной до 1000 мм плоские машины экономически более выгодны благодаря высокой скорости. Однако для широких лент (более 2000 мм) челюстные прессы или специализированные широколенточные линии обеспечивают лучшее распределение давления, так как избежать прогиба плит на такой ширине технически сложнее.
Понимание того, как оборудование работает в реальных условиях, помогает правильно выбрать конфигурацию.
Сценарий 1: Производство лент для пищевой промышленности.
Здесь используются легкие текстильные ленты с покрытием из белой резины или ПВХ. Ключевое требование — гигиеничность и отсутствие пор, где могут скапливаться бактерии.
Техническое решение: Линия должна быть оснащена системой высококачественной полировки плит (зеркальная поверхность) и вакуумной откачкой. ООО «Далянь Хуахань Интеллектуальное Оборудование» реализует такие проекты с использованием пищевых смазок в гидравлических системах, исключающих риск загрязнения продукции. Температура вулканизации поддерживается в узком диапазоне для сохранения цвета покрытия.
Сценарий 2: Ленты для угольной промышленности (средней мощности).
Требуется высокая устойчивость к истиранию и ударам кусков породы. Используется многослойный полиамидный корд.
Техническое решение: Необходимо оборудование с высоким давлением вулканизации (до 2.5 МПа) для обеспечения глубокой диффузии резины в плотный корд. Важна система предварительного подогрева пакета, чтобы сократить время нахождения в прессе и повысить производительность. В таких условиях надежность гидравлики и термостойкость уплотнений выходят на первый план.
Российское юридическое лицо компании, зарегистрированное в Далине, выступает не просто как торговый посредник, а как полноценный системный интегратор. Более чем 40-летний опыт группы экспертов в области вулканизации позволяет адаптировать стандартные решения под специфику российских и международных заказчиков.
В портфеле компании присутствуют не только отдельные прессы, но и полностью автоматизированные линии. Например, конвейерная ленточная плоская вулканизационная машина может быть интегрирована с автоматическими системами нарезки и упаковки. Все решения проходят строгий контроль качества: каждый агрегат тестируется на герметичность, точность позиционирования и стабильность температурных режимов перед отгрузкой.
Компания работает по принципу полного жизненного цикла клиента. Это означает, что еще на этапе предпродажного анализа инженеры изучают производственные условия заказчика: наличие пара или только электричества, высоту потолков цеха, квалификацию персонала. На основе этих данных предлагается оптимальная конфигурация. После поставки специалисты проводят пусконаладочные работы и обучение персонала, что минимизирует риски простоев на старте.
При выборе оборудования для производства текстильных конвейерных лент рекомендуется обратить внимание на следующие аспекты, которые часто упускаются из виду:
Срок окупаемости зависит от загрузки производства, маржинальности продукции и региона сбыта. В среднем, при работе в одну смену и загрузке 60-70%, окупаемость составляет от 18 до 36 месяцев. Использование энергоэффективного оборудования от ООО «Далянь Хуахань Интеллектуальное Оборудование» может сократить этот срок за счет снижения эксплуатационных расходов.
Технически это возможно, но требует тщательной оценки конструкции пресса. Не все старые модели имеют резерв мощности насосов и герметичность плит, необходимую для эффективного вакуумирования. Специалисты компании могут провести аудит существующего оборудования и предложить варианты модернизации или замены ключевых узлов.
Ежедневный контроль включает проверку чистоты плит, уровня масла в гидросистеме и работы датчиков температуры. Ежемесячно необходимо проверять затяжку крепежных соединений и состояние уплотнителей. Раз в полгода рекомендуется калибровка термопар и манометров. Подробные регламенты предоставляются вместе с оборудованием.
Да, значительно. Полиамидный (PA) и полиэстеровый (EP) корды имеют разную термоусадку и адгезию к резине. Это требует корректировки температуры предварительного нагрева, натяжения корда при сборке и времени вулканизации. Современное PLC-управление позволяет сохранять отдельные «рецепты» для разных типов корда, упрощая переналадку.
Стандартные линейки оборудования позволяют производить ленты шириной до 3200 мм. Для более широких изделий требуются специальные проектные решения, которые также могут быть реализованы компанией при наличии соответствующего технического задания.
Инвестиции в оборудование для производства текстильных конвейерных лент должны базироваться на глубоком понимании технологических процессов. Не существует «универсального» станка, который одинаково хорошо подходит для всех задач. Ключ к успеху — в балансе между производительностью, качеством вулканизации и гибкостью настройки.
Инженерный опыт показывает, что экономия на системе контроля температуры или вакуумирования на этапе покупки оборудования неизбежно приводит к росту процента брака и рекламаций от клиентов на этапе эксплуатации лент. Поэтому приоритетом должно быть не минимальная начальная цена, а совокупная стоимость владения (TCO), включающая энергозатраты, ремонтопригодность и стабильность качества продукции.
ООО «Далянь Хуахань Интеллектуальное Оборудование» готово предоставить детальный технико-экономический расчет и адаптированное коммерческое предложение под ваши задачи. Свяжитесь с нашими специалистами для получения консультации и просмотра каталога технических решений для резиновой промышленности.