-
+86-15542656399
- sales@hh-hz.com
- ООО Далянь Хуахань Интеллектуальное Оборудование
+86-15542656399
2026-06-01
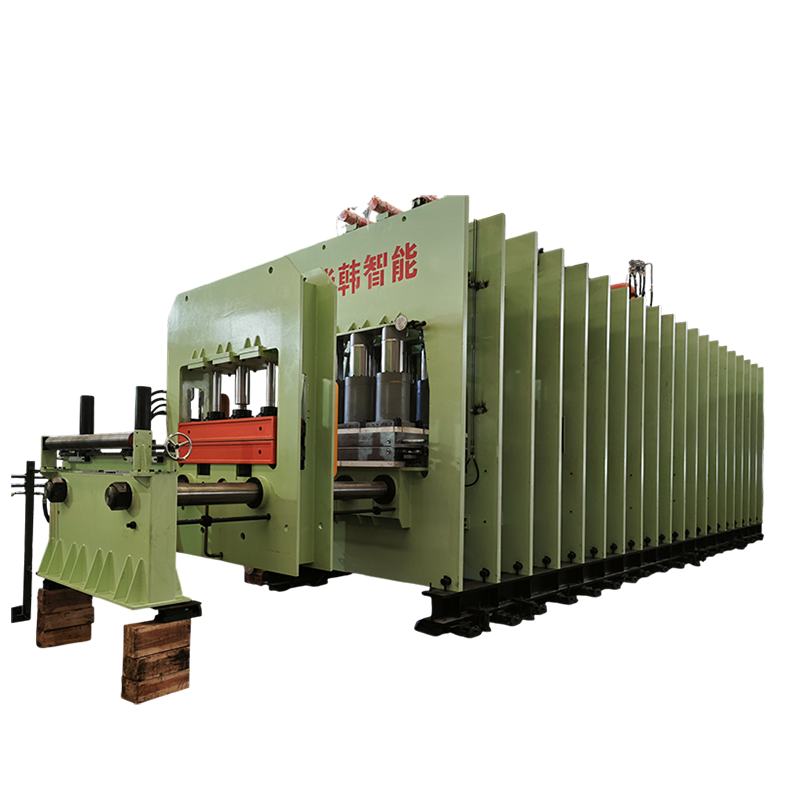
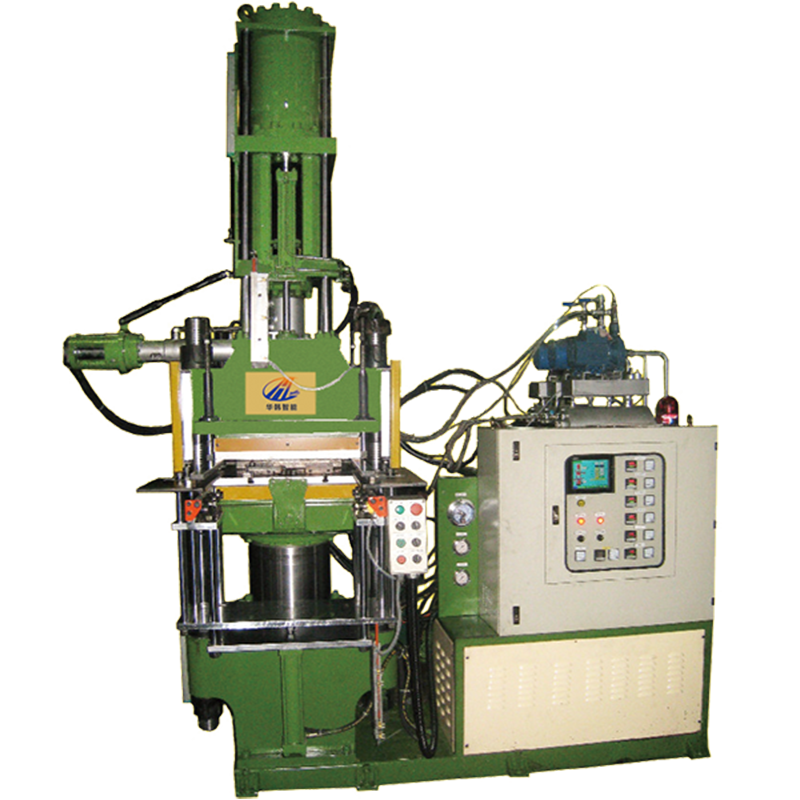
В производстве технических резиновых изделий, особенно крупногабаритных листов и плит, ключевым фактором качества является равномерность распределения давления и температуры по всей площади продукта. Двухслойный пресс для вулканизации листов с нисходящим ходом представляет собой специализированное гидравлическое оборудование, разработанное для решения задач интенсивного промышленного формования. Конструкция с нисходящим движением верхней плиты обеспечивает стабильность позиционирования заготовки и позволяет эффективно удалять воздух из рабочей зоны, минимизируя риск образования пор и пустот в структуре резины.
Для инженеров-технологов и руководителей производств выбор такого пресса диктуется не только необходимостью повышения производительности, но и требованием к строгому соблюдению геометрических допусков готовой продукции. В отличие от традиционных одноплитных решений, двухъярусная компоновка позволяет удвоить выход продукции за один цикл или одновременно вулканизировать изделия с разными температурными режимами, если система нагрева предусматривает независимое зонирование. Компания ООО «Далянь Хуахань Интеллектуальное Оборудование», опираясь на более чем 40-летний опыт в проектировании оборудования для резиновой промышленности, интегрирует в такие прессы передовые системы контроля параллельности плит и точности поддержания давления, что критически важно для современных стандартов качества.
Основное отличие пресса с нисходящим ходом заключается в кинематике движения рабочей плиты. Верхняя плита, являющаяся активным элементом, перемещается сверху вниз под воздействием гидравлических цилиндров, расположенных в верхней части станины. Такая конфигурация имеет ряд существенных преимуществ перед прессами с восходящим ходом (где нижняя плита поднимается вверх):
Двухслойная архитектура подразумевает наличие двух рабочих этажей. Каждый этаж оснащен собственными нагревательными плитами и системой прижима. Это позволяет либо удвоить производительность, обрабатывая два одинаковых листа одновременно, либо гибко настраивать процесс: например, на верхнем ярусе проводить предварительный подогрев заготовки, а на нижнем — финальную вулканизацию под высоким давлением. Синхронизация движения плит на каждом ярусе обеспечивается прецизионными направляющими колоннами и системой пропорционального управления гидравликой.
При интеграции двухслойного пресса в производственную линию необходимо учитывать ряд жестких технических требований. Ошибки на этапе планирования инфраструктуры могут привести к снижению эффективности оборудования или преждевременному износу компонентов.
| Параметр | Типичные значения / Требования | Комментарий инженера |
|---|---|---|
| Рабочее давление | 15 – 25 МПа | Зависит от плотности резиновой смеси и толщины листа. Для армированных листов требуется давление ближе к верхнему пределу. |
| Температура плит | До 200°C (пар/масло/электро) | Равномерность нагрева не должна превышать ±2°C по всей поверхности для исключения локальных пере Vulcanization. |
| Ход плиты (на ярус) | 300 – 600 мм | Необходим запас хода для загрузки толстых пакетов материалов и использования съемных форм. |
| Точность параллельности | < 0.1 мм на 1 м | Критический параметр. Нарушение параллельности приводит к разной толщине листа по краям и центру. |
| Электропитание | 380В / 50Гц (3 фазы) | Требуется стабилизированное напряжение для корректной работы PLC-контроллеров и сервоприводов. |
| Габариты установки | Индивидуально | Необходимо предусмотреть пространство для обслуживания гидравлических насосов и замены нагревательных элементов. |
Важно отметить, что конкретные параметры зависят от модели и конфигурации. Например, оборудование от ООО «Далянь Хуахань Интеллектуальное Оборудование» проходит многоуровневую проверку параметров температуры, давления и точности позиционирования еще на этапе сборки, что гарантирует соответствие заявленным характеристикам в реальных условиях эксплуатации.
Выбор между двухслойным прессом с нисходящим ходом, одноярусным прессом и конвейерной линией зависит от типа продукции и объемов производства. Ниже приведено сравнение для облегчения принятия инженерного решения.
| Характеристика | Двухслойный пресс (нисходящий) | Одноярусный пресс (восходящий) | Конвейерная вулканизация |
|---|---|---|---|
| Производительность | Высокая (2 яруса) | Средняя | Очень высокая (непрерывный процесс) |
| Точность толщины | Высокая (жесткая рама) | Средняя (зависит от направляющих) | Низкая (для толстых листов) |
| Удобство загрузки | Высокое (стационарный стол) | Низкое (подвижный стол) | Автоматическое |
| Гибкость смены ассортимента | Высокая | Высокая | Низкая (долгая переналадка) |
| Стоимость владения | Средняя | Низкая | Высокая |
| Применение | Толстые листы, армированные плиты, серийное производство | Мелкие серии, крупные единичные изделия | Тонкие ленты, непрерывные профили |
Из таблицы видно, что двухслойный пресс для вулканизации листов с нисходящим ходом занимает нишу между штучным производством и непрерывными линиями. Он идеален для средних и крупных серий, где требуется высокая повторяемость размеров и качественная структура материала.
Понимание того, как оборудование ведет себя в конкретных условиях работы, помогает избежать ошибок при выборе. Рассмотрим два типичных сценария.
Условия: Изготовление листов толщиной 20–50 мм с металлической кордной сеткой внутри. Материал обладает высокой вязкостью.
Требования: Полное пропитывание корда резиной, отсутствие воздушных пузырей, строгая плоскостность.
Решение: Используется двухслойный пресс с нисходящим ходом и вакуумной камерой. Нисходящее движение помогает “прижать” корд к нижней плите, предотвращая его смещение. Вакуумирование перед смыканием плит удаляет воздух из сложной структуры корда. Двухъярусная конструкция позволяет на одном ярусе вести вулканизацию, а на втором — подготовку следующего пакета, сокращая время простоя.
Риск: При недостаточном давлении может произойти расслоение. Поэтому контроль давления в реальном времени обязателен.
Условия: Серийное производство плит из силиконовой резины с высокими диэлектрическими свойствами. Требуется чистота поверхности и отсутствие следов от смазки.
Требования: Точный контроль температуры (силикон чувствителен к перегреву), быстрая выгрузка.
Решение: Пресс оснащается электрообогреваемыми плитами с зональным контролем. Стационарная нижняя плита каждого яруса облегчает аккуратную выгрузку хрупких горячих плит манипулятором или вручную без риска деформации, что могло бы случиться при подвижном столе.
Инженерный совет: Для силиконовых резин критична скорость нагрева. Рекомендуется использовать прессы с возможностью быстрого выхода на режим, что обеспечивается современными системами управления, внедряемыми специалистами ООО «Далянь Хуахань Интеллектуальное Оборудование».
Вулканизация — это необратимый химический процесс. Ошибка в параметрах приводит к браку, который невозможно исправить. Поэтому современные прессы должны обладать следующими системами контроля:
ООО «Далянь Хуахань Интеллектуальное Оборудование» уделяет особое внимание этим аспектам. Каждый агрегат проходит строгую систему контроля качества, включая проверку герметичности гидросистемы и калибровку датчиков. Это гарантирует, что оборудование будет стабильно работать в условиях интенсивной промышленной эксплуатации, соответствуя международным стандартам ISO и CE.
Главное преимущество — удобство загрузки и стабильность положения заготовки. При нисходящем ходе нижняя плита неподвижна, что позволяет легко позиционировать тяжелые или сложные многослойные пакеты материалов. Кроме того, гравитация помогает удерживать слои вместе до момента смыкания плит, снижая риск смещения армирующих элементов.
Да, это возможно, если пресс оснащен независимыми системами нагрева и контроля давления для каждого яруса. Однако следует учитывать, что общее время цикла будет определяться материалом, требующим наибольшего времени вулканизации. Специалисты ООО «Далянь Хуахань Интеллектуальное Оборудование» могут настроить систему управления для оптимизации таких смешанных циклов.
Чем толще лист и выше плотность резиновой смеси, тем выше должно быть рабочее давление для обеспечения проникновения резины во все микропоры и удаления воздуха. Для тонких листов (до 5 мм) достаточно давления 10–15 МПа, тогда как для толстых армированных плит (более 30 мм) может потребоваться давление 20–25 МПа и более. Важно также учитывать жесткость самой резиновой смеси.
Обязательны световые барьеры или двухрукое управление для предотвращения защемления рук оператора. Также необходима система аварийного сброса давления и механические упоры, предотвращающие падение верхней плиты при разгерметизации гидросистемы. Все оборудование от надежных производителей, таких как ООО «Далянь Хуахань Интеллектуальное Оборудование», сертифицируется по стандартам безопасности (CE, ISO), что включает полный набор защитных механизмов.
Обслуживание требует более внимательного подхода к синхронизации цилиндров и проверке направляющих обоих ярусов. Однако современная модульная конструкция упрощает доступ к компонентам. Регулярная проверка уровня и качества гидравлического масла, а также состояния нагревательных элементов, является стандартной процедурой, не требующей чрезмерных затрат времени при правильной организации ТО.
При закупке промышленного оборудования решение не должно базироваться исключительно на цене. Долгосрочная эффективность линии зависит от надежности производителя и качества технической поддержки.
Инженерный опыт подсказывает: обращайте внимание на жесткость станины. Легкие рамы могут деформироваться под нагрузкой через 1-2 года работы, что приведет к нарушению геометрии продукции. Запросите у поставщика данные о материале станины и результатах испытаний на усталостную прочность.
Выбирая партнера, оцените его способность к кастомизации. Стандартные прессы редко идеально подходят под специфические задачи. ООО «Далянь Хуахань Интеллектуальное Оборудование» предлагает системный подход: от индивидуального проектирования до адаптации существующих решений. Наличие российского юридического лица и сервисной поддержки, ориентированной на полный жизненный цикл, снижает риски простоев и обеспечивает оперативное решение технических вопросов.
Перед финальным согласованием спецификации рекомендуется провести тестовую вулканизацию вашего материала на оборудовании производителя или аналогичной модели. Это позволит проверить реальную равномерность нагрева и качество поверхности готового изделия.
Для получения детальных технических характеристик, чертежей и коммерческого предложения на двухслойные прессы для вулканизации и другие решения для резиновой промышленности, свяжитесь с нашими техническими специалистами. Мы готовы провести технико-экономический анализ вашего производства и предложить оптимальную конфигурацию оборудования.